

浏览:0更新时间:2026-10-27 13:04:42
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
旋振筛作为化工行业中物料分级与杂质过滤的关键设备,长期处于高频振动与复杂腐蚀介质的双重工况下。焊接部位作为设备结构中最薄弱的环节,经常面临开裂损坏的问题。导致其开裂的原因通常不是单一的,而是受到材料选用、焊接工艺、机械应力分布以及运行工况环境等多种复杂诱因的综合影响。深入剖析这些潜在的致裂机理,对于提高设备运行稳定性、延长设备使用寿命具有至关重要的指导意义。
在化工生产中,筛分物料往往具有强腐蚀性、高研磨性或特定的酸碱度。如果旋振筛的母材选型不当,未能根据物料特性选择合适牌号的耐腐蚀合金或不锈钢,金属表面易发生微孔腐蚀或剥蚀,进而在母材与焊缝交界处形成微小的腐蚀坑,成为疲劳开裂的萌生点。
母材与焊接材料的物理性能匹配度直接影响焊缝质量。若选用的焊丝或焊条在化学成分、热膨胀系数及机械强度上与母材差异过大,在设备高频振动产生交变应力时,焊缝与热影响区之间就会产生不协调的变形,从而在该结合面上积聚额外的内应力,导致早期开裂。
母材本身的微观组织缺陷也是诱发裂纹的潜在因素。如果钢材在轧制或冶炼过程中存在夹渣、分层、偏析或晶粒粗大等问题,焊接过程中的瞬时高温将加剧这些缺陷的扩散,使得焊接热影响区的冲击韧性和延展性大幅下降,无法承受设备振动带来的冲击负荷。
焊接工艺参数的控制直接决定了焊缝的内在质量。在焊接过程中,若热输入量过大,会导致焊缝晶粒异常粗大,降低接头的抗疲劳性能;而热输入量过小,又容易造成未熔合或未焊透等严重缺陷。未熔合部位在筛体持续振动下,相当于预先埋设了裂纹源,极易快速扩展。
焊接接头的外观几何缺陷是产生应力集中的主要来源。焊道表面出现的咬边、气孔、夹渣以及余高过大等现象,都会破坏应力流线的平滑过渡。尤其在频繁受拉压交变应力的筛框连接部位,微小的咬边缺陷就会形成数十倍于平均应力的尖峰载荷,促使疲劳裂纹萌生。
焊后残余应力的消除工序同样至关重要。焊接是一个剧烈的局部加热与冷却过程,冷却后焊缝及周边金属内部必然存有极高的拉应力。如果制造单位省略了振动时效、退火处理或超声波冲击等消除应力的工序,原有的残余拉应力与工作动应力发生叠加,极易超过材料的屈服极限而引发脆断。
旋振筛的核心工作原理依赖于偏心重锤旋转产生的三维激振力,整体结构长期承受复杂的惯性力与弯扭应力。若筛框结构设计不合理,刚度过渡不够平顺,直角焊接或突变截面处缺乏足够的倒角缓冲,都会使局部结构承受远超设计预期的动态扭矩,导致接头焊缝疲劳受损。
筛网支撑圈、进出料口与主筛框的连接焊缝往往处于振动能量传递的关键节点。如果筋板布局不当,未能实现动载荷的均匀分散,振动能量就会汇聚在少数几个承载点上。长此以往,局部金属材料在循环载荷作用下发生塑性疲劳硬化,最终在焊缝边缘撕裂。
激振器的相位角调整失衡或配重不当,也会引发筛体受力紊乱。当两端激振力存在明显偏差时,筛体会产生异常的摇摆与倾斜扭振。这种非对称的附加受力会打破焊缝原有的受力平衡,使局部焊接区域陷入反复扭曲的过载状态,显著加速开裂进程。
化工生产环境通常充斥着酸、碱、盐雾或含氯挥发气体,这类介质对金属焊接接头具有极强的侵蚀性。应力腐蚀开裂是化工旋振筛常见的失效形式,在腐蚀介质与拉伸应力的共同作用下,原本具有良好耐蚀性的不锈钢焊缝也会发生脆性断裂,且破坏速度远快于单纯的机械疲劳。
实际生产中的违规超载运行同样会直接损伤焊接部位。部分企业为盲目追求处理量,长期过量给料,筛面积料严重,导致整机负荷远超设计载荷。筛框质量的增加不仅削弱了有效振幅,更成倍增大了焊接连接处的惯性负荷,导致疲劳寿命急剧衰减。
减振系统的失效也会反噬焊接部位。支撑旋振筛的隔振弹簧在长期使用后极易发生弹性疲劳衰减或局部断裂,导致筛体各支点受力不均。减振系统无法有效吸收多余的冲击能量,这些硬性冲击振动将直接传导至筛框骨架,加剧各焊接节点的疲劳开裂倾向。
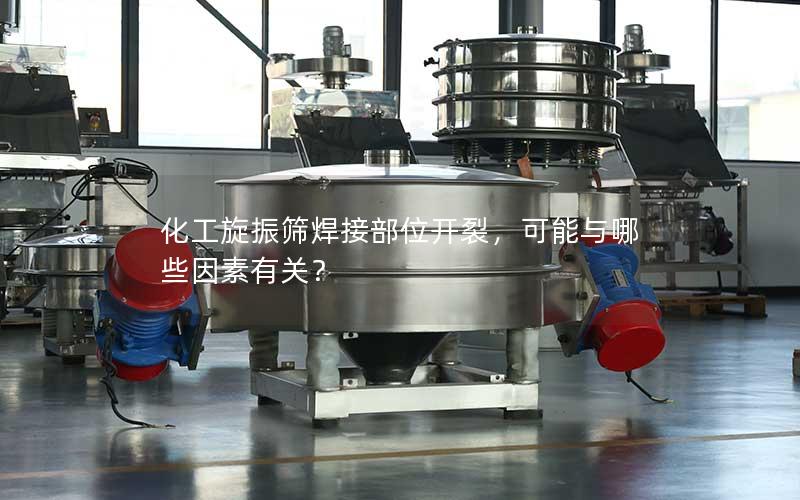
旋振筛焊缝开裂通常是结构应力、工艺执行、材料性能与外界腐蚀环境深度交织的产物。深入排查设备在设计、工艺、材质与工况中的匹配度,建立标准化的预防与维护机制,是保障筛分系统连续平稳运行的核心策略。若您在化工筛分工艺中正面临筛框开裂、焊缝破损或设备振动异常等技术难题,欢迎持续关注本站获取设备维护知识,随时联系我们的技术工程师进行工况诊断与方案咨询,共同提升产线运行效能。
下一篇:我是有底线的


