

浏览:0更新时间:2026-10-27 08:33:40
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
化工级旋振筛作为化工原料分选与除杂的核心装备,其防腐蚀、防泄漏和高稳定性要求对生产制造提出了严格标准。从板材切割下料、主体焊接成型,到特殊的防腐表面处理,再到精密的动力与减振系统装配,每一个工艺节点都直接关系到成品的运行寿命与生产安全。掌握从焊接到装配全流程的检查要点,不仅能够有效规避设备跑冒滴漏和早期疲劳开裂的隐患,更是评估设备制造水平与品质等级的关键依据。
化工级旋振筛通常采用304、316L等优质不锈钢材质制作,在生产首道工序中,激光下料的边缘平整度与孔位精度直接决定了后道拼装的贴合度。检查时需关注板材边缘是否存在毛刺、热影响区过大或尺寸偏差等问题,规避因强行校正拼装而产生的内应力。
在筒体与底座的焊接环节,优质工艺普遍采用全自动氩弧焊或等离子焊,并配合氩气双面保护。质检时要逐项排查焊缝外观,优秀的焊接表面应呈现均匀的鱼鳞纹,焊道必须连续且饱满,严禁出现虚焊、气孔、夹渣以及未焊透等缺陷。
针对易发生应力集中的部位,如激振电机安装座、进出料口接管与筛体连接处,必须实施严格的探伤或渗透检测。化工物料往往具有一定的渗透性和腐蚀性,焊缝内部的微小微裂纹在长期交变载荷作用下极易扩展,因此必须做好焊后去应力与焊缝质量复核。
化工生产环境普遍存在酸碱蒸汽或腐蚀性介质,设备内外部的表面处理工艺是抵御腐蚀的坚实屏障。常规检查重点在于筛机内外表面的打磨平整度,所有物料接触面均需进行精细打磨抛光,消除凹凸不平的过渡区,避免物料滞留挂料。
酸洗钝化是化工级旋振筛不可或缺的关键工序。通过酸洗清除焊接过程产生的氧化皮及热色斑,利用钝化液在不锈钢表面生成一层致密的富铬氧化保护膜。质检中通常使用蓝点试验法检验钝化膜的完整性,确保其达到高标准的防腐蚀防护要求。
对所有边缘倒角、法兰接口处也要进行细致观察。工艺优良的厂家会对管口接缝、折边圆角进行全面钝化处理,确保无尖锐毛刺,杜绝因表面应力集中或死角积料而造成的晶间腐蚀现象,延长整机在恶劣工况下的耐用度。
立式振动电机与筛体的组装是动力输出的核心。装配时需重点核查电机与安装法兰的贴合间隙,采用高强度紧固螺栓并按规定扭矩对称均匀紧固。偏心块夹角的设定与刻度对齐程度直接影响激振力的传递方向与筛分轨迹,必须进行精准校准与双重锁紧锁定。
支撑系统的减振弹簧需要经过刚度配组检验。同一台筛机上的所有橡胶复合弹簧或钢制弹簧必须在高度与刚度参数上保持一致,若存在偏差会导致筛体摆动失衡、运转晃动甚至早期断裂。装配完成后需检查各支撑点的受力均衡状态,确保受力均匀分布。
底座配重平衡与底盘钢结构加固工艺同样不可忽视。装配底座应具备足够的刚性以吸收振动反力,底座焊接结构需有合理的筋板布局,检查各支撑立柱的垂直度与水平度,确保设备在长时间高速振动工况下保持稳固运行。
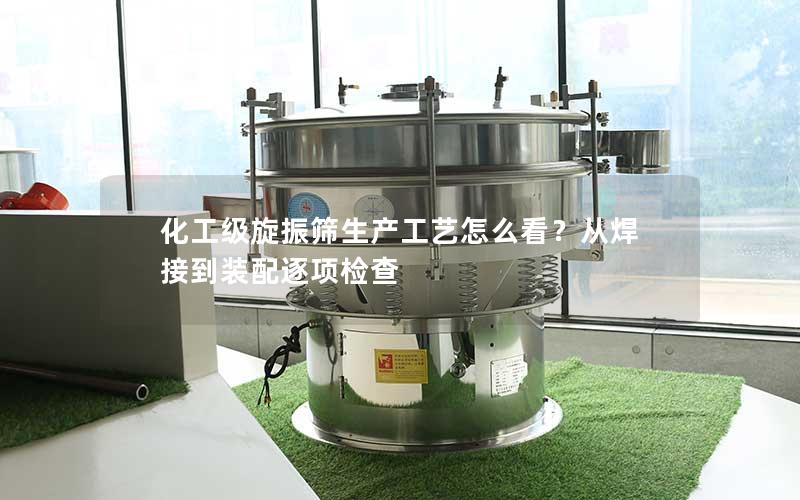
化工级旋振筛必须保证优良的密闭性,以防止有毒、有害粉尘逸出或外部湿气进入。检查装配工艺时,密封圈的材质多选用耐酸碱、抗老化的硅胶或氟橡胶材质,V型密封胶条的嵌合必须平整无扭曲,束环锁紧螺栓的松紧度需均匀对称,保证密封界面受压一致。
筛网的装配工艺直接关系到筛分精度和网架寿命。优质的工艺采用专用的网架张网机将筛网均匀绷紧,配合气动或粘接工艺紧固,检查网面时应平整如鼓面、张力均匀,无褶皱和松弛现象,同时检查清网弹跳球材质的耐磨耐化学性与放置分布。
在整机组装完成后的空载试机环节,需连续运转检查整机的各项动态指标。利用仪器检测筛体轴向与径向振幅的一致性,监测各轴承部位的温升速率与运行噪声分贝值,同时复核整机在额定振频下有无异常共振,确保各项动态技术参数全面达标。
深入把控从原材料下料、严密焊接、细致防腐,到核心驱动系统精准装配与密闭性试运转的每一个工艺环节,是保障化工级旋振筛高效率、长寿命平稳运行的关键所在。深入了解这些制作细节,有助于您在选型与验收阶段做出科学准确的判断。若您对化工筛分设备的生产工艺细节、防腐选型或定制化方案有进一步探讨需求,欢迎持续关注本站技术动态,随时联系本站技术工程师获取专属的技术支持与工艺解答!
下一篇:我是有底线的


