

浏览:0更新时间:2026-10-26 11:23:28
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
在工业筛分作业中,振动筛的稳定运行直接决定了生产线的产能与物料处理品质。部分生产厂家在利益驱使下,常常在原材料选用、核心部件配置、加工工艺及质量检测等环节降低标准。为切实维护采购方的切身利益,在签订设备采购合必须将技术参数和工艺要求进行量化细化,以具有法律效力的契约形式约束供货行为。通过对板材材质、核心传动部件、生产工艺细节及验收质保条款的严格锁定,能够有效筑牢质量防线,彻底杜绝隐蔽的偷工减料行为。
筛箱板材是振动筛承受交变载荷的核心基础,合同中必须明确标注钢材的具体牌号与执行标准。例如明确要求采用Q355B低合金高强度钢、304不锈钢或特定的耐磨耐候钢,坚决杜绝出现“优质碳钢”、“国标不锈钢”等含糊不清的表述,防止厂家以普通低标号钢材替代高性能材质。
板材的实际厚度往往是偷工减料的重灾区。采购合同中必须明确各受力部位板材的“实测壁厚”而非“公称厚度”,并严格约定允许的负公差范围。侧板、加强板、排料溜槽等关键部位厚度应逐一量化,严防供货商利用大负公差板材或降级薄板以次充好,从而导致筛机在后期高频振动中发生疲劳撕裂。
为确保原材料的真实可靠,合同中应明确要求供方在交货时提供完整的钢厂原始材质质量证明书。应设立材料复检条款,约定采购方有权对进厂钢板进行光谱分析及力学性能抽样检测,若检测结果与合同约定不符,供货方需承担违约赔偿并无条件更换合格部件。
振动电机或激振器被称为振动筛的“心脏”,合同条款中必须完整锁定其品牌、规格型号、额定功率及激振力范围。对于防护等级应明确要求达到IP65或以上,绝缘等级要求为F级或H级,严厉禁止使用翻新电机、贴牌电机或无资质小厂组装部件。
专用轴承的质量直接关系到设备的连续运转率与使用寿命。合同清单中应明确规定轴承的具体品牌及振动设备专用游隙组别(如大游隙C3或C4标准)。必须防范厂家使用普通工业级轴承替代振动专用调心滚子轴承的恶劣行为,从源头上避免轴承快速发热、卡死或碎裂风险。
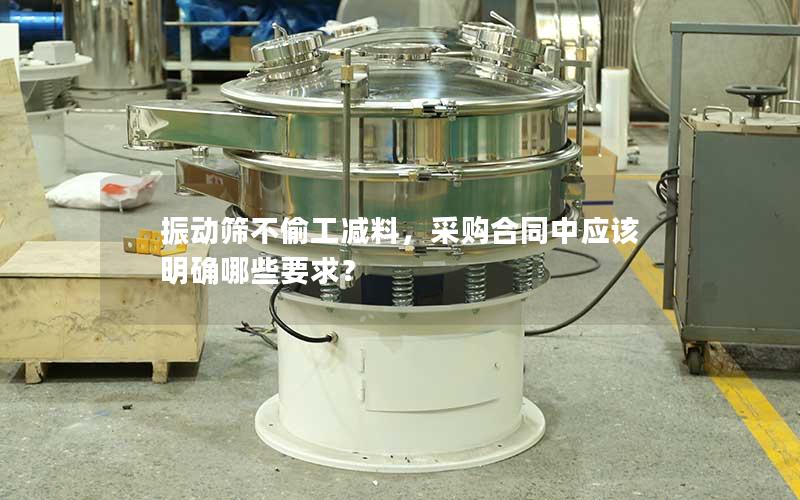
减振弹簧与筛网等关键易损耗部件的技术参数同样不可遗漏。合同需约定弹簧的材质(如60Si2Mn优质弹簧钢或具备抗老化特性的复合橡胶弹簧),筛网需注明材质牌号、丝径厚度、开孔率及加工工艺。详尽的配件参数清单能够阻断厂家在配套附件上压低成本的企图。
振动设备在长期动态载荷作用下极易发生焊缝开裂,因此合同中必须对焊接质量提出标准化要求。应写明焊工操作资质要求以及焊接工艺执行标准,要求筛箱主体受力焊缝必须采用全熔透连续焊接,杜绝断续焊、点焊、虚焊以及大面积咬边、气孔等严重焊接缺陷。
关键结构件的无损探伤必须作为法定验收指标写入合同。要求对激振梁、主受力横梁以及法兰连接部位的对接焊缝进行超声波(UT)或磁粉(MT)探伤检测,明确探伤比例(如100%探伤或不低于30%抽检)及需达到的质量等级,并要求厂家出具具备检测资质的专业探伤报告。
结构应力消除与表面防腐工艺也是衡量品质的重要指标。合同应规定横梁和筛体拼焊成型后,必须进行退火炉去应力热处理或振动时效处理,并提供过程数据曲线记录。在表面处理方面,需明确抛丸除锈等级需达到Sa2.5级,底漆、中间漆与面漆的涂装道数及总干膜厚度均需明确指标,杜绝简易喷漆遮蔽焊缝缺陷。
出厂前的空载试车是防范质量问题流向现场的第一道关卡。合同应约定设备在发货前必须在制造工厂进行不低于4至8小时的连续空载运转测试,明确规定振动频率、振幅一致性、双向温升(轴承温升不得超过40℃)、运行噪音(通常限制在85分贝以内)等关键试车参数,并附带试车合格签证单。
现场负荷试车是验证设计处理能力的核心依据。合同需约定安装调试完成后的带料试运行期限,明确规定筛分效率、处理量等运行指标必须达到设计标准的具体百分比。若在试机期间因设备自身缺陷导致连续达不到既定工况要求,采购方有权要求限期整改、扣减款项甚至退货并索赔损失。
合理的质保金比例与违约责任能对厂家形成长期制约。合同应约定设立合理周期的质量保证期,并保留一定比例的质量保证金直至质保期满。针对筛体断裂、大梁折断等因偷工减料引起的结构性故障,必须设定明确的无偿换新条款及停机误工赔偿计算方式,确保合同具备强大的执行威慑力。
把控振动筛设备质量,将技术参数、材料指标和工艺细节具象化为合同约束,是规避采购风险的有效途径。只有把好合同关口,将每一个可能偷工减料的环节提前用条款堵住,才能确保采购到的设备结构坚固、运行稳定,为长期的安全生产提供坚实保障。关注本站获取更多振动筛设计规范与选型技巧,若您在设备采购或技术协议拟定中遇到难题,欢迎随时在线咨询我们的技术团队,获取专业的技术支持与方案咨询。
下一篇:我是有底线的


