

浏览:0更新时间:2026-10-26 10:54:39
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
振动筛作为高频振动设备,支撑结构的稳固性直接决定了设备的筛分精度、运行安全以及整机使用寿命。在设备验收环节,科学判断支撑结构是否牢固是防范早期金属疲劳断裂和共振故障的核心屏障。验收人员需跳出单一的外观巡视,从框架刚度用料、焊接连接工艺、减振支撑组件匹配度以及动态试运转的振幅平衡性等维度进行立体化排查,确保每一处受力节点都能经受住持续交变负荷的考验,为后续平稳投产奠定扎实基础。
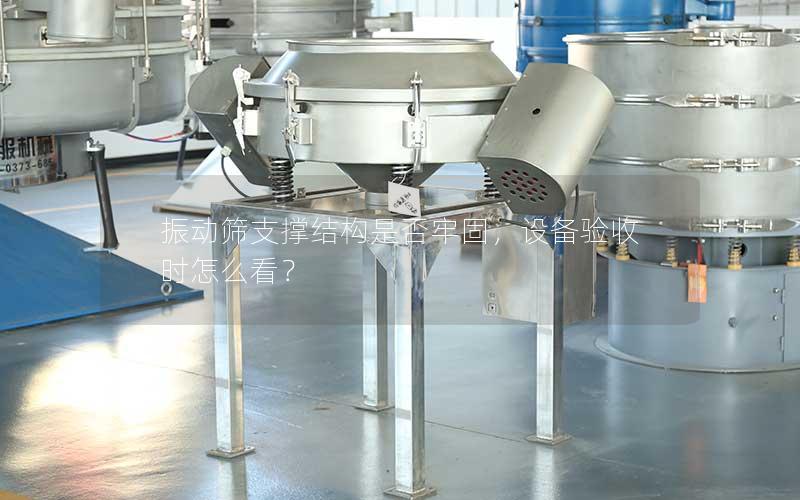
在验收支撑结构时,首要关注的是型钢材质与板材壁厚是否符合设计技术图纸。支撑梁和底座必须具备足够的截面惯性矩,以抵抗长期的动态弯曲应力。验收人员应使用超声波测厚仪或卡尺,对主要承重立柱、横梁及加强筋的厚度进行多点抽检,避免因材质厚度不足引发结构刚度欠缺。
除了材料尺寸,还要仔细观察结构受力分布的合理性。优质的支撑底架通常会合理布置斜撑与三角受力结构,防止筛机在激振力作用下产生左右晃动或扭曲形变。如果发现支撑腿之间缺乏有效的横向与纵向拉杆,则结构在长期交变负荷下容易发生失稳。
材料表面的防腐与应力释放处理同样不可忽视。支撑构件在下料和冷弯加工后应进行适当的退火消除内应力,防腐底漆与面漆喷涂需均匀致密。表面存在严重锈蚀或未经处理的微裂纹,在振动工况下极易迅速扩展,削弱支撑构件的实际承载力。
支撑结构的焊缝质量是决定其是否牢靠的核心。验收时需重点查看主梁与立柱接头、支撑座连接处的焊缝外观,焊缝应饱满均匀、过渡平滑,不得存在咬边、气孔、未焊透以及肉眼可见的裂纹。对于承载要求较高的重型振动筛,应查验关键对接焊缝的无损探伤检测报告。
螺栓连接节点的稳固性往往是现场巡检的薄弱环节。所有连接螺栓必须符合设计强度等级,通常要求采用高强度螺栓。验收人员应使用定扭矩扳手进行复核,确认每个紧固螺栓的预紧力均达到标准规范,杜绝欠拧或过拧造成的紧固失效。
防松措施的有效性直接关乎长期运行的安全性。需逐一检查双螺母防松、防松垫圈或螺纹锁固胶的施加情况。连接板接触面之间应紧密贴合,用塞尺检查接触间隙,若接触面不平整导致局部受力集中,很容易在设备投运后造成紧固螺栓的疲劳剪断。
减振弹簧及其支撑座是隔离动载荷传递的关键防线。验收时应核对弹簧的型号、材质与刚度系数是否完全一致,避免混装不同刚度的弹簧。弹簧安装时必须保持轴向垂直,倾斜度过大会导致受力偏心,降低减振效率并对下部支撑结构产生额外侧向力。
检查弹簧支撑座与筛箱连接座的相对同轴度与间隙。支撑座底面应与安装基面保持水平贴合,垫片调整需平整且数量受控。各支撑点的高度差必须严格控制在标准公差范围内,若多个支点高度不一,会导致各弹性元件受力不均,部分支撑点超载变形。
如果是复合弹簧或橡胶减振块,还需检查其弹性体外观是否有老化龟裂、脱胶等制造缺陷。弹性元件在预压状态下的压缩量应保持各组基本一致,以确保振动筛在启停和正常运转过程中受力平稳,不向基础结构传递异常冲击。
静态检查完成后,必须通过空载试运转对支撑结构的动态刚度进行全方位考量。设备启动后,需观察支撑立柱与基座是否存在明显的晃动或侧向共振。稳固的支撑结构在额定转速下应当表现平稳,振幅应被牢牢限制在弹性系统允许的安全区间内。
利用振动检测仪在支撑脚及基础连接处监测振动烈度与位移值。若测量出的动载荷外传数值异常偏高,说明减振系统匹配不良或支撑基础刚度不足。同时借助红外测温仪监测连接节点和轴承部位,异常的摩擦升温往往伴随着支撑偏斜或受力不均问题。
设备停机过共振区时的动态表现是检验牢固度的严苛试金石。停机减速过程中,观察筛体在穿过共振瞬间是否出现剧烈的横向摆动或撞击异响。若停机过程平稳缓和,支撑结构无异常位移与扭曲,方能证明该设备的支撑体系具备可靠的稳定性与安全裕度。
把控好振动筛支撑结构的稳固性验收,是从源头规避设备裂纹、紧固件断裂以及基础损坏的关键屏障。深入了解各类筛分设备的工艺细节与选型标准,有助于提升产线运行的整体能效。欢迎持续关注本站获取更多机械设备验收规范与维护指南,若您在振动筛结构设计、安装验收或现场故障排查中遇到疑难问题,欢迎随时联系专业工程师获取针对性的技术支持与解决方案。
下一篇:我是有底线的


