

浏览:0更新时间:2026-10-26 10:00:39
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
旋振筛作为工业筛分领域的基础装备,其制造质量直接决定生产线的运行效率与产品纯度。坚守不偷工减料的制造原则,建立科学严谨的生产检验体系,是确保筛机稳定运行的核心基石。通过对原材料入厂严格筛查、核心构件精密加工监控、动力总成规范装配以及成品动态多维测试等全流程把关,能够从根本上规避板材厚度弄虚作假、焊接缺陷导致撕裂以及电机配置虚标等行业隐患,让每一台出厂设备都能在严苛的工况下长效稳定服役。
材料品质是保证筛机耐用度的第一道防线。检验人员需使用高精度测厚仪与光谱仪,对进厂的不锈钢板材和碳钢板材进行厚度与成分复测。坚决抵制负公差过大或材质降级的非标板材,确保筛框具有足够的结构刚度,在长期交变应力作用下不发生形变。
作为整机减震与密封的核心配件,减震弹簧与密封胶条必须经过物理性能抽验。弹簧需要进行疲劳强度测试与刚度分选,防止因弹性不均引发筛体偏摆晃动;硅胶或橡胶密封圈则要检测其抗老化性与密封贴合度,避免生产过程中出现粉尘飞扬或漏料现象。
筛网作为直接接触物料的核心耗材,入库检验环节必须严格核对丝径与目数。通过专用测量仪器对筛网编制均匀度、抗拉强度进行拉力试验和显微镜检测,严防线径偏细、孔径不达标的劣质筛网流入生产工序,保障后续筛分精度。
旋振筛在运转过程中承受高频振动,零部件的加工精度直接影响整机寿命。下料环节应采用数控激光切割,保证筛框边缘齐整且无毛刺;冲压成型的筛盘和冲孔板必须进行平整度校准,确保受力均匀,杜绝因配合间隙过大引起的附加应力。
焊接工序是杜绝偷工减料的关键监控点。质检人员需对筛框环缝、底座支撑点等重要部位进行严格的外观及无损探伤检验,要求焊道平整、熔透深度达标,严防虚焊、假焊、咬边及气孔等隐形缺陷,避免设备在高频振动环境下出现开裂脱焊。
焊后打磨与表面处理同样需要执行严格标准。内壁焊缝必须完全打磨圆滑,达到无死角、无残留的卫生级标准,防止物料堆积变质;外表面则要做好喷砂或精细抛光处理,增强设备的耐腐蚀性能与表面附着力。
振动电机是旋振筛的心脏,生产装配环节必须严把电机品质关。核验进厂电机的实际额定功率、绝缘等级以及轴承品牌,坚决杜绝翻新电机或虚标功率电机的组装,确保振动力源充足且具备长寿命运转能力。
上下偏心块的调配直接决定物料在筛面上的运动轨迹。在装配环节中,必须对偏心块角度刻度进行精确标定,并通过动平衡仪器对偏心旋转组件进行校准,确保振动力输出平稳对称,防止物料在筛面上产生偏流或滞留不散。
紧固件与束环系统的装配精度不容忽视。装配工序应采用扭力扳手定量紧固,保证各段筛框之间的抱箍受力均匀,密封胶圈压缩量符合规范,既要防止因锁紧力不足导致漏粉,也要避免用力过猛损伤筛网结构。
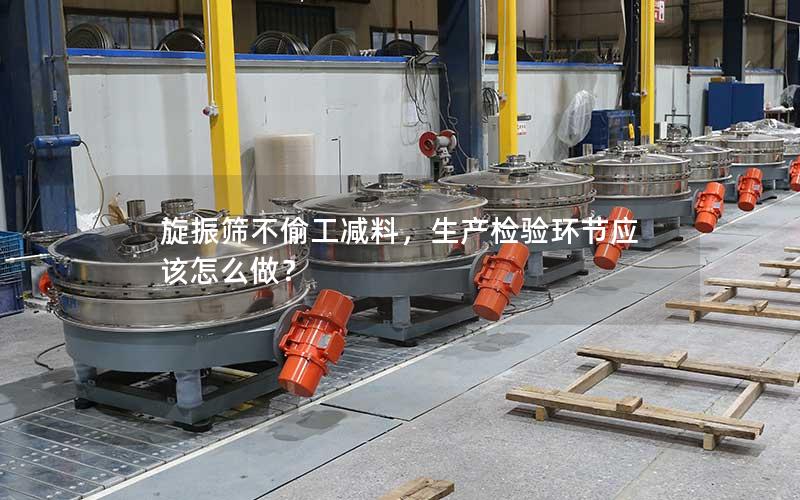
整机组装完成后,必须进入不低于数小时的连续空载动态试车程序。检验员借助测振仪实测筛机的三维振幅与振频,观察筛网物料模拟运行轨迹,确保设备能够实现水平、垂直和倾斜的三维运动合成。
试车期间需使用红外测温枪对电机轴承温升进行实时监测,记录温升数值是否控制在安全标准范围内;同时运用声级计检测运行噪音,如果存在异常杂音或分贝超标,需立即停机排查是否存在机械干涉或装配摩擦隐患。
试车结束后,质检人员应对全机紧固螺栓进行二次防松复检,并出具详细的质检报告单。合格产品需完整建立一机一档的出厂技术档案,实现从板材批次、核心部件到装配责任人的全程质量追溯,方可获准包装出厂。
旋振筛的内在品质体现在生产链条上的每一个微小细节中,唯有把严苛的检验标准落实在选材、加工、组装和试车的每一个工步,才能兑现不偷工减料的扎实承诺。如果您在筛分设备选型、工艺方案匹配或使用维护中有更多探讨需求,欢迎持续关注本站获取实用技术资讯,更期待您与我们的专业团队深入沟通,共同为您的生产线量身定制稳定高效的筛分解决方案。


