

浏览:0更新时间:2026-10-25 13:11:16
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
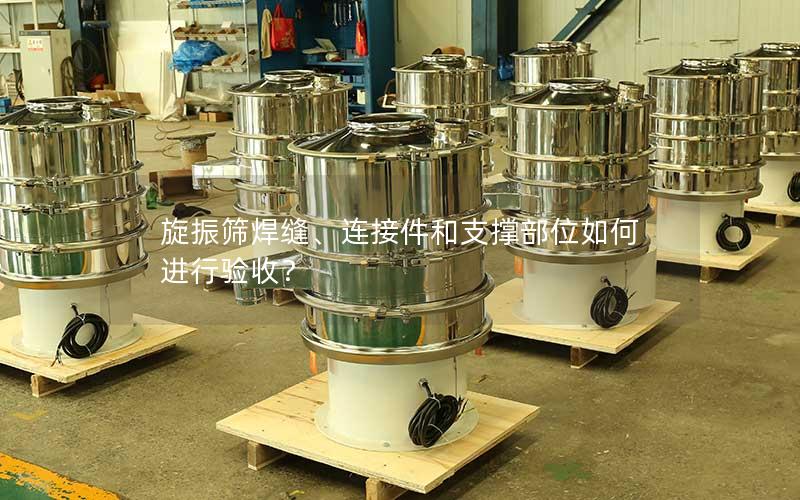
旋振筛作为高频振动筛分设备,其焊缝、连接件和支撑部位承受着持续的交变应力,是决定整机使用寿命与运行安全的关键环节。对这些核心部位进行科学系统的验收,主要涵盖焊缝表面的连续平整度与内部探伤质量、连接螺栓及束环等紧固件的力矩与装配精度、减震弹簧组与底座支撑的刚度与稳定性,以及动态测试中的应力表现。严格把控这些技术指标,能够有效避免开裂、松脱与异常晃动等故障,确保设备保持优良工况。
在焊缝验收环节,首先需要进行宏观外观质量检查。检查人员需借助放大镜、焊缝检验尺等工具,对筛体各拼接焊缝进行逐一核对。焊缝表面应成型良好,呈现均匀的鱼鳞纹状,熔敷金属需平整过渡,严禁存在未焊透、未熔合、咬边、烧穿、气孔和表面夹渣等缺陷,以防在高频振动工况下萌生微裂纹。
针对物料接触区域的焊缝,需要重点核验其打磨与表面处理工艺。对于食品或医药级别的旋振筛,筛内接触面焊缝必须打磨至与母材平齐,粗糙度达到相应抛光等级,确保无微小凹坑和毛刺,杜绝物料残留与滋生细菌;非接触面的角焊缝也需清理干净飞溅物,并进行酸洗钝化或防锈涂装处理。
对于机体受力集中的关键焊缝,必须执行严格的无损探伤检验。通常采用着色渗透检测(PT)排查表面及近表面开口细微裂纹,对于筛箱与电机座连接板等承载关键构件,可采用超声波检测(UT)核验内部熔敷质量。检测结果必须符合图纸规定的检测等级标准,探伤报告需与实物编号对应归档。
各筛层之间的束环及锁紧装置是连接件验收的核心项目。验收时需观察束环与筛框凸缘的贴合严密程度,束环内圈应完全包裹住上下筛框的压边结构,不得出现单边翘起或间隙过大的情况。穿插的锁紧螺栓必须配置自锁螺母或铜质防滑螺母,并配有防松止退垫圈,锁紧后螺纹外露长度应保持在两到三扣之间。
振动电机法兰与振动体支撑板之间的紧固件检验需尤为谨慎。核对所使用的螺栓等级必须达到高强度标准,平垫圈与弹簧垫圈必须齐备且材质合规。验收时须采用定扭矩扳手,按照对角、分步加载的原则进行扭矩复测,数值需完全符合装配工艺图纸要求,紧固完成后在螺母与板材接触处涂打防松标记线。
设备上的防尘盖固定卡箍、进出料口密封软连接卡箍等辅助连接构件同样不可忽视。需检查橡胶或硅胶U型密封条与构件的压紧状态,卡箍锁紧手柄或螺栓应顺畅无卡滞,锁紧受力均匀,确保筛分作业过程中粉尘或液体不会发生外溢,同时杜绝因卡箍松动造成的共振杂音。
减震弹簧组的验收需要重点核实其几何尺寸和力学性能的一致性。整台旋振筛所配置的圆柱螺旋弹簧,其自由高度差应控制在图纸允许的微小公差范围内。弹簧端面需平整垂直,安装在底座与筛体之间时不得发生明显歪斜,弹簧上下端导向销轴需涂抹适量润滑脂,以减少摆动摩擦损耗。
支撑底座的水平度与结构强度直接关系到整机的抗倾覆能力。验收时需将设备置于水平基准面上,采用精密框式水平仪测量底座安装面的水平偏差。底座的型钢焊接骨架应具有足够的抗扭刚度,支撑脚板平整无变形,地脚螺栓孔位布局规范,与地面预埋件或基础减震橡胶垫的接触面需贴合严密。
系统中的辅助阻尼元件与限位缓冲装置同样需要进行装配间隙验收。对于设有橡胶阻尼垫或二次减震架的机型,需核对橡胶元件的硬度与回弹性能,阻尼件表面无龟裂与老化现象,安装间隙应符合设计冗余要求,既能保证启动和停机时的共振能量被平稳吸收,又不会干涉正常运转轨迹。
完成静态指标核验后,旋振筛必须进行空载试运转动态验收。启动设备时需密切观察启停瞬态响应,设备跨越共振区时应平稳过渡,减震弹簧各方向受力应同步协调,无剧烈的横向晃动或各构件撞击异响。运行初期需使用听诊棒监听各连接件位置,确认声音清脆均匀、无松动杂音。
连续运行两到四小时后,需进行动态温升和紧固件复检。使用红外测温仪检测轴承与电机法兰连接处的温升状态,各部位温升数值不得超过规定界限。停机断电后立即复查各个连接螺栓上的防松标记线,使用扭矩扳手核验预紧力是否存在衰减,重点排查电机底脚螺栓和束环螺栓有无松动痕迹。
动态检验还需结合专业振动检测仪器对筛体运动状态进行标定。测量筛体进料口、出料口及侧壁不同测点的振幅与振动方向角,三维振动轨迹应保持匀称稳定,无扭摆或偏振现象。这不仅检验了配重块的调整精度,更能反向印证各处焊缝受力均衡性与支撑弹簧支撑力分布的合理性。
严谨的验收流程是旋振筛设备安全运行与延长服役周期的重要保障,从微观焊缝的致密性到整体支撑框架的动态协同,每一个细节指标都直接决定着生产线的作业连续度与筛分精度。深入掌握关键部位的核验方法,有助于企业把好设备入厂与检修质量关卡。欢迎持续关注本站获取更多机械设备维护与调试技术方案,如您在旋振筛选型、质量评定或现场运行中面临技术疑问,随时联系专业技术顾问,获取更贴合工况的指导支持。
下一篇:我是有底线的


