

浏览:0更新时间:2026-10-25 12:49:01
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
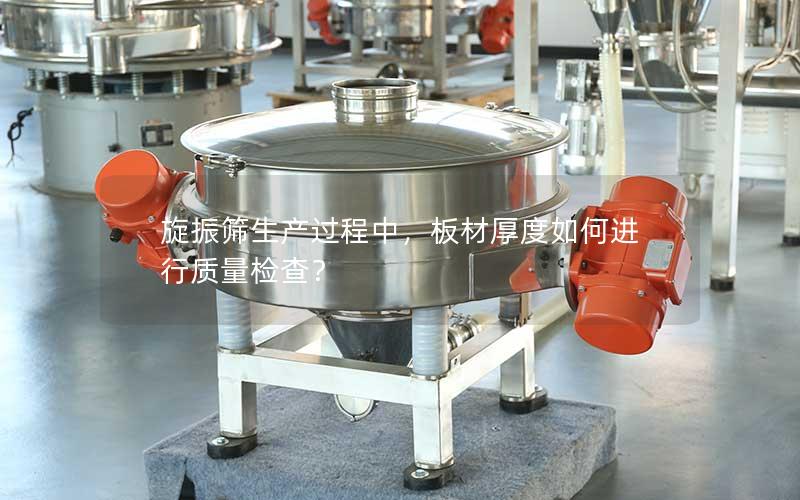
旋振筛在工业筛分中承受高频振动与物料交变载荷,板材厚度直接关系到筛机结构强度、运行稳定性和使用寿命。在生产过程中,严格的板材厚度质量检测是把控设备整体品质的关键基石。通过科学选用高精度检测工具、针对关键受力点合理布网采样、实施覆盖全流程的动态检测以及建立严密的数据追溯与处置机制,能够有效杜绝因板材虚标或加工减薄导致的机体开裂、共振形变等隐患,为制造耐用、高效的筛分设备提供技术保障。
在旋振筛板材厚度检测中,合理选用测量工具是获取精准数据的前提。针对未加工的平板原材料,通常采用游标卡尺或外径千分尺,重点测量板材边缘区域,这类接触式量具测量直接、精度高,能直观反映母材的轧制基础厚度。
针对已卷圆的筛框筒体、冲压成型的锥形出料斗以及底座等结构件,超声波测厚仪是必不可少的检测设备。该仪器通过无损检测方式,仅需在材料单侧涂抹耦合剂即可测得局部实际厚度,特别适用于复杂几何形面以及成型后无法使用卡尺测量的闭合区域。
为确保所有测量数据的真实有效,生产车间需对测量器具进行周期性校验。千分尺和卡尺需定期与标准量块进行比对,超声波测厚仪在每次作业前均需使用阶梯校准试块进行声速与零点校准,排除温湿度漂移对测量精度造成的干扰,维持仪器长期处于高精度状态。
旋振筛工作时,应力分布并不均衡,底筒、筛面支撑圈、振动电机安装座及束环受力最为集中。在进行板材厚度检验时,绝不能采取单点测量的粗放方式,而应制定科学的多点布设方案,重点监测高应力区域的厚度表现。
针对同一部件,通常采用“九宫格”或“环形等距”多点采样法。例如在检测筛机中框筒体时,沿圆周方向均匀选取4至8个截面,每个截面自上而下分别检测上边沿、中部及下边沿的厚度,计算平均值的同时重点关注极值差异,防止钢板本身轧制不均对设备平衡性造成不利影响。
对于经拉伸、折弯、冲压成型的工件,必须对变形量较大的圆弧过渡处进行加密布点。钢板在冷热加工变形中常伴随拉伸减薄现象,若圆角处减薄率超过设计允许范围,极易在该处形成疲劳开裂源,因此需重点排查形变剧烈部位的实际壁厚。
板材厚度质量控制是一项动态工程,应当贯穿于原材料入库至成品组装的全周期。在原材料到货阶段,品管人员需严格核对钢厂材质证明书,并按批量比例进行抽检,核实钢材公差是否符合国家标准或技术协议要求,严防负公差超标的板材进入生产线。
下料与成型过程中的过程检验是控制厚度的核心环节。激光切割或等离子切割后,需检查割口附近的板材平整度;滚圆成型后,需检查筒体两端因机械挤压是否产生边缘变形与厚度畸变,确认板材厚度在机械应力作用后依然稳定在设计标准线以上。
焊接及表面喷砂等后序环节同样不可忽视巡检。大面积拼焊产生的热输入可能引起局部收缩,而强力抛丸除锈工艺也可能使薄板产生轻微损耗,在喷漆防锈之前复检关键结构厚度,能有效避免因表面处理过度造成的承载能力下降。
完善的数据记录体系是保障旋振筛品质一致性的核心要素。每批次测量的数据均应录入质量跟踪台账,将板材厚度数据与钢材炉批号、下料编号、焊工标识及筛机整机编号绑定,实现从原材料到出厂成品的质量正向可寻、反向可溯。
明确正负公差标准并执行严密的超差评审机制至关重要。根据筛机型号与功率大小,通常对板材厚度公差设定毫米级界限,一旦测量值低于下偏差阈值,质检系统需立即触发预警,阻断该批次零部件流向下一道工序。
针对不合格品的处置须严格遵循工艺规范,根据超差程度判定降级使用、补强处理或彻底报废,并组织技术与车间人员分析成因。若是原材料来料缺陷需及时向供应商索赔,若是加工模具磨损导致的减薄则需尽快修模,形成闭环管理以持续稳定产出品质。
把控好旋振筛生产中的板材厚度,是保证筛机结构稳固、激振力传递均匀以及降低故障率的核心技术环节。从量具校验、多点布网、全工序动态巡查到严密的追溯管理,每个细节都凝聚着专业制造的技术沉淀。如果您想深入了解更多关于高品质旋振筛的选材标准、生产工艺或获取定制化筛分技术方案,欢迎随时与我们取得联系,专业技术团队将竭诚为您解答疑问并提供选型指导。
下一篇:我是有底线的


