

浏览:0更新时间:2026-10-25 11:41:12
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
旋振筛作为工业筛分的核心设备,其筛框结构的扎实程度直接决定了设备的运行稳定性与使用寿命。在设备交付的关键节点,严格细致的现场验收是规避后续生产故障的有效手段。掌握规范的验收方法,从板材规格、焊接工艺、连接锁紧结构以及动态试运转等维度进行系统化查验,能够精准识别潜在的制造缺陷,确保进场设备完全符合工艺承载要求,为连续高效的物料分级作业奠定坚实基础。
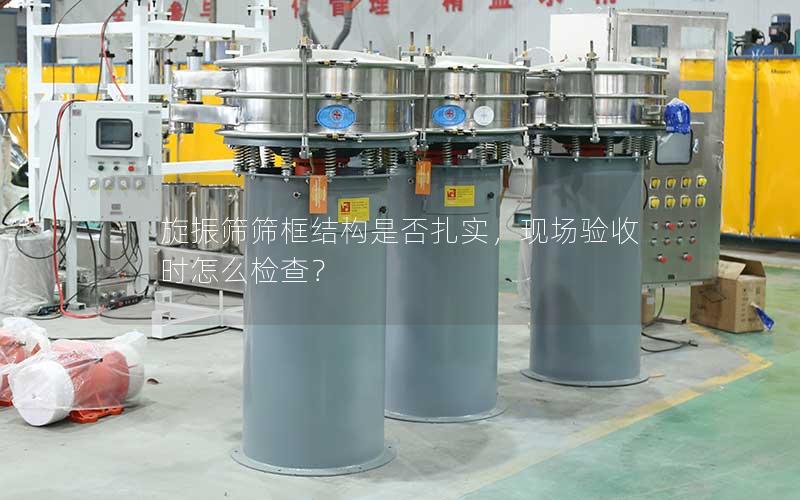
筛框板材是承受高频激振力与物料重力的基础构件,板材的真实品质直接影响整机的刚度。在现场验收时,首先应核对设备铭牌及材质证明文件,确认筛框所用钢材牌号符合技术协议要求,无论是食品级不锈钢还是耐磨碳钢,均需保证材质纯正、无掺杂降级材料。
壁厚测量是检验结构是否偷工减料的核心环节。现场应使用经校准的游标卡尺或超声波测厚仪,对筛框上筒、中筒、下筒以及受力较大的出料口法兰周边进行多点抽测。实际测量数值必须对照图纸尺寸,严格控制下公差,若壁厚低于设计标准,长期振动极易导致筛框开裂变形。
除了厚度尺寸,还需对板材表面进行宏观外观检查。合格的筛框板面应平整光滑,不存在明显的凹凸不平、划伤、压痕或局部弯曲等缺陷。对于卷圆成型的筛体,需观察其圆度是否规整,避免由于制造变形导致安装后受力不均,进而削弱整体结构的承载能力。
旋振筛长期处于连续振动状态,焊接区域往往是应力集中的薄弱环节。现场验收时,需细致观察筛框各处的焊缝成型质量,优质的焊接应均匀饱满、呈细腻的鱼鳞纹状,无断焊、虚焊、咬边及未焊透等常见缺陷,且焊缝表面不得残留气孔和夹渣。
对于激振梁、电机支撑座、弹簧支承座等关键承力构件的焊接连接,必须进行重点审查。这些承力点承受着直接的冲击负荷,其焊接结构通常需要加装补强板,验收人员应检查补强板的尺寸、焊接饱满度以及与主结构贴合的严密程度,确保力学传递路径通畅安全。
针对卫生级要求较高的行业,如食品或医药领域,还需关注焊缝的打磨与抛光状态。筛框内部的所有对接焊缝应打磨平滑并与母材平齐过渡,消除死角积料风险,同时不能因为过度打磨而削薄焊缝的母材厚度,兼顾结构牢固与卫生安全双重要求。
束环是连接各层筛框的关键紧固部件,其锁紧性能直接关系到筛框组合后的整体刚度。现场检查时,应查看束环的材质厚度、V型槽深度以及圆周弧度,确保其与上下筛框法兰边缘紧密吻合,锁紧螺栓必须选用高强度等级件,避免在旋紧时发生滑丝或拉伸断裂。
密封圈的装配状态反映了筛框端面的平整度与同轴度。在锁紧束环前,需检查密封胶条是否均匀嵌入槽内,有无扭曲或外漏现象;锁紧后,沿筛框圆周方向检查密封受压情况,间隙应当均匀一致,不得出现局部挤出或局部悬空的失衡现象,保证多层筛框连接成为稳固的刚性整体。
多层筛框堆叠后的垂直度与法兰贴合间隙同样需要精密测量。可借助塞尺围绕筛框分型面进行环形插测,若局部间隙超标,说明法兰端面存在翘曲变形。这种缺陷不仅会导致粉料泄漏,还会使高频振动无法均匀扩散,诱发筛框局部共振开裂。
静态检查完毕后,必须接入动力源进行不少于半小时的空载试运转,通过动态响应检验结构的扎实程度。设备启动与停机过程中,应观察筛框晃动是否平稳,过渡过程是否顺畅,若启动瞬间筛框发生剧烈扭摆,则说明结构刚度失衡或配重调校存在问题。
设备进入额定转速后,现场验收人员需依靠听觉与振动监测手段评估其运转状态。筛体运转声应连续平稳,严禁出现金属撞击声、异常震颤或松动杂音;同时利用测振仪监测筛框各测点的振幅与加速度,数值应符合技术规范且上下层筛框表现均衡,无异常偏摆。
试运转结束后,应立即切断电源并进行停机复查。用手感触主要焊缝及轴承座附近的温升情况,使用力矩扳手复核紧固束环螺栓及地脚螺栓是否存在松动迹象,并再次查看筛框关键受力部位有无因高频振动产生的微裂纹或塑性变形,以此彻底验证结构的耐振牢固度。
把控旋振筛筛框的坚固程度,需要将静态维度的结构工艺检查与动态维度的运行测试紧密结合。严谨规范的现场验收流程,不仅能有效防范劣质构件流入产线,更能大幅降低后期的停机维护成本,保障筛分系统的稳定产出。若您在振动筛分设备的选型、现场验收或结构优化方面有任何疑问,欢迎持续关注本站获取前沿资讯,随时联系我们的技术团队获取专业技术支持与定制化方案。
下一篇:我是有底线的


