

浏览:0更新时间:2026-10-25 08:53:06
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
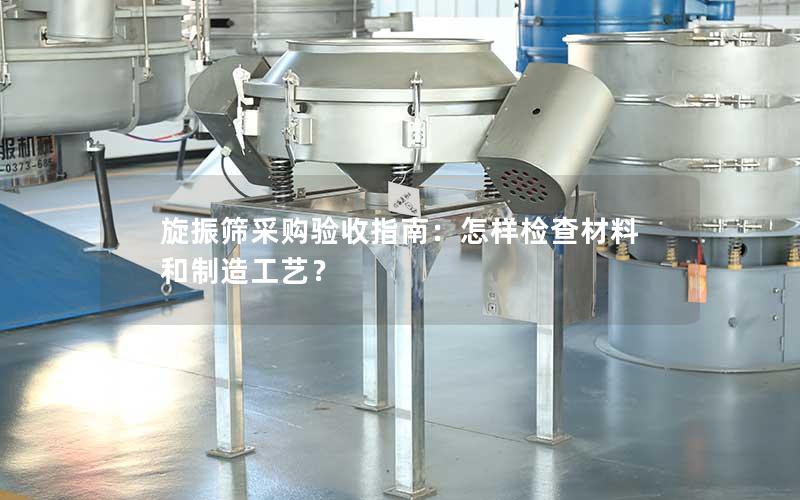
采购旋振筛时,设备的材质优劣与制造工艺水准直接决定了后续生产的筛分精度、稳定性和使用寿命。一套严谨细致的验收流程,是把控设备进场质量的关键防线。重点考察筛体金属板材合规性、焊接成形工艺、表面处理与密封配置,以及动力部件装配精度,能够有效识别潜在缺陷,防范设备故障隐患,保障生产线长期稳定运转,为企业创造更高的生产效益。
在验收旋振筛时,首先要确认筛机各部位材质是否严格符合采购合同的技术协议要求。对于食品、医药或化工行业,物料接触部分通常采用304或316L不锈钢,验收时不可仅凭肉眼观察,建议使用专业的不锈钢材质检测液进行初步显色测试,有条件的企业可使用便携式光谱分析仪检测镍、铬等关键元素的含量,防止劣质不锈钢混入。
除了化学材质,板材的实际厚度也是衡量设备质量的重要指标。部分厂家可能在看不见的地方减薄板材厚度以降低成本,验收人员需手持数显微米卡尺,对筛体筒壁、进出料口边缘以及底座受力部位进行多点抽检。合理的板厚能够承受物料高频振动带来的冲击,避免筛框在长期交变载荷作用下发生形变。
网架与冲孔板的材质同样需要重点核查。高品质网架通常采用高强度合金或经特殊工艺强化的高分子材料,既要具备良好的刚度以张紧筛网,又要有适度的弹性以吸收振动能量,避免频繁破网。仔细检查网架及筛网固定压圈的用料,能够直接反映出厂家在配件选型上的品控严谨度。
旋振筛长期在三维复合振动工况下工作,焊接质量直接关乎设备结构的疲劳寿命。检查焊缝时,要重点观察筛体内壁各连接焊缝是否饱满均匀,是否存在气孔、咬边、夹渣以及未焊透等常见缺陷。高标准的旋振筛焊缝应呈均匀的鱼鳞状,焊缝余高需过渡平缓,防止应力集中导致开裂。
筛体各段法兰及固定束环的焊接工艺也是查验的核心。束环是连接各层筛框的受力部件,其焊接处必须采用满焊工艺,焊后需进行无损探伤或严格的目视检测。如果束环焊缝处存在微小裂纹或虚焊,在高频振动与锁紧力的双重作用下,极易发生断裂事故,进而导致漏料和设备停机。
结构成形方面的平整度与同心度也不容忽视。检查筛框筒节是否有因加工不良或焊接变形引起的椭圆度超标现象。各层筛框堆叠组装时,配合面应当严丝合缝,没有明显的翘曲和缝隙,这不仅体现了卷圆与折弯工艺的精度,更是保证筛机密封性能的基础。
根据应用领域的不同,旋振筛的表面处理工艺有明确的标准分级。对于普通工业筛分,外表喷漆需均匀平整,无流挂、起泡和脱落现象,涂层附着力必须达到相关标准;对于医药及食品级设备,筛体所有内外表面通常要求精细抛光,内壁粗糙度需达到镜面级,无卫生死角,便于清洗排料。
细致检查筛机内部的圆角过渡与毛刺清理情况至关重要。凡是物料可能流经的拐角处,均应加工成平滑的圆弧过渡,绝不允许有锋利的金属毛刺或飞溅的焊渣残留。这不仅关乎操作人员的清洗安全,也能防止杂质剥落混入成品物料,确保批次生产的洁净度。
密封件的材质与装配工艺直接决定了筛机的防尘与防漏能力。应仔细查看束环密封圈和出料口胶套的材质,通常选用耐磨、耐温且弹性优良的硅胶、氟橡胶或聚氨酯密封件。密封条截面需与法兰凹槽紧密吻合,压紧后形变均匀,无局部凸出或扭曲,确保设备在负压或微正压工况下都不出现粉尘外溢。
立式振动电机作为旋振筛的心脏,其装配质量直接影响筛分轨迹与整机稳定性。验收时需检查电机的安装法兰面平整度,紧固螺栓必须选用高强度等级,并配有防松垫圈或涂覆螺纹防松胶,螺栓紧固扭矩需符合技术规范,防止振动过程中地脚螺栓松脱引发设备严重损坏。
电机上下两端偏心块的装配工艺与调节机构同样需要严格核查。合格的设备会在偏心块调节刻度盘上做出清晰的相位角标识,且固定螺母锁紧可靠。偏心块在轴向和径向均不应有异常晃动,调相操作需顺畅自如,确保调试不同物料筛分轨迹时的精准度与重复性。
减振弹簧的选型与安装对称性决定了筛机的平稳运转。需逐一检查每根弹簧的线径、高度和螺距是否保持严格一致,弹簧上下承载座应垂直且紧固无旷量。装配完成后,筛体整体水平度应在允许公差范围内,空机运行时各方位振幅应平衡对称,不应出现异常扭振或共振噪声。
把控好旋振筛的材质用料、焊接细节、表面处理以及动力系统的装配工艺,能够从源头上拦截低劣设备,大幅度提升生产线的连续运行效率。掌握科学专业的验收技巧,不仅有助于精准评估设备制造商的综合制造水平,更为企业的安全高效生产筑牢基石。如果您在旋振筛选型、材料检验或验收过程中遇到技术难题,欢迎持续关注本站获取前沿资讯,或随时通过在线沟通与专业工程师联系,我们将为您提供针对性的筛分解决方案与技术指导。
下一篇:我是有底线的


