

浏览:1更新时间:2026-10-14 12:06:05
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
气化炉渣脱水后含水率达不到预期,通常不是单一设备故障造成的,而是物料性质、设备选型、运行参数和系统管理共同作用的结果。炉渣颗粒组成复杂,细粉含量、黏性、温度及含水状态都会影响水分分离效果。与此给料不均、筛网堵塞、压滤压力不足、停留时间偏短以及维护不到位,也可能使脱水效率下降。只有从物料检测、工艺配置、操作控制和设备维护等方面逐项排查,才能准确判断问题来源,并采取针对性措施,使出料含水率逐步接近设计要求。
气化炉渣的来源、煤种和气化工艺不同,其颗粒级配会存在明显差异。当炉渣中细颗粒、粉煤灰或胶体物质比例较高时,颗粒之间容易形成较为紧密的结构,水分被包裹在孔隙和颗粒表面,普通筛分或离心设备难以充分分离。
炉渣中还可能含有一定量的未燃碳、矿物质和黏性成分。这些物质会增强颗粒之间的吸附作用,使自由水逐渐转变为难以排出的附着水。即使设备运行参数没有改变,物料性质发生变化,也可能造成出料含水率明显升高。
进料含水率和进料温度同样不可忽视。物料含水率波动较大时,脱水设备的处理负荷会随之变化;温度偏低时,炉渣黏度增加,流动性变差,容易出现团聚和堵塞。生产现场应定期检测粒度、含水率、温度及细粉比例,并根据检测结果调整工艺参数。
不同脱水设备适用的物料条件并不相同。振动筛适合处理具有一定颗粒强度和渗透性的炉渣,离心机更适用于细颗粒物料,压滤机则需要相对稳定的进料浓度和良好的滤布透水性能。若设备形式与炉渣特性不匹配,运行时间越长也不一定能够达到目标含水率。
部分系统只设置了单级脱水,却直接提出较低的出料含水率要求。当炉渣细粉含量较高时,单台设备往往只能去除自由水,难以处理颗粒内部或表面附着水。此时需要根据物料性质考虑分级筛分、浓缩、离心、压滤或热风辅助等组合工艺。
设备有效处理面积、筛孔尺寸、转鼓转速、滤布规格和压榨压力,都会影响脱水结果。筛孔过大,细颗粒随水流失;筛孔过小,则容易堵塞。转速过低会使分离不充分,转速过高又可能造成物料破碎和细粉增加。设计阶段应以实际炉渣样品进行试验,避免仅依据理论参数配置设备。
给料量不稳定是现场较为常见的问题。瞬时进料量超过设备额定能力后,物料在筛面或转鼓内的停留时间缩短,水分来不及排出,出料含水率自然上升。连续生产时,应保持均匀给料,并尽量减少大幅度的负荷波动。
冲洗水、稀释水或回用水用量过大,也会增加脱水负担。有些系统为了防止堵料,长期采用较高的喷水量,虽然能够改善输送,却使进入脱水设备的总水量不断增加。应根据堵塞情况合理设置喷水点和水量,避免以增加水量的方式解决设备运行问题。
操作人员若未及时调整振动幅度、设备转速、压榨时间或滤液排放状态,同样会影响脱水效果。特别是在煤种切换、气化炉负荷变化或炉渣温度改变后,原有参数可能已经不适用。建立运行记录和含水率检测制度,有助于发现参数变化与脱水效果之间的关系。
筛网、滤布、转鼓孔隙和排水通道发生堵塞后,液体排出能力会快速下降。炉渣中的细粉、结块物和黏性物质容易附着在过滤部件表面,形成覆盖层,使有效过滤面积减少。设备表面看似正常运行,实际脱水能力可能已经明显降低。
长期处理高硬度炉渣会造成筛板、螺旋叶片、刮板和耐磨衬板磨损。关键部件磨损后,物料输送速度、挤压效果和分离间隙都会发生变化,导致设备内部流态改变。若只检查电机和轴承,而忽略筛面、滤布及耐磨部件,往往难以找到含水率升高的真正原因。
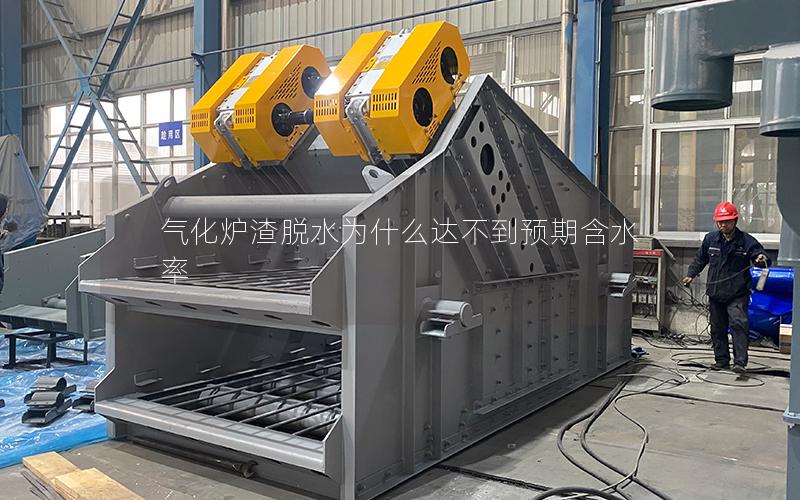
维护工作还应包括进料管线、排水管路、滤液泵和密封结构的检查。排水不畅会造成设备内部积水,泵的流量不足会影响滤液排放,密封泄漏则可能改变设备压力和物料停留状态。建议按照运行周期制定清洗、检查和更换计划,并保留维修前后的含水率数据。
气化炉渣脱水达不到预期含水率时,应先确认检测方法和取样位置是否一致,再从物料、设备、操作及维护四个方面逐项排查。通过稳定进料、优化设备组合、调整运行参数、改善清洗维护,并结合现场试验确定合理方案,通常能够有效降低出料水分,提升运输、储存和后续利用的便利性。
不同项目的炉渣成分、处理规模和含水率要求存在差异,单纯套用其他现场参数并不稳妥。本站持续关注气化炉渣脱水、固液分离及环保处理等技术问题,欢迎结合您的物料检测数据、设备型号和现场运行情况进行咨询,以便进一步分析原因并制定适用的改进方案。
下一篇:气化炉渣脱水为什么要控制给料速度


