

浏览:5更新时间:2026-10-14 11:52:27
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
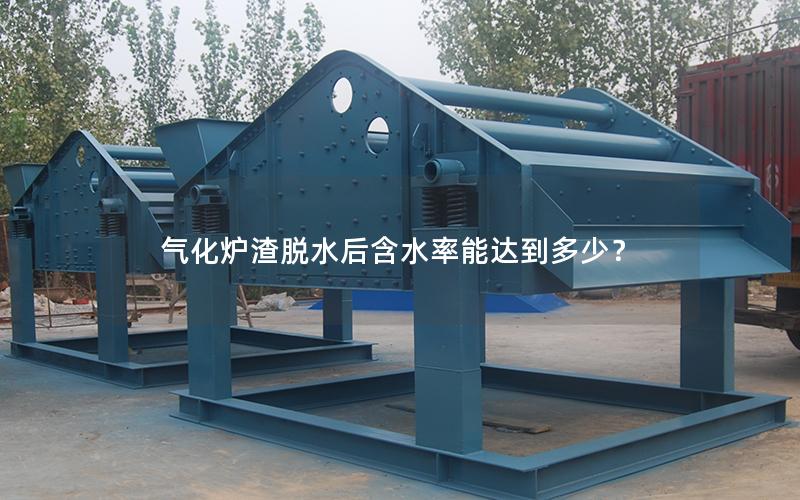
气化炉渣脱水后的含水率并不是固定数值,通常会受到炉渣粒径、灰分组成、孔隙结构、进料浓度以及脱水设备类型等因素影响。采用沉降浓缩、真空过滤、板框压滤或隔膜压滤等工艺后,常见含水率大致处于15%—30%之间,经过较好的工艺组合后可进一步降至10%—18%左右。实际运行中,应结合炉渣后续运输、堆存、建材利用或资源化处理要求确定合理指标。
气化炉渣通常含有一定比例的玻璃体、未燃碳、细颗粒灰分和矿物质。不同煤种、气化温度及排渣方式会造成炉渣颗粒组成差异,颗粒越细、孔隙越多,水分越容易滞留,脱水难度也会相应增加。
粗颗粒炉渣中的自由水较容易通过筛分、沉降和机械挤压排出,脱水后含水率可能达到15%—22%左右。若炉渣中细粉比例较高,细颗粒会填充粗颗粒之间的空隙,形成较致密的滤饼,水分排出速度变慢,含水率可能维持在20%—30%范围内。
炉渣表面性质同样会影响脱水效果。部分细灰具有较强的吸水性,水分会以毛细水或结合水形式存在,仅依靠普通压滤设备难以充分排除。判断脱水后的含水率时,不能只参考设备参数,还需要对物料进行粒度、含水率和沉降性能检测。
采用浓缩池或沉淀设备时,主要去除的是炉渣浆液中的自由水。这类工艺结构相对简单,适合进行预处理,但单独使用时,排出的炉渣仍可能含有25%—35%的水分,通常还需要配合后续机械脱水。
真空过滤机、带式压滤机等设备适用于连续化处理。经过合理调节滤布、真空度、进料浓度和运行速度后,气化炉渣含水率一般可控制在18%—28%左右。设备处理量较大,但对细颗粒含量高、黏性较强的炉渣,需要优化絮凝和预浓缩条件。
板框压滤机和隔膜压滤机具有较强的挤压能力,适合对含细粉较多的炉渣进行深度脱水。常规板框压滤后,含水率可能处于18%—25%;采用隔膜挤压并配合适宜滤板、滤布和进料压力后,部分物料可达到12%—18%左右。
单台设备的脱水能力有限,较常见的工艺路线是“筛分或除杂、浓缩、絮凝、机械脱水”。先去除较大杂物并提高进料浓度,再通过絮凝剂改善固液分离性能,有助于减少滤饼中的残余水分。
絮凝剂的类型和添加量需要根据炉渣水质与颗粒特性确定。添加量过少,细颗粒难以聚集;添加量过多,则可能增加运行成本,并影响滤饼后续利用。通过小试和现场调试,通常可以使机械脱水后的含水率保持在较稳定的范围内。
如果后续需要运输、堆存或用于建材掺配,含水率控制在18%—25%往往能够满足多数常规场景。若要求降低运输重量、改善储存稳定性或提升后续热处理效率,则可以考虑隔膜压滤、低温干化等组合工艺,使含水率进一步接近10%—18%。
用于一般堆存或短距离运输时,气化炉渣脱水后含水率达到20%左右,通常已经具备较好的操作条件。此时物料不容易产生大量自由水,装卸和转运过程也相对方便,但仍需注意防止雨水回流和长期露天堆存造成含水率回升。
用于制砖、路基材料、充填材料或水泥掺合料时,目标含水率需要结合配料比例和成型工艺确定。含水率过高会影响配料精度和成型强度,过低则可能增加粉尘和加水调节量,因此应以实际生产线的工艺窗口作为判断依据。
若气化炉渣需要进行热解、焚烧协同或其他资源化处理,通常希望减少进入后续设备的水分。机械脱水后含水率达到15%—20%可作为常见控制目标;当物料细度较高或对能耗要求较严时,还需要增加热干化或其他深度脱水环节。
气化炉渣脱水后含水率能达到多少,需要由物料性质、设备配置、工艺流程和使用方向共同决定。普通机械脱水多在15%—30%之间,经过浓缩、絮凝和高压挤压等工艺优化后,部分项目可达到10%—18%左右。具体数值应以现场取样、小试数据和连续运行结果为依据。
本站持续关注气化炉渣、煤气化细渣及工业固废脱水处理技术。如果您正在了解设备选型、目标含水率、处理能力或工艺配置,可结合炉渣初始含水率、粒径组成和每日处理量进行咨询,以便获得更贴合现场条件的技术建议。
上一篇:气化炉渣脱水后如何减少带水运输
下一篇:气化炉渣脱水后含水率如何测定


