

浏览:1更新时间:2026-10-12 16:58:38
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
气化炉渣脱水筛长期处理含水、含灰、含硬质颗粒的炉渣,筛面和进料部位容易受到冲击、切削与摩擦,出现磨损加快、筛孔变形、脱水效果下降等问题。耐磨处理应从材料选择、结构设计、工艺防护、运行维护四个方面协同实施,并结合炉渣粒度、含水率、处理量及设备振动状态制定方案。通过合理配置耐磨筛板、缓冲结构和检查制度,可以延长筛机使用周期,保持稳定的筛分与脱水能力。
气化炉渣中通常含有较多硬质颗粒,物料在筛面上运动时会产生持续的滑动摩擦和冲击摩擦。筛板材料需要兼顾硬度、韧性和耐腐蚀性能。聚氨酯筛板具有弹性好、耐磨性较强、运行噪声低等特点,适合处理中小粒度炉渣,也能减少湿料堵孔现象。
对于冲击较大的进料段,可采用耐磨合金钢板、复合耐磨板或高铬铸铁部件进行局部防护。这类材料能够承受较强的颗粒冲击,适合布置在落料点、导料板、筛箱入口和物料集中区域。使用时应根据炉渣粒度和落差选择厚度,避免单纯增加板材厚度而造成设备负荷上升。
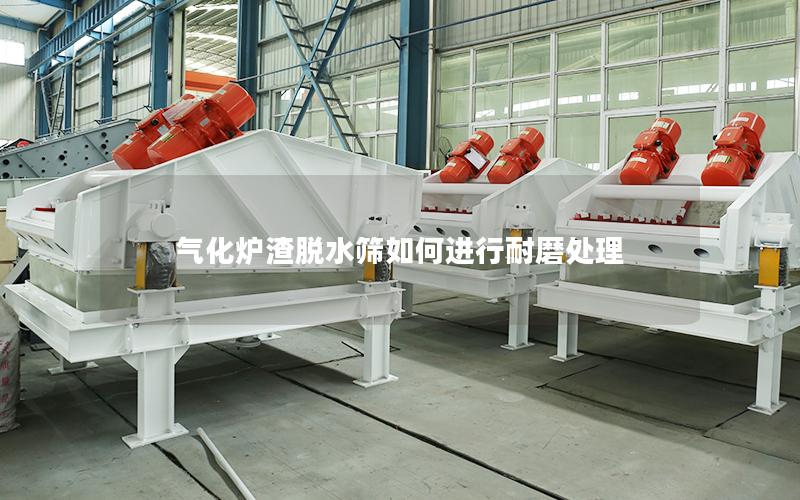
筛孔区域则应重点考虑耐磨性与透筛能力的平衡。聚氨酯模块筛板、橡胶筛板和金属骨架复合筛板均可用于不同工况。筛板安装前要检查孔径、厚度和连接尺寸,确保各模块贴合紧密,避免因局部松动造成物料冲刷和边缘磨损。
耐磨处理不能只依靠筛板材料,还要改善物料进入筛机时的受力状态。进料溜槽应尽量减少垂直落料,合理设置缓冲衬板或分料装置,使炉渣均匀分布在筛面上,降低单点冲击。对于落差较大的设备,可采用阶梯式导料结构,逐步释放物料动能。
筛箱内壁、侧板和进料口也是容易磨损的部位。可以在这些区域加装可更换式耐磨衬板,衬板采用沉头螺栓或嵌入式结构固定,避免螺栓头直接受到物料冲刷。衬板不宜采用整体焊死方式,以便后期拆卸和更换,减少检修时间。
设备振动参数同样会影响筛面寿命。振幅过大、振动频率不匹配或筛机安装不平,都可能使炉渣对筛板产生异常冲击。安装时应校正支撑点和弹簧组件,运行中观察筛机横向摆动、异响及物料偏流情况,并根据处理量及时调整激振参数。
金属耐磨部件在制造过程中可采用堆焊耐磨层、热喷涂或复合轧制工艺,提高表面抗磨能力。堆焊层厚度应保持均匀,边缘位置要进行平滑处理,防止形成应力集中。对于受冲击明显的部件,应控制耐磨层硬度,避免硬度过高导致脆裂。
筛板孔边是磨损较快的位置,冲孔、条缝或注塑成型时要保证孔壁平整,减少毛刺和尖角。金属筛板可对孔边进行倒角或局部强化,聚氨酯筛板则要控制配方、浇注温度和成型压力,避免出现气泡、裂纹及厚度不均等缺陷。
气化炉渣含水量较高,部分工况还可能存在盐分、碱性物质或腐蚀性成分,因此金属构件表面应做好防腐处理。可采用喷砂除锈、底漆加面漆或耐腐蚀涂层工艺。需要注意的是,直接与炉渣高频接触的工作面应优先使用耐磨材料,普通防腐涂层更适合用于非主要磨损区域。
设备启动前应清理筛面和进料口,确认筛板没有松动、裂纹及明显变形。进料过程中要保持给料连续、均匀,避免大量炉渣集中冲击筛机。若发现筛面局部积料,应及时查找给料偏流、筛孔堵塞或振动参数异常等原因,不能通过盲目提高振幅解决问题。
运行人员应建立筛板、衬板和导料部件的检查记录,定期测量磨损厚度、筛孔尺寸和连接件紧固状态。当筛孔出现扩大、变形或裂纹时,应及时更换对应模块,防止大颗粒进入后续设备。对于磨损集中区域,可根据记录调整衬板形式和物料落点,逐步改善结构布置。
检修时还要检查激振器轴承、弹簧、支撑座和筛箱焊缝。轴承缺油或振动部件松动,会使筛面承受异常载荷,加快磨损。更换筛板后,应进行空载试运转,再逐步增加负荷,确认筛机振动稳定、物料分布均匀、脱水效果正常后投入连续运行。
气化炉渣脱水筛的耐磨处理需要结合物料特性和设备工况制定方案,不能只关注某一种筛板或单个部件。通过耐磨材料配置、进料缓冲、衬板防护、制造质量控制以及持续的运行监测,可减少筛面失效和突发停机,保持较稳定的脱水效率。若您正在选型、改造或处理筛板磨损问题,可关注本站相关技术内容,并提供炉渣粒度、含水率、处理量及设备型号,便于获得更贴合现场条件的咨询建议。
上一篇:气化炉渣脱水筛如何防止筛孔堵塞


