

浏览:1更新时间:2026-10-12 11:00:57
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
气化炉渣脱水系统通常由渣水分离、浓缩、脱水、输送及回水处理等单元组成,运行环境具有高温、含固量波动大、设备磨损和堵塞风险较高等特点。通过液位、流量、压力、浓度、含水率等信号,结合PLC或DCS控制平台,可实现设备联锁、参数调节、故障报警和运行数据追踪。合理设计自动控制逻辑,能够稳定炉渣含水率,降低人工操作强度,减少溢流、堵料和设备空转,为后续运输、资源化利用及现场安全管理提供支持。
自动控制应以现场仪表、控制柜和上位机监控系统为基础。渣水池、浓缩池和回水箱可设置雷达液位计或超声波液位计,实时掌握液位变化;输送管线配置流量计、压力变送器和温度测点,用于判断物料输送状态。
针对炉渣浓度变化较大的特点,可在进料管线或浓缩池安装在线浓度计。浓度信号传入PLC后,系统能够自动调整给料泵频率、稀释水流量及絮凝剂添加量,使进入脱水设备的物料保持相对稳定,避免因浓度过高造成设备负荷增加。
控制系统应设置现场操作箱、中央控制室和远程监控三个层级。现场人员可进行检修和点动操作,中央系统负责自动运行、报警及联锁,远程平台则用于查看趋势曲线、历史数据和设备状态。不同权限对应不同操作范围,能够减少误操作风险。
系统启动宜采用顺序控制方式,先启动回水及排料设备,再启动脱水机,随后开启浓缩底流泵和进料设备。停机时则按照相反方向逐级停止,并保留冲洗程序,防止物料沉积在管道、筛网和泵腔内部。
在正常运行过程中,PLC根据浓缩池液位和脱水机负荷自动调节进料泵转速。当液位升高或设备负荷接近设定值时,降低进料量;当液位下降且设备运行平稳时,适当增加进料量。通过变频调节,可使设备在较平稳的工况下工作。
若系统采用离心机、真空过滤机或压滤机,应结合各自特点设置控制参数。离心机重点监测转速、振动和扭矩,压滤机重点控制过滤压力、进料时间和卸料周期,真空过滤机则需要关注真空度、滤布运行状态和冲洗水压力。相关参数可根据炉渣含水率进行调整。
絮凝剂投加量直接影响浓缩效果和脱水效率。系统可依据进料流量、在线浓度及浊度信号,采用比例控制方式调节计量泵频率。对于浓度波动明显的工况,还可增加人工设定修正值,使自动投加与现场化验结果保持一致。
冲洗水系统应设置压力检测、流量检测和电动阀门。过滤设备运行到设定时间或压差达到上限时,控制系统自动进入冲洗程序;冲洗完成后,检测压力恢复情况,再决定是否重新投入运行。若冲洗水压力不足,系统应发出报警并限制相关设备启动。
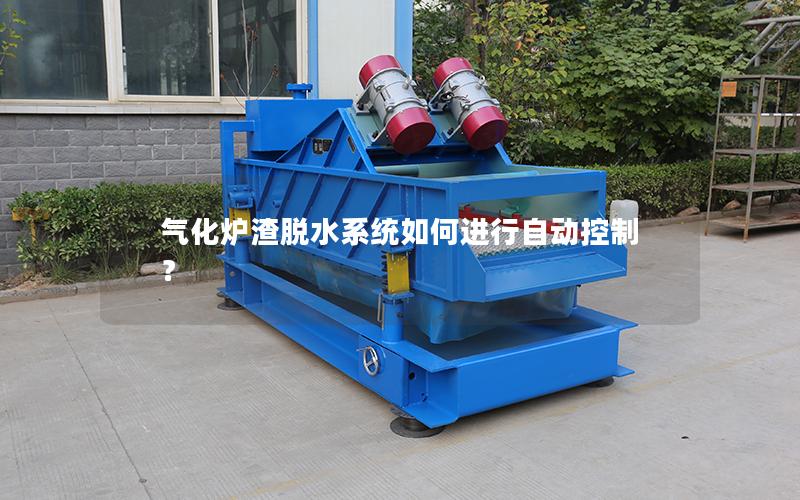
脱水后的炉渣可通过螺旋输送机、皮带机或渣仓进行转运。排料设备应与脱水机形成联锁,出现渣仓高料位、输送机堵转、皮带跑偏或电机过载时,及时停止上游给料,避免物料持续进入造成堆积。渣仓低料位信号可用于协调下游运输设备启停。
报警系统应按照轻度偏差、严重偏差和紧急停机进行分级。液位接近上限时提示操作人员关注,液位达到高高限时联锁停止进料;泵出口压力异常升高时,应检查管道堵塞情况,并自动停泵或切换备用泵。
设备安全保护还应覆盖电机过载、轴承温度、振动、润滑压力和急停信号。离心机等高速设备启动前,需要确认润滑、密封、冷却及防护条件满足要求。任何关键条件不具备时,控制系统应禁止启动,运行中出现异常则执行受控停机。
运行数据应持续记录,包括进料量、炉渣浓度、脱水设备负荷、滤液浊度、絮凝剂用量、成品含水率和故障信息。通过趋势分析可以识别筛网堵塞、滤布老化、泵效率下降等问题,并结合历史数据优化设定值和维护周期。
气化炉渣脱水系统的自动控制,核心在于检测准确、顺序合理、联锁可靠和调节及时。将仪表监测、PLC逻辑、变频调节、设备保护及数据分析结合起来,可使脱水流程更加稳定,并便于人员掌握现场状态。不同炉型、渣水性质和设备组合需要采用相应的控制方案,若您正在进行系统改造、控制柜设计或仪表选型,欢迎结合实际工艺参数咨询专业技术人员。
上一篇:气化炉渣脱水系统如何配置振动筛?
下一篇:气化炉渣脱水系统如何进行水量平衡


