

浏览:0更新时间:2026-10-11 09:41:28
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
气化炉渣脱水设备出现振动异常,通常与设备基础、转动部件、筛分组件、进料状态以及含水物料分布有关。处理时不能只依靠紧固螺栓或更换单个零件,而应先保障现场安全,再结合振动方向、声音变化、运行负荷和设备结构进行分步排查。通过停机检查、空载试运行、带料观察和数据记录,可以逐渐锁定异常来源,并采取调整、维修或更换措施,使设备恢复平稳运行,减少炉渣脱水效率下降、部件磨损和非计划停机等问题。
发现气化炉渣脱水设备振动突然增大时,应先观察设备是否伴随异常撞击声、金属摩擦声、轴承发热、皮带摆动或电机电流升高。若振动已经造成机架明显晃动、连接件松动,或者出现局部温度快速升高,应立即停止进料,并按照操作规程停机检查,避免小故障进一步扩大。
停机后要做好现场隔离和断电挂牌,确认转动部件完全停止后再开展检查。检查人员应重点查看筛箱、激振器、轴承座、联轴器、弹簧支撑、底座和出料端,不能在设备仍处于惯性运转状态时触碰内部部件。对于高温炉渣,还要注意残余热量和蒸汽烫伤风险。
振动异常的表现也需要准确记录,例如振动发生在水平方向、垂直方向还是轴向,空载时是否存在,带料后是否明显加重,设备启动瞬间是否冲击明显。通过对比历史运行记录,可以判断问题属于逐步恶化、负荷诱发,还是检修后装配状态变化,为后续诊断提供依据。
设备基础和支撑结构是振动传递的重要环节。应检查地脚螺栓、底座焊缝、支撑梁及减振弹簧是否出现松动、裂纹、变形或受力不均。如果一侧弹簧压缩量明显偏大,或者支撑点高度不一致,运行时就可能产生偏摆和周期性振动,需要重新调整受力状态。
激振器、偏心块和转轴是重点检查对象。确认偏心块安装角度是否一致,固定螺栓是否松动,轴端是否存在磨损或弯曲。若两侧偏心机构位置发生变化,会造成激振力不平衡,使筛箱产生横向摆动。调整时应按照设备技术资料执行,不能随意改变偏心块角度或增加配重。
传动系统也可能引起持续振动。检查电机与激振器之间的联轴器,同步确认皮带的张紧度、带轮端面平行度以及防护罩内部是否存在摩擦。联轴器偏心、皮带过松或过紧、带轮磨损,都会使转动部件产生周期性冲击。维修完成后应进行手动盘车,确认转动灵活且没有卡滞,再进行短时空载试车。
轴承异常通常会伴随温度升高、润滑脂变色、运行声音粗糙或振动频率变化。检查时应查看轴承座密封情况,确认是否有炉渣粉尘和水分进入。润滑脂不能过量填充,也不能使用不符合要求的润滑材料。若轴承出现明显游隙、滚道损伤或转动异响,应及时更换,并检查轴颈和轴承座配合尺寸。
筛网、筛板或脱水组件堵塞,也会造成物料偏流和局部受力。气化炉渣中若含有较大块状物、金属杂物或黏性颗粒,可能堵住筛孔,使一侧物料积聚,设备因受力不均产生振动。停机后应清除筛面残留物,检查筛网张紧度、磨损程度和安装平整度,发现破损或松弛时及时处理。
进料量波动同样不可忽视。进料过快、落料点偏移或含水率变化较大,都会导致筛箱两侧物料分布不均。操作中应保持给料连续、均匀,调整进料溜槽的位置和角度,避免炉渣集中冲击单侧筛面。对于含水量较高、容易结团的物料,可结合前端破碎、预脱水或分散措施,降低设备瞬时负荷。
设备恢复运行时,应按照空载、少量进料、正常负荷的顺序逐步启动。空载阶段重点观察启动电流、振动趋势和异响情况;少量进料时查看炉渣在筛面上的分布;达到正常负荷后,再核对脱水效果和出料状态。若振动随负荷增加而快速上升,应停止继续加料,重新检查筛面、轴承和激振系统。
建议建立振动、轴承温度、电机电流和处理量的定期记录。通过手持测振仪或在线监测装置,掌握设备在不同工况下的变化趋势。当振动值逐渐升高但尚未达到停机标准时,可以安排计划检修,避免等到设备出现剧烈晃动后才被动处理。测点应保持固定,测量方向和仪器使用方法也要统一。
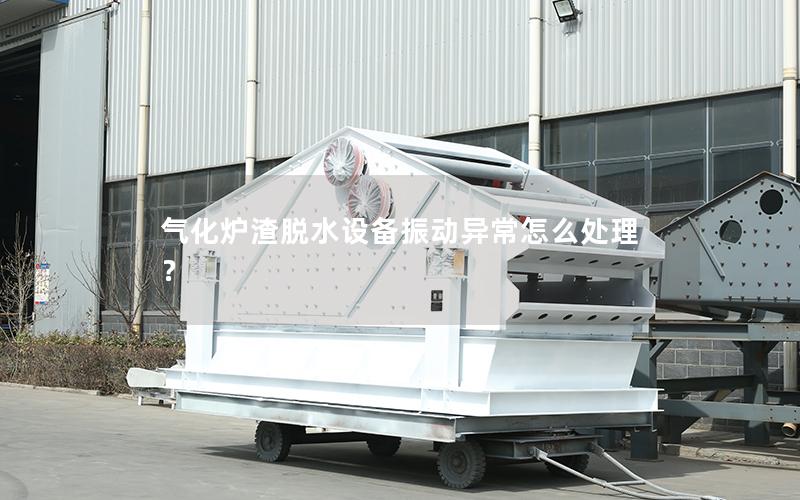
日常维护中应关注螺栓复紧、润滑补充、筛网清理、减振件检查和安全防护恢复。检修完成后,要确认所有工具和杂物已经清离设备内部,防护罩、检修门和防护栏安装到位。对于反复出现的振动问题,还应结合设备型号、运行参数和维修记录进行专项分析,必要时邀请设备制造或专业技术人员现场诊断。
气化炉渣脱水设备振动异常往往不是单一部件造成的结果,基础状态、传动精度、轴承性能、筛面状况和进料工况之间存在关联。现场处理应坚持先停机确认、再分项检查、试运行验证的流程,并把临时处置与长期维护结合起来。关注本站,可持续了解炉渣脱水、振动筛运行维护及工业设备故障处理方面的实用内容。若现场仍无法判断振动来源,欢迎结合设备型号、振动表现、运行参数和检修记录进行咨询,以便获得更有针对性的处理建议。
上一篇:气化炉渣脱水设备振动源如何选择


