

浏览:1更新时间:2026-10-11 08:14:14
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
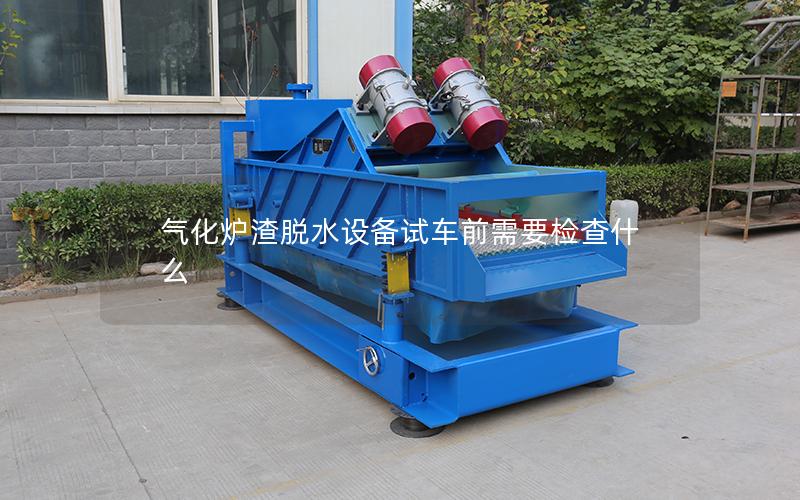
气化炉渣脱水设备投入试车前,检查工作关系到设备能否平稳运行、脱水效果是否符合要求以及现场作业是否安全。检查内容不能只停留在主机外观,还应覆盖设备安装、管道连接、电气仪表、润滑系统、给排料条件和安全防护等环节。通过逐项核对基础资料、现场状态和联锁功能,可以及时发现松动、堵塞、泄漏、缺油及信号异常等问题,为后续单机试运、联动试车和工艺调试创造良好条件。现场人员还应明确检查记录、问题处理和复查责任,确保每项隐患都有闭环结果。
首先应核对气化炉渣脱水设备的型号、规格、处理能力和安装方向,确认主机、筛网、螺旋、振动部件或其他核心组件与设计文件相符。检查设备基础是否牢固,地脚螺栓、连接螺栓和支撑件是否紧固,机体水平度、垂直度及标高是否满足安装要求。若设备存在明显偏斜或基础沉降,应在试车前处理。
检查设备内部是否留有安装工具、焊条头、铁丝、包装材料及其他杂物,确认筛板、滤网、压榨部件、耐磨衬板等部位安装完整。对于需要转动的组件,应采用手动盘车方式检查,观察转动是否灵活,有无卡涩、碰撞和异常阻力。盘车时应切断动力电源,并做好现场防误启动措施。
还要重点查看进料口、出料口、检修口和排水口的连接情况,确认法兰密封垫安装正确,螺栓受力均匀。设备周围应留有足够的检修和操作空间,平台、爬梯、护栏及盖板安装可靠。对于可能产生振动的机组,应检查减振装置、地脚结构和防松措施,避免运行过程中出现位移或异常振动。
气化炉渣脱水设备的进料管、冲洗管、滤液管、排水管和溢流管应按工艺流程逐一检查。确认管道走向、坡度和支撑符合设计要求,内部没有焊渣、石块、木屑等杂物。特别是滤液和排水管道,若存在堵塞或坡度不足,容易造成积液、倒灌和排放不畅。
阀门应检查开关方向、启闭状态和操作灵活性,确认手动阀、电动阀及气动阀的编号与控制画面一致。试车前应按照工艺要求确定各阀门的初始位置,并核对盲板、临时短接和临时管线是否已经处理。对有压力要求的管路,还应确认压力表、放空点和泄压通道处于可用状态。
物料方面,应了解气化炉渣的含水率、粒径、温度和杂质情况,确认上游输送设备能够连续、均匀供料。进料量不能在设备刚启动时突然升高,应预留逐步增加的调节空间。若炉渣中含有大块金属、耐火材料或其他硬质异物,应检查前端筛分、除铁和拦截设施,降低堵塞及损伤设备的风险。
电气检查应从配电柜、控制柜和现场接线箱开始,确认电源等级、接地系统、断路器及电缆规格符合要求。检查电缆敷设是否整齐,接线端子是否压紧,电机绝缘和接地电阻是否满足使用条件。电控柜内不应存在受潮、积尘严重或遗留工具等问题。
对电机、减速机、振动电机及辅助泵等驱动设备,应核对铭牌参数与控制回路设置,检查旋转方向和启动方式。点动试验时,要确认转向符合工艺要求,避免螺旋、泵体或其他转动机构反向运行。电机试转过程中应观察电流、声音和振动,发现异常应立即停机排查。
仪表和控制系统需要进行现场与中控之间的信号核对,包括液位、压力、流量、温度、振动和电流等测点。检查传感器安装位置是否便于维护,仪表量程和单位是否正确,显示值是否稳定。还应逐项试验急停按钮、过载保护、缺料保护、液位联锁、堵转报警和故障停机功能,确认报警信息能够准确传递。
润滑系统检查应根据设备说明书确认润滑油或润滑脂牌号、加注量和加注位置,查看油箱、油杯、油管及密封部位是否存在渗漏。减速机油位应处于规定范围,轴承和传动部件不能缺油运行。首次运行前,还应确认润滑泵、冷却装置及油温监测功能工作正常。
安全防护方面,应检查联轴器、链轮、皮带、齿轮和螺旋等运动部位的防护罩是否齐全牢固。设备周边应保持通道畅通,照明、通风、冲洗水和排水条件良好。现场应设置必要的警示标识,操作人员应熟悉停机、断电、泄压和清堵流程,严禁在设备运行状态下进入危险区域处理物料。
试车组织应明确现场负责人、操作人员、维修人员和仪表电气人员的职责,准备好试车方案、检查表、通讯工具和常用检修用品。启动前应再次确认人员撤离、设备状态、阀门位置和联锁条件,按照先辅机、后主机,先空载、后带料的顺序进行。试车过程中要记录电流、振动、温度、滤液排放和脱水效果,发现异常时及时停机分析。
气化炉渣脱水设备试车前的检查,应覆盖机械安装、工艺管路、电气仪表、润滑安全和人员组织等内容。每一项都应形成清晰记录,并在问题处理后重新确认,不能以口头说明替代现场核验。只有设备状态、物料条件和控制保护均达到要求,才能进入后续试运环节。关注本站,可继续了解气化炉渣脱水设备的安装调试、运行维护及故障处理内容;如需结合现场工况制定检查清单,也可提交设备参数与工艺条件进行咨询。
下一篇:气化炉渣脱水设备脱水率受什么影响


