

浏览:0更新时间:2026-10-11 07:41:06
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
气化炉渣脱水设备运行不稳定,通常表现为脱水频率波动、出料含水率变化、真空度或压力下降、设备频繁启停以及输送管路结料等。问题往往不是由单一故障引起,而是入料性质、运行参数、脱水单元和日常维护之间缺乏协调。解决这一运行难题,应从稳定入料、优化控制参数、排查设备故障、加强维护管理等方面入手,结合现场工况及时调整,才能提高脱水过程的连续性和出料稳定性。
气化炉渣的粒度、含水率及热态状态会直接影响脱水效果。当炉渣粒度偏大时,滤带或筛网容易出现透料、跑料;当细粉含量过多时,又可能造成滤带堵塞和水分难以排出。运行人员应持续观察入料情况,根据粒度组成及时调整给料量,并对异常块料进行筛查。
入料量波动是导致设备失稳的常见因素。给料量过大,会使过滤负荷增加、真空系统压力下降;给料量过小,则可能出现滤带运行速度与物料铺料不匹配的问题。可通过变频给料机保持均匀供料,并结合料位、电流、真空度和出料水分形成操作反馈,避免仅依靠固定时间控制。
对于含水率变化较大的炉渣,应在脱水前设置均料、缓冲或自然冷却环节,使物料状态相对稳定。温度过高会增加水分蒸发和设备热负荷,温度过低则可能造成部分泥浆凝结。现场可根据季节、炉型和煤质变化,修订物料预处理参数,减少波动传入脱水单元。
脱水效果与滤带速度、运行张力、脱水时间及气液分离条件密切相关。滤带速度过快,可能造成出料含水率升高;速度过慢,则会降低处理能力,并增加滤带与刮泥装置的运行负荷。参数调整应采用小幅、渐进方式,每次改变一个主要变量,观察至少一个完整脱水周期后再作判断。
真空度不稳定时,应区分是抽吸能力不足、管路漏气,还是滤带阻力增大。运行人员可结合真空泵电流、压力变化和风机声音进行判断。若真空度持续下降且伴随滤液浑浊、跑料增加,可能是滤带破损或密封不严;若真空正常但出料仍湿,应重点检查刮泥、挤压和布料是否均匀。
控制系统宜对给料量、滤带速度、脱水时间、真空度和出料水分进行联动设定,并设置上下限报警。对关键测点定期校验,避免传感器漂移造成误调。自动化程序出现频繁启停时,不宜反复重启,可切换至人工监测,逐项确认信号和执行机构状态后再恢复运行。
脱水设备长期运行后,滤带、刮泥板、纠偏装置和托辊容易出现磨损。滤带表面破损会导致跑浆、漏料和真空效率降低;刮泥板间隙过大或刮条老化,会使滤饼残留水分增加。检查时应重点观察边缘磨损、接头状态和局部变形,并按照运行时间安排更换。
真空泵、输送泵及各类阀门的性能也会影响整体稳定性。泵体密封泄漏、葉轮附着杂物、阀门开度不足或管路积液,都可能造成流量下降。检修时应对泵组进行振动、电流和出口压力检查,对管路进行疏通、试压和泄漏检测,不能只处理可见故障而忽视管路连接状态。
设备出现异常振动、异响或温度升高时,应立即检查轴承、齿轮、联轴器和紧固件。发现滤带跑偏,可先检查纠偏装置是否卡滞,再查看布料是否偏斜和托辊是否磨损。故障处理后应进行空载和带料试运行,确认压力、频率及出料状态稳定后再投入连续生产。
设备稳定性需要建立在预防性维护基础上。巡检人员应记录给料量、真空度、滤带速度、电流、噪声和出料含水率,通过趋势变化发现潜在问题。对同一参数连续偏离正常范围的情况,应安排针对性检查,避免故障扩大后集中停机处理。
不同班次应做好运行参数和异常事项交接,重点记录滤带更换、阀门调整、堵料清理及报警处理情况。若只交接设备是否正常,而不说明参数变化和故障过程,值班人员很难准确判断原因。可以建立典型故障台账,记录现象、原因、处理措施和恢复时间,为后续操作提供参考。
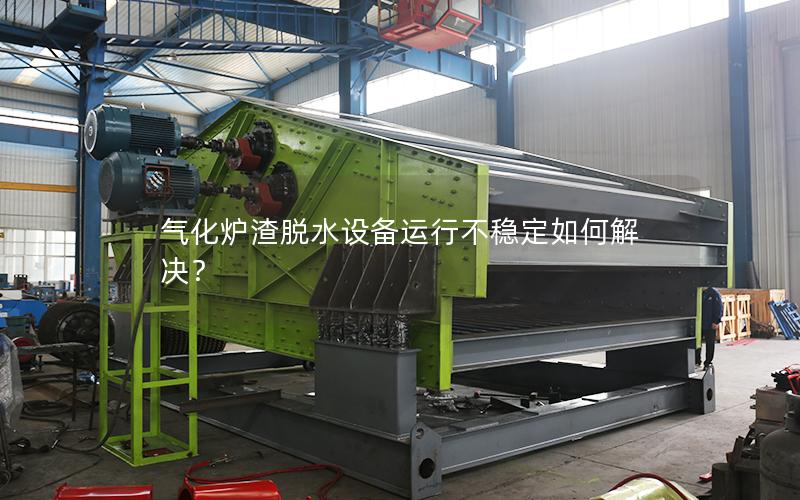
现场还应根据炉渣性质、季节气候和设备改造情况更新操作规程,并定期开展岗位交流与应急演练。气化炉渣脱水设备要保持稳定运行,需要把物料分析、参数调整、故障判断和预防检修衔接起来。若您的设备正面临出料含水率波动、滤带跑偏、真空度下降或频繁堵料等问题,可结合现场运行参数进一步分析,也可向本站提供设备型号、故障现象及运行数据,获取针对性的处理建议。
上一篇:气化炉渣脱水设备运行噪声如何控制


