浏览:1更新时间:2026-10-09 17:23:51
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
气化炉渣脱水设备采购合同中的技术条款,既是设备设计、制造、供货和验收的重要依据,也是明确供需双方责任、控制项目风险的关键文件。编写时应围绕处理能力、脱水效果、设备材质、运行环境、自动控制、检验验收、售后服务等内容进行细化,避免使用含义模糊的表述。条款越具体,越有利于后续技术沟通、性能考核和合同执行。
技术条款应先说明气化炉渣的来源、物料性质和设计工况,包括炉渣粒径范围、含水率、温度、堆积密度、黏性、腐蚀性以及是否含有未燃尽碳等。对于进料中可能出现的硬质杂物、金属件或大颗粒物,也应规定允许范围及预处理要求。
处理能力不能只写“满足生产要求”,而应明确额定处理量、设计处理量和短时峰值处理量,并标注计量单位及对应含水率。例如,可分别约定设备在设计工况下的连续处理能力、小时处理能力和年运行时间。若项目存在多台设备并联运行,还应写明单台设备能力、备用比例及系统总处理能力。
脱水性能应设置可检测的考核指标,如出料含水率、固体回收率、滤液含固率和连续运行稳定性。出料含水率应明确检测方法、取样频次及允许偏差,不能只采用“脱水效果良好”等定性描述。对于达不到约定指标的情况,应规定整改、复验、赔偿或更换设备的处理方式。
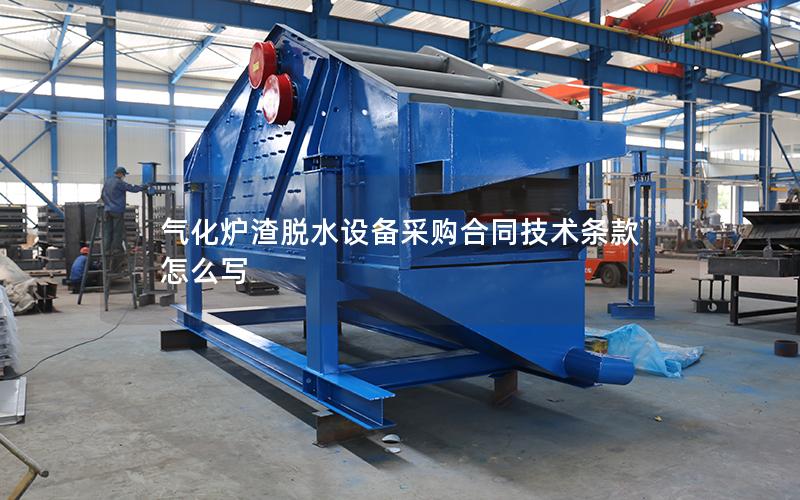
合同中应明确设备类型、主要组成、工艺流程和接口条件,列出机架、筛网或滤布、螺旋部件、驱动装置、轴承、密封件、排料口、滤液收集系统等主要部件的配置要求。供应方提供的设备布置图、基础条件图和接口图,应作为合同技术附件执行。
气化炉渣具有磨损性和一定腐蚀性,接触物料的部件应明确材料牌号、厚度、表面处理方式和耐磨措施。对于筛板、螺旋叶片、衬板等易损件,应写明设计寿命、允许磨损量和更换周期。焊缝质量、机加工精度、防腐涂层及设备外观,也应纳入制造和出厂检验范围。
电机、减速机、联轴器和轴承等传动部件应规定功率、转速、防护等级、绝缘等级、润滑方式及适用环境。若现场属于粉尘较多或存在特殊防爆要求的区域,还应根据项目安全条件明确电气设备等级。设备噪声、振动、密封泄漏和排渣顺畅性,也应设置相应控制要求。
控制系统部分应说明设备采用的控制方式,包括就地操作、远程操作、自动启停和与上位机或集中控制系统的通信要求。合同应列出控制柜、变频器、现场仪表、液位计、压力检测元件、料位检测元件及电缆接口等供货边界,避免出现设备已供货但无法接入现场系统的情况。
联锁保护应结合工艺风险进行约定,例如进料设备未运行时脱水机禁止启动,排料堵塞时自动停机,电机过载、轴承温度异常、滤液液位过高或防护罩打开时发出报警并采取停机措施。每项报警和联锁都应明确触发条件、动作结果、复位方式及信号传输位置。
安全条款还应覆盖检修、清洗和异常工况。设备应设置必要的防护罩、检修门、急停按钮和挂牌隔离条件,旋转部件不得形成可接触危险点。对于滤液外溢、粉尘逸散、冬季结冰或高温物料进入等情况,应明确供应方的设计措施和使用限制,并在随机文件中提供安全操作要求。
供货清单应逐项列明主机、附属设备、备品备件、专用工具、仪表、电控元件、连接件和技术资料。资料内容可包括总图、安装图、基础图、配电图、控制逻辑、使用说明书、维护手册、易损件清单、材质证明和检验报告,并明确提交时间及文件格式。
验收应分为出厂验收、安装调试、试运行和性能考核几个阶段。出厂验收重点检查制造质量、空载运行、噪声、振动、绝缘和保护功能;现场验收则应在约定物料和工况下进行,按照合同规定的方法检测处理量、出料含水率、能耗及连续运行时间。
合同还应明确安装指导、调试培训、质保期限、响应时间和备件供应责任。质保期内因设计、制造或材料问题造成的故障,应由供应方负责处理;因操作不当、超出设计工况或未按维护要求使用造成的问题,则应明确责任判定方式。围绕气化炉渣的实际物料特性编写技术条款,才能让设备采购、验收和运行管理形成清晰依据。
气化炉渣脱水设备采购合同的技术条款,核心在于把物料条件、性能指标、制造要求、控制保护和验收责任写清楚、写具体。企业在编制或审核合可结合项目工艺流程、现场空间、环保要求和运行目标,对关键参数逐项核对。若对设备选型、技术附件、性能考核或合同风险存在疑问,可联系本站专业人员进行技术咨询,获得更贴合现场条件的条款建议。