

浏览:0更新时间:2026-09-22
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
白胡椒自动配料系统是现代调味品与食品深加工领域实现精准化、标准化生产的核心装备。该系统融合了高精度称重传感、智能闭环控制、密闭输送以及自动化配方管理技术,有效解决了传统人工配料过程中存在的粉尘飞扬、效率低下、配比误差大及批次稳定性差等痛点。通过对白胡椒原料的自动化储存、计量配比与连续输送,系统在保障食品卫生安全的大幅提升了生产节拍与品质一致性,成为推动调味品产业向数字化、智能化转型的关键力量。
系统核心架构与精密计量机制
白胡椒自动配料系统在物理架构上由原料储料仓、多级给料装置、高精度称量斗以及下游混合输送管路共同组成。针对白胡椒颗粒与白胡椒粉不同的物理流动特性,储料单元通常配备破拱振动或气动助流装置,有效避免物料在料仓内部发生板结或搭桥现象,确保出料过程的顺畅与连续。
在计量给料环节,系统多采用失重式计量秤或增重式配料秤,配合变频调速的双螺旋喂料机。在配料启动初期,给料装置以高转速进行大流量快速加料,以缩短单批次作业周期;当计量值接近预设目标配额时,系统自动切换至微量慢速精喂状态,利用点动微调实现毫克级的末端逼近,保障物料投放的极致精准。
完成计量的白胡椒物料随后通过气力输送或密闭机械滑道被送入主混合设备。整个输送通道具备良好的密封性和抗静电设计,不仅杜绝了物料在转运过程中的抛洒与残留,也避免了外部环境对香辛料风味因子的氧化破坏,实现了从静态存储到动态计量的全流程无缝衔接。
智能化控制中枢与自适应算法
系统的运行中枢基于工业级PLC与上位机SCADA监控系统构建,支持多通道配方储存与一键调用。操作人员仅需在人机交互界面选择对应的产品规格与批次代码,控制系统便能自动解析配方参数,协调各个喂料单元的启停顺序与运行频率,实现高度自动化的无人值守配料作业。
为了克服物料下落过程中空中悬浮颗粒带来的计量偏差,系统内置了动态落差自适应补偿算法。该算法能够依据前序批次的实际称重数据,实时计算物料流动惯性与空中落料量,并动态修正提前截断点。即使白胡椒原料的批次湿度、容重存在细微波动,系统亦能通过自学习机制自动校准,将配料误差严格控制在千分之二以内。
系统还具备完善的数据采集与质量追溯功能。每一批次配料的实际重量、投料时间、操作人员工号以及设备运行状态参数均被自动写入工业数据库,生成不可篡改的批生产记录。这些数据不仅能够向上对接企业的MES与ERP管理系统,也为后续的产品质量审计与工艺优化提供了坚实的数据支撑。
严苛食品卫生与粉尘安全防护
鉴于白胡椒具有强烈的挥发性芳香成分与刺激性气味,系统整体采用全密闭负压集尘设计。在受料点、转料口与称重仓上方均配置有微负压脉冲除尘管道,确保配料过程中产生的辛辣粉尘被及时捕捉净化,从源头上遏制异味外溢,为车间作业人员营造良好的职业健康环境。
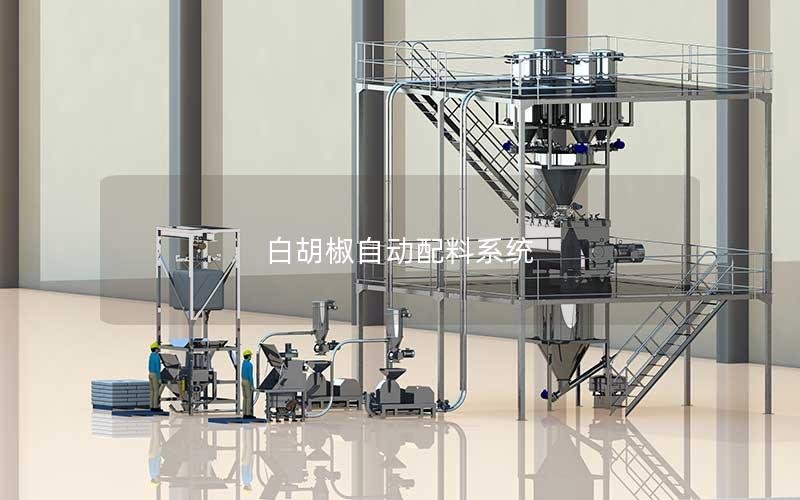
在设备选材与加工工艺方面,所有接触白胡椒物料的部件均严格采用符合食品接触标准的SUS304或SUS316L不锈钢材质。仓体内部经过高精度的镜面抛光处理,焊缝平整光滑且无任何死角,有效防止物料积聚变质。关键连接部位支持快拆快装,并可兼容原位清洗与原位烘干功能,极大缩短了品种切换时的清洗维护时间。
白胡椒粉尘在特定浓度下具备一定的燃爆风险,因此系统在电气设计上全面贯彻防爆防静电规范。所有称重传感器、电机驱动器、气动换向阀及电控箱均达到相应的粉尘防爆等级,设备管路与金属架构均实施严格的等电位静电接地处理,彻底消除静电积聚可能引发的火花隐患,保障生产作业本质安全。
产业效能提升与多元应用价值
在调味品、方便食品调料包、肉制品深加工以及复合香辛料制造等行业中,风味的均一性是决定终端产品市场竞争力的关键。白胡椒自动配料系统以机械化、数字化的精准控制取代了传统的人工称量,消除了人为误操作带来的批次风味差异,使产品的特征风味得到高度稳定的工业化复现。
自动化配料作业显著降低了产线的人工依赖度。以往需要多名工人协作完成的原料搬运、开袋、拆包称重与复核工序,现在仅需一人巡检即可维持系统的高负荷运转。配料节拍的大幅缩短直接带动了整条深加工生产线产能的释放,企业的人均产值与综合运营效率实现跨越式提升。
在原料精细化管理方面,系统杜绝了人工配料时常见的抛洒滴漏与超量添加问题,极大减少了高价值香辛料原料的隐性浪费。精准的原料消耗计量有助于企业实现精确的成本核算,辅以全程数字化的物料追溯链条,为现代化食品工厂构建绿色、低碳、精益的生产制造体系奠定了坚实基础。
系统发展前景与价值融合
白胡椒自动配料系统不仅是单一工序的自动化改造,更是调味品制造迈向标准化、集约化与数字化工业生产的缩影。随着机器视觉检测、数字孪生以及工业物联网技术的进一步融入,未来的配料装备将具备更强大的自诊断、远程运维与工艺柔性协同能力,持续推动食品制造企业在保障风味纯正、提升生产效能与守护食品安全的道路上实现高质量发展。
上一篇:白砂糖自动计量称重系统
下一篇:白芝麻称重配料设备厂家


