

浏览:0更新时间:2026-09-22
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
现代食品加工与制糖工业正向数字化、高效化全面转型,白砂糖自动计量称重系统作为粉粒体物料处理的核心装备,凭借高精度动态传感、智能分级给料及严苛的卫生防护机制,彻底颠覆了传统人工与半自动化作业模式。该系统深度整合了机械构造、工业自动化与物联感知技术,有效化解了白砂糖易吸潮结块、易产生扬尘以及微量超差等行业痛点。在提升定量分装效率的全面保障了食品安全合规性与批次一致性,成为连接前端精炼加工与后端智能包装的关键枢纽,为企业降本增效提供了强有力的技术支撑。
系统核心构造与多级精准给料机制
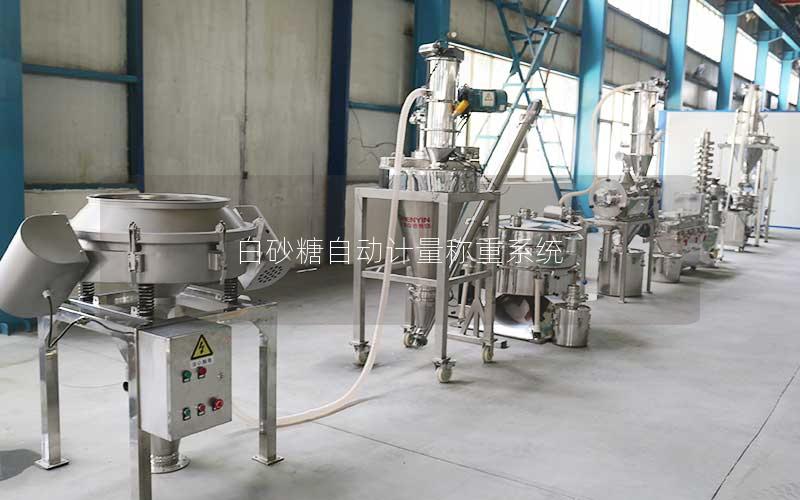
白砂糖自动计量称重系统由不锈钢储料仓、多段式给料装置、称重料斗、高精度传感器及气动卸料机构等核心部件协同构成。储料仓作为物料缓冲中枢,配备了高低料位检测装置,确保上游供给稳定;给料装置通常采用变频调速的双螺旋或电磁振动结构,能够根据设定参数输出均匀连续的糖流。各机械结构紧密咬合,形成了自物料进入到成品落袋的密闭流道,为后续的高速计量打下了坚实的机械基础。
在实际计量运转过程中,系统通常采取“大投快加、中投过渡、小投慢补”的三级给料策略。在大投阶段,进料阀门与供料机构以最大速度全开运转,迅速将物料充填至目标重量的百分之八十至九十,极大缩短了充填周期;随后系统自动切入细流小投模式,通过微调振动频率或脉冲式进料,将微量颗粒精准送入称量斗,有效防止了瞬间冲击力导致的称量超差。
整个给料逻辑依赖于高速可编程控制器与气动截料机构的微秒级协同响应。当末端细加物料触达目标阈值瞬间,气动截料门以毫秒级速度切断糖流,杜绝残料拖尾或拉丝现象。称重料斗底部的快速快开排料阀随后迅速开启,完成物料向包装机或混合罐的精准转运,全流程无缝衔接且动作连贯,展现出极高的工业运行节拍。
针对白砂糖特性的精准控制与动态补偿
白砂糖具有典型的吸湿性、晶体脆性以及易受温湿度影响流动性的物理特征,常规称重设备极易因受潮挂壁、晶粒结块而产生计量飘移。该系统在称量料斗和落料通道内壁通常采用特氟龙涂层或微弧氧化工艺,大幅降低摩擦系数;同时配合气动破拱与高频微振装置,在检测到下料阻滞时瞬间释放脉冲气流,从物理层面保障了晶体白砂糖的顺畅流动。
针对空中物料飞溅与下落延迟对精度的干扰,系统内置了自适应落差动态补偿算法。在称量完成但截料门闭合的瞬间,一部分白砂糖仍在空中处于下坠飞行状态,控制系统能够根据历史批次的下料流速、晶体粒径与当前环境温湿度,动态重算落差修正值,并在后续计量中自动抵消落差质量,使得静态精度与动态精度维持高度统一。
面对现代车间内动力电机、输送辊道等运转带来的机械共振,系统引入了多阶数字滤波算法与动态抗震技术。传感器采集到的高频振动信号会被数字低通滤波器有效剥离,控制单元仅提取稳定的重力加速度分量,确保系统在复杂振动工况下依然能够输出毫厘不差的重量数据,单袋称量误差可稳定控制在国家级标准容许范围之内。
食品级安全标准与严密的防尘抑爆架构
食品安全是白砂糖加工生产的红线,自动计量称重系统在与物料直接接触的所有接触面上,均严格选用符合食品级认证的304或316L奥氏体不锈钢材质。所有焊接部位皆经过镜面抛光处理与钝化酸洗,焊缝圆滑过渡且无任何死角、缝隙与螺栓外露,从源头上杜绝了细菌滋生、残留发酵以及金属外物脱落混入产品线的潜在隐患。
密闭防尘体系是白砂糖计量装备不可或缺的设计重点,悬浮的微细糖粉不仅会污染车间生产环境,达到一定浓度时更存在爆炸风险。该系统在各个运动接驳处均配置了食品级硅胶密封套,并在落料仓上集成负压除尘接口,将称量卸料瞬间激起的细小扬尘实时抽吸并集中过滤收集,维持设备内部微负压状态,打造了洁净无粉尘溢出的作业环境。
设备在清洁维护性上展现出高度的人性化考量,模块化结构支持免工具快速拆卸。称重斗、气动密封门和过滤网均设计有快锁拉扣,便于操作人员在换批或转产时迅速分解结构进行深度冲洗与水洗烘干;部分高阶机型更预留了CIP在位清洗喷淋球管路,能够全自动完成腔体杀菌消毒,显著压缩了产线维护停工时间。
数字化互联驱动下的智能化与可追溯管理
伴随工业4.0进程的纵深推进,白砂糖自动计量称重系统不再是孤立的机械单元,而是作为关键信息节点深度融入工厂的MES制造执行系统与ERP资源调度网络。设备配备工业以太网、Profinet或Modbus通讯接口,能够实时上传每袋、每批次的实际称量净重、超欠差趋势、作业耗时等数十项核心工艺数据,实现配方一键下发与生产状态全局可视。
系统的智能化监控模块具备严密的闭环纠错与防错机制。一旦称重传感器出现重量异常超标、物料断流或气动阀门响应迟滞,控制终端会立即触发声光报警并暂停后续动作;联动包装环节的自动剔除机构可将不合格批次精准分流至复检暂存区,杜绝超差产品流入下游环节,并在本地工业触摸屏上直观标记故障成因,辅助巡检人员快速定位排查。
设备基于海量历史数据积聚建立起预测性维护模型。控制模块能够长期监测称重传感器的零点漂移速率、给料电机的温升曲线以及气缸运行动作的微小衰减,在部件达到物理疲劳极限之前向维护工程师推送养护提示,防患于未然,从根本上降低了突发性停机造成的非计划停产损失,大幅提升了整条包装生产线的综合利用率(OEE)。
推动糖工业向柔性化与精益化深度迈进
白砂糖自动计量称重装备的普及应用,重塑了传统制糖与食品添加工序的生产逻辑,将严谨的数据控制贯穿于每一批次物料的流转之中。这种高速度与高精度的兼备,不仅从机械层面解放了高强度的体力搬运与人工复核作业,更以极高的稳定性消除了原料浪费与包装飞料损耗,为企业带来了肉眼可见的降本效益。
随着嵌入式边缘计算、自适应学习算法与工业物联网技术的持续渗透,此类计量称重设备正加速由单一的执行机构向自主感知的智慧终端转变。制造企业依托高度集成的计量体系,不仅能够实现跨工段的原物料消耗极致控制,更在激烈的全球食品供应链竞争中筑牢了严苛的质量合规壁垒,为糖类深加工产业链条的数字化升级奠定了坚实基石。
上一篇:白砂糖反应釜自动投料系统
下一篇:白胡椒自动配料系统


