

浏览:0更新时间:2026-09-22
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
润滑剂粉体自动投料设备作为现代精细化工、塑料橡胶、冶金制品及食品制药等领域的重要装备,有效解决了传统人工投料带来的粉尘飞扬、计量误差大及劳动强度高等弊端。该系统集成了拆包破袋、密闭输送、失重计量与自动化控制等多项先进工艺,通过构建全封闭、高精度的作业环境,大幅提升了产线自动化水平与生产安全性,对推动制造企业实现降本增效、绿色环保生产具有极其重要的技术支撑价值。
系统核心架构与精密作业原理
润滑剂粉体自动投料设备主要由破袋卸料站、储料暂存仓、高精度计量供料单元以及气力输送管线等关键模块协同构成。在工作循环中,大袋或小袋装润滑剂粉体经机械辅助或人工置入密闭受料室,通过内置的振动筛网与破拱刀具,物料被平稳解聚并均匀导入仓体内,防止颗粒搭桥或黏附在仓壁。
在核心计量环节,系统通常搭载高灵敏度失重式螺旋给料机或电磁振动喂料器,通过高频动态称重传感器实时感知仓内质量变化。配合智能伺服电机调节下料转速,系统能够精确将润滑剂按设定的配方比例以微小公差输出,确保连续式或批次式投料的高重复性与极佳稳定性。
输送阶段依托微负压抽吸或正压稀相/密相气力输送管道,将计量完成的粉体物料快速、无泄漏地送达反应釜、混料机或造粒主机入口。全流程物料流转完全与外界环境隔绝,各驱动阀门与控制节点依托传感器实现连动反馈,形成了高度集成的闭环物料运送路径。
关键技术优势与工艺安全保障
密闭环保与粉尘捕集是该设备最为显著的技术亮点之一。润滑剂粉体颗粒微细且易扩散,自动投料系统在投料口配置了反吹式布袋脉冲除尘装置与集气风机,使投料区时刻维持负压环境,粉尘逸散率控制在极低标准,极大地净化了车间空气质量并消除了粉尘爆炸的安全隐患。
高精度的控制算法与防堵破拱设计赋予了设备极强的物料适应性。鉴于润滑剂粉体普遍具备一定的吸湿性与滑腻流动特征,设备仓体内部均经过精细镜面抛光或特氟龙防粘涂层处理,并辅以气蝶破拱阀或流化盘装置,即使面对流动性较差的超细粉末也能保持均匀落料,杜绝物料板结和堵管现象。
自动化投料取代人工搬运和手动配比,彻底规避了人工操作随意性造成的配比偏差。系统所具备的批次容差补偿技术能够自动矫正环境震动与物料密度波动带来的称重干扰,极大提升了终端制品的一致性,有效降低了昂贵添加剂的意外损耗。
多场景工程应用与产线增益表现
在工程塑料与改性材料改性造粒产线中,硬脂酸锌、硅酮粉等润滑剂的添加比例往往直接决定塑料熔融指数与成品表面光洁度。自动投料设备可与双螺杆挤出机实现闭环联机,根据主机产能实时联锁给料,显著提升了挤出造粒的稳定性和良品率。
在粉末冶金及硬质合金成型领域,成型润滑剂的均匀分散至关重要。利用密闭自动配混投料系统,微量润滑粉体能够与金属基粉在隔离外界湿度的洁净通道内实现均匀注入,有效防止了压制过程中模具磨损加剧及生坯开裂缺陷的发生。
从企业综合效益维度考量,引入该设备能显著降低一线岗位人员配置,降低工人接触化学粉尘的职业病风险。投料作业由“劳动密集型”向“技术监控型”转变,使制造车间整体呈现出整洁、规范且现代化的生产风貌,满足严苛的环保与安监合规标准。
数字化集成与智能化升级路径
随着工业物联网技术的纵深发展,现代润滑剂粉体自动投料系统全面嵌入了PLC可编程控制器与上位机人机交互界面。操作人员仅需在触摸屏选定配方编号,系统即可一键完成物料分配、下料校准和状态自检,操作门槛显著降低。
设备的数据溯源功能为现代数字化工厂建设提供了底层数据支持。投料过程中的瞬时流量、累计重量、仓储余量及报警日志均可实时上传至企业MES或ERP系统,实现产品生产批次的全生命周期溯源与精准的物料库存动态管理。
未来的系统设计更加注重模块化组合与柔性扩展能力。无论是针对防爆车间的本安型电气设计,还是面对多品种小批量混线生产的快速清塞易拆卸架构,润滑剂粉体自动投料设备正持续朝着高兼容度、自适应校准和远程运维诊断的方向稳步迭代。
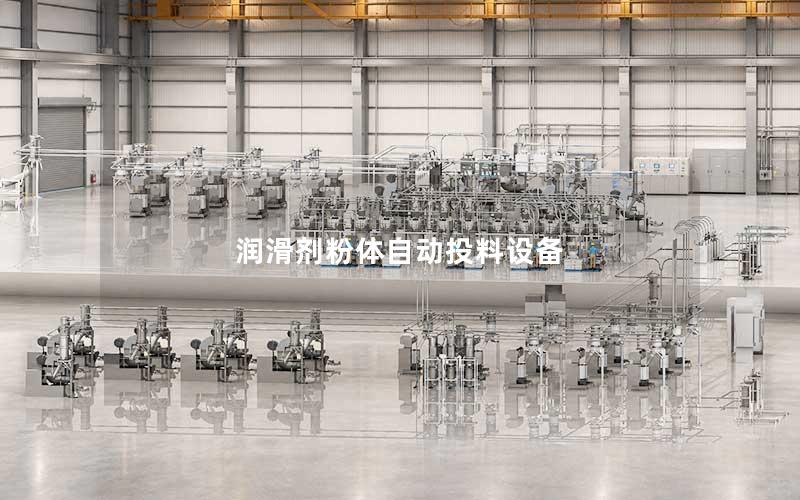
润滑剂粉体自动投料设备通过机械流体技术、精密测量仪表与智能控制系统的深度融合,重新定义了粉体投加作业的标准与流程。它不仅从根本上化解了粉体物料难输送、难称量、易扬尘的行业共性痛点,更以高精度、零泄漏、高可靠性的作业表现,成为助推相关制造业实现精细化配方管理与高质量智能制造的核心基础设施。
上一篇:消光粉反应釜自动投料系统
下一篇:液体计量称重系统设备


