

浏览:0更新时间:2026-09-22
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
消光粉反应釜自动投料系统是现代精细化工及涂料助剂生产中实现高效、安全与精准制造的关键装备。该系统深度融合了自动化控制、高精度计量、密闭无尘输送及智能物联感知技术,彻底颠覆了传统人工拆包投料的繁琐与污染弊端。通过对微纳米级消光粉体物料特性的精准把控,系统能够实现从原料存储、精确称重、气力输送至反应釜密闭注入的全流程自动化作业,在显著提升批次一致性与生产效率的全面改善车间作业环境并降低安全隐患,为企业迈向绿色化、数字化和规模化智造提供了强有力的技术支撑。
系统核心架构与自动化运行机制
消光粉反应釜自动投料系统由原料拆包储存单元、精密称重计量模块、密闭输送管道网络以及中心智能控制系统协同构成。在生产流程启动后,吨袋或小袋包装的二氧化硅等消光原料首先进入专用破袋卸料站,在拍打装置与助流气流的辅助下,克服超细粉体极易架桥和吸附的物理特性,使原料平稳下落至过渡储料仓中备用。
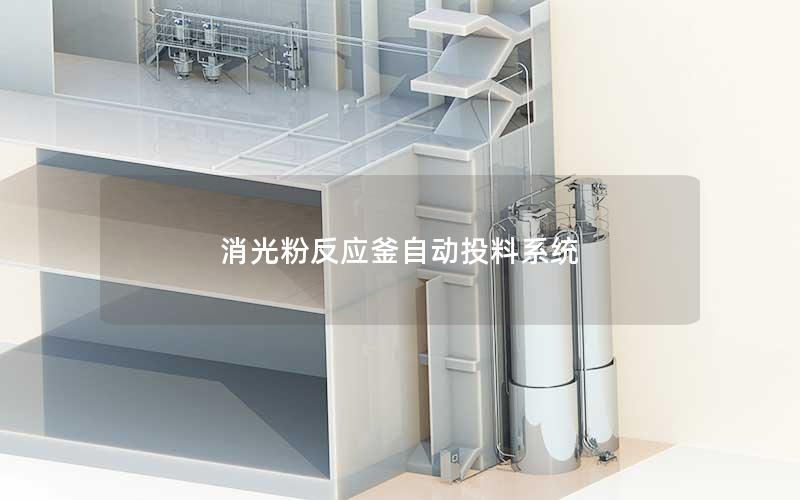
输送环节主要依托高效稀相或密相气力输送技术,系统通过精细调节风量与管网风压,将微细粉体沿全密封管路顺畅输送至反应釜上方的进料口。输送过程中的管道布置充分考虑流体动力学与物料磨损特性,采用大曲率弯头和防粘涂层管段,有效杜绝了管道堵塞与粉体滞留现象,保障物料输送流速平稳且连续。
整体控制中枢基于PLC与工业上位机架构,结合现场分布的压力、料位、温度及阀门位置传感器,实现全流程动作的连锁逻辑控制。操作人员仅需在人机界面设定配方参数,系统即可全自动完成阀门启闭、风机启停、速度调配与吹扫自洁等一系列协同动作,实现了反应釜加料过程的无人化干预运行。
高精度动态计量与配方精准控制
消光粉的添加比例与添加速率直接决定了涂料产品的光泽度、透明度以及涂膜机械性能,因此对投料的绝对精度提出了极高要求。系统采用了先进的失重式或增重式动态称重模组,配合高精度数字称重传感器与专有滤波算法,能够有效隔绝反应釜搅拌震动与气流脉动带来的称量干扰,将动态计量误差严格控制在千分之几的极窄范围内。
在投料控制策略上,系统运用多段式变频给料逻辑,根据配方预设曲线将投料过程划分为高速进料、中速微调及点动精加三个阶段。在接近目标重量时,给料机构自动切换至高频微量点动给料模式,配合反应釜进料截断阀的毫秒级快速响应,从源头上消除了落差残料对配料精度的负面影响,确保每次投料的极高重现性。
依托数字化配方管理系统,系统支持海量生产配方的储存、调用与权限锁固。严格的配方防错机制杜绝了人工误操作风险,系统不仅能实时记录各批次物料的实际消耗量、投料曲线与加料耗时,还能自动比对设定值与实际值,一旦出现计量偏差立即触发预警或自适应补偿,保障了产品质量批次间的高度均一。
全密闭无尘防护与本质安全设计
消光粉颗粒极细、堆积密度低且极易随空气飞扬,传统投料作业极易造成车间粉尘弥漫。自动投料系统全程采用负压密闭结构设计,在拆包、转运、暂存及向反应釜投料的各个关键节点均布设高效脉冲除尘装置与集气罩,确保系统内部微负压运行,粉尘无法向车间外部环境逸散,彻底解决了呼吸性粉尘对操作人员身体健康的侵害。
针对易燃易爆溶剂环境下的反应釜投料工况,系统强化了防爆与静电消除等本质安全设计。全套电气与执行元件均选用高等级防爆规格,投料管线与设备主体均设置可靠的等电位接地与静电导除装置。在向含有机挥发物的反应釜内投料时,系统集成氮气置换保护功能,在投料前后对釜内及管路进行惰化吹扫,将氧含量控制在安全阈值以内,杜绝了粉尘与溶剂蒸汽爆炸的可能。
系统还配置了完善的智能联动安全防护措施,进料阀门与反应釜内部压力、温度、液位及搅拌状态进行深度逻辑连锁。当反应釜出现超压、超温或异常工况时,投料系统会在数毫秒内紧急切断进料阀门并停止输送,同时启动应急反吹与泄压程序,构筑起从机械隔离到软件自锁的多重全方位安全屏障。
数字化集成与智能化精益运维
消光粉反应釜自动投料系统具备优异的数字化与信息化互联能力,能够与工厂现有的DCS控制系统、MES制造执行系统及ERP管理平台实现无缝对接。所有投料工艺数据、设备运行工况、报警记录及能耗指标均可实时上传至企业中央控制数据库,实现生产全过程的可视化监控与全生命周期质量追溯。
在运维管理层面,系统融合了物联网状态监测与预测性维护技术。通过对关键风机震动、轴承温升、滤芯压差及气缸动作时延等参数的持续监测与趋势分析,系统能够在关键部件发生故障前主动提示维护更换周期,大幅缩短非计划停机时间,将传统的被动检修转变为精准高效的主动预防式运维。
模块化与高度定制化的结构设计赋予了系统极佳的扩展性与适应性,能够根据不同厂房布局、反应釜规格及产能扩充需求进行灵活组合配置。标准化的通信接口与灵活的编程架构,使得产线后续进行智能化升级或工艺配方拓展时更加便捷,显著降低了企业的长期技术迭代成本与产线改造成本。
消光粉反应釜自动投料系统集成了密闭输送、精准计量、防爆安全与智能运维等多项先进工业技术,不仅有效化解了传统精细化工生产中粉尘污染严重、计量误差大及安全风险高的行业痛点,更以高精度、高稳定性的自动化作业大幅提升了产品品质与产线运转效率,成为推动现代化工企业向绿色环保、安全受控与高度智能化转型发展的核心装备利器。
上一篇:消光剂粉体自动投料设备
下一篇:润滑剂粉体自动投料设备


