

浏览:0更新时间:2026-10-25 08:33:03
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
在实际筛分生产过程中,旋振筛常因工艺布局调整或与下游设备对接间距问题,面临出料口长度不足的痛点。对旋振筛出料管进行加长非标改造,并非简单的管路焊接,而是涉及设备重心平衡、激振力传递、密封防尘以及材料工艺等多维度考量的系统工程。科学合理的非标改造方案不仅能解决物料输送距离受限的难题,还能确保筛机运行的平稳性与筛分效率,延长设备整体使用寿命,为产线平稳运行提供可靠保障。
实施非标改造的首要步骤是对现有生产空间与工艺参数进行全面测定。技术人员需精确测量旋振筛出料口与接料容器或输送设备之间的水平距离、垂直高度差以及空间角度,以此确定加长管的具体尺寸和走向,避免出现管体与周边设备干涉的情况。
物料的物理特性是决定出料管设计角度和直径的关键因素。流动性较差、湿度较大或带有粘性的物料,若加长管倾斜度不足,极易在管道内部发生堆积和挂料。因此评估过程中需根据物料流动休止角,合理规划加长管的下倾坡度,确保排料通畅。
还需要兼顾旋振筛的单层排料通量。根据单位时间内的出料量,核算出料管的内径规格,若管径过细会导致物料受阻、引起筛面返料或憋料;若管径过粗又会增加机体额外载荷,影响整体运行状态。
加长出料管在结构设计上应优先避免采用过长的刚性直管。旋振筛处于高频三维振动状态,过长的刚性悬臂管体会放大振动幅度,不仅噪音巨大,还极易在管道根部产生应力疲劳。工程上常采用“短段刚性管加柔性软连接”的形式,有效隔绝振动向后段管道的传递。
在连接构造方面,出料口与加长段宜采用快拆式卡箍或法兰连接结构。相较于直接焊接固定,活动连接方式不仅便于后期的检修维护与管道清洗,也能在更换筛网或清理物料时快速拆解,大幅降低日常运维难度。
管体内部的过渡区域需做导流平滑设计。在出料口与加长段的交界处采用弧形导流板或喇叭口过渡,消除直角转弯造成的物料冲击和死角,使筛分完成的物料在重力与振动协同作用下快速排出。
出料管加长后,筛框的局部自重增加会直接破坏旋振筛原有的重心平衡。这会导致筛面各区域振幅不均,影响排料速度甚至引发设备异常晃动。必须对振动电机的上下偏心块进行重新调整与配重校正,补偿因力矩改变造成的动力偏差。
出料口根部是承受交变应力的薄弱环节,在力臂加长后所受扭矩显著增大。在改造过程中,必须在出料管与筛框焊接结合处增设三角形加强筋或环形加强圈,分散局部应力集中,杜绝长期振动导致的焊缝开裂或筛体撕裂隐患。
对于超出常规长度的超长加长管,不可完全由筛机单独承重。应考虑在筛机外部配置独立的弹性吊挂装置或地面软支撑架,使外部加长管道的重量由独立支架分担,维持旋振筛本体减振弹簧的均匀受力。
加长出料管的材质必须与原设备保持高度一致。食品、医药或精细化工行业通常需要选用304或316L不锈钢材质,确保符合防腐耐蚀与洁净生产标准;而普通矿物、建材筛分则可选用高耐磨碳钢或内衬耐磨衬板,以增强抗冲刷磨损能力。
焊接工艺在非标改造中至关重要。施工时应采用氩弧焊打底、满焊成型工艺,坚决避免假焊、虚焊或夹渣现象。焊接过程中还需严格控制热变形,防止法兰密封面变形导致运行中出现粉尘飞扬或漏料问题。
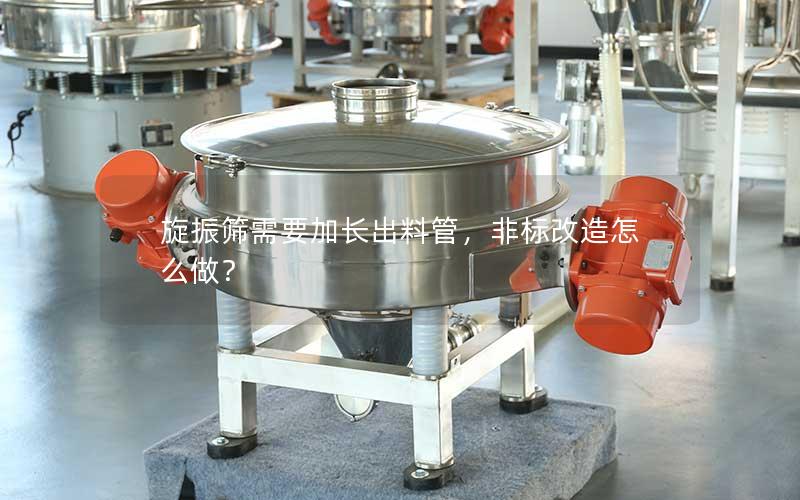
加工完成后需对管体内部焊缝进行精细打磨抛光处理。内壁焊缝必须磨平并达到镜面或亚光光洁度,消除任何可能刮料挂粉的毛刺与凹坑,确保物料流动受到的摩擦阻力降到较低水平。
合理推进旋振筛加长出料管的非标改造,能够有效打通上下游工艺环节的衔接障碍,显著提升自动化车间的生产连贯性与作业环境质量。在实际操作中,因地制宜的设计理念、严谨的结构加固与精湛的加工制造缺一不可。面对多样化的工况环境与物料特性,选用量身定制的改造方案方能保障设备长效稳定运行。想要深入了解更多旋振筛非标设计方案及参数细节,欢迎随时与技术专家沟通交流,获取契合现场工况的专业改造支持。


