

浏览:2更新时间:2026-10-23 16:22:56
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
在工业生产线升级或老旧设备替换过程中,用户常遇到新购设备与原有基础预埋螺栓孔位不匹配的难题。针对非标旋振筛安装孔位不同的情况,专业的设备制造厂家完全可以根据客户需求进行灵活调整。旋振筛本身具有较强的非标定制属性,通过对底座法兰、过渡支架或结构件的重新设计与加工,厂家能够实现新设备与现场原有工况的紧密对接。这种定制化服务不仅避免了客户对现场地面或钢结构平台的破坏性改造,还能有效节省安装工期与改造成本,确保筛分作业安全平稳运行。
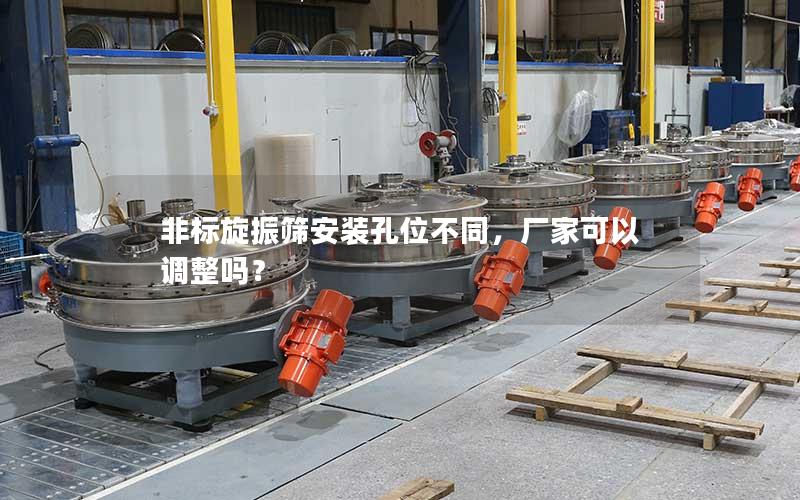
旋振筛的结构通常由筛箱、振动电机、减振弹簧和底座支撑架等部分组成。其中,底座大部分属于钢板卷焊件或型钢焊接结构,具备相当大的机械加工与改动空间,并非一体浇筑成型的刚性死构件。
在现代化筛分机械制造厂中,数控激光切割机、数控折弯机以及等离子数控钻孔等加工设备已普及应用。这意味着厂家不需要为了非标孔位去开辟昂贵复杂的模具,只需在下料阶段调整图纸参数,便可精确控制孔位的几何坐标与分布间距。
专业的工程技术人员在接收到改动需求后,会借助二维制图软件进行力学核算与定位匹配。通过对底座环形板宽度的合理放量,能够确保新增或位移的孔洞不会影响整机的结构强度,从工艺设计源头打消孔位改动的技术障碍。
成熟的质量控制流程还包含了焊接后的去应力退火处理以及精细打磨,保证调整孔位后的底座法兰面具有平整的接触面,确保现场安装时螺栓可以垂直穿透并牢固锁死。
要想让厂家做出的非标底座分毫不差地落位在既有平台上,用户提供准确详实的安装数据是前期沟通中关键的一步。盲目估算或粗略测量极易导致现场无法对齐,进而造成二次加工的浪费。
核心参数首先是底座固定孔的分布圆直径,即业界常说的PCD节圆尺寸。由于旋振筛多为圆形结构,安装孔往往沿圆周均布,准确测量相对两个孔心之间的直线距离或相邻孔间距是确定图纸尺寸的前提。
螺栓的规格孔径同样不可忽视,过大的孔隙会导致设备在运行过程中产生横向蠕动,孔径过小则会发生穿孔干涉。孔位的数量、螺栓预留的外露高度也是设计时需要结合考虑的要素。
现场安装基面的相对方位关系也非常关键,特别是旋振筛的排料口方向通常与底座孔位存在固定的角度关联。用户在提供尺寸时,建议附带排料口朝向说明,或采用硬纸板按原样拓印出孔位模板寄送给厂家进行复刻比对。
面对不同客户五花八门的现场基础,厂家在解决孔位差异时通常会根据具体工况采取多种针对性的结构方案,而非单一的强行打孔。
最常见的方式是定制加大底座环形法兰,适度外延或内缩法兰边缘,直接在全新切割的钢板上按照客户给出的孔距进行钻孔,使外观保持整洁,浑然一体。
当旧基础孔位十分特殊或预埋螺栓距离过窄时,厂家往往会为客户额外配置一套转接过渡盘。过渡盘下层对接原有的基础预埋螺栓,上层则匹配标准旋振筛底座,通过中间过渡构件化解两套孔位的空间冲突。
对于存在轻微现场测量误差或需要在安装时进行微调的项目,厂家还会采用腰形长圆孔的设计思路。通过适度开放径向或周向的调节余量,让安装工人在现场紧固螺栓时拥有操作宽容度。
旋振筛在工作时依赖振动电机的偏心块产生高频复合振动,这对设备固定点的刚度与受力平衡提出了极高要求。孔位的调整绝不能以牺牲设备的结构寿命为代价。
调整后的孔位布局必须保持质心对称,若孔位分布偏向某一侧,极易造成振动传递不均匀,长期运行不仅会导致减振弹簧发生疲劳断裂,甚至可能引发筛体横向晃动。
孔位在底座上的边缘距离必须符合机械工程规范,如果钻孔位置过于靠近钢板外边缘,剧烈振动产生的应力集中容易导致孔缘撕裂,厂家在设计时会核算边缘安全裕度,必要时焊接加劲肋予以补强。
出厂前的动平衡检验与空载试机是不可或缺的环节。正规厂家在完成非标孔位调整后,会模拟工况运转并检测振幅与位移,保证在有效固定的前提下,整机的激振力能全部作用于筛网,维持高效的筛分性能。
针对不同车间工况下的基础限制,非标旋振筛安装孔位的合理调整是实现老旧产线平滑升级与降本增效的有效途径。富有经验的机械制造厂家凭借成熟的研发体系与加工手段,能够化解各类尺寸不符的安装障碍,让筛分设备稳定嵌入现有生产流程。如果您在设备换型、生产线扩建中也正为底座孔距偏差、安装受限等棘手问题所困扰,欢迎持续关注本站的技术分享,也可以直接与我们的专业工程师建立联络,获取量身定制的筛分结构改造方案。


