

浏览:1更新时间:2026-10-23 15:04:28
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
非标旋振筛改造涉及工艺调整、产能扩充以及设备布局重塑,停机耗时通常受到改造难度与工况环境的双重影响。普通局部改动通常仅需数小时到一天即可完成,而涉及整机结构调整、重度防腐耐磨处理或自动化联锁联动的综合性升级,则可能需要两到三天。通过提前实施高精度测绘、构件场外预制、合理选定检修窗口以及平行推进多工种作业,能够将停机停产时间大幅压缩,协助企业在保障施工质量的前提下快速恢复产能。
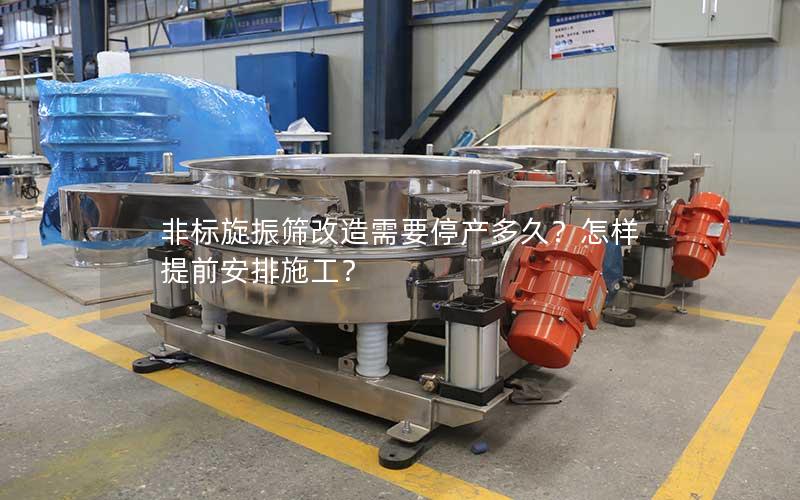
评估非标旋振筛改造的具体停机时间,需要明确改造的具体部位和工艺深度。如果改造仅涉及进出料口方向调整、加装简易喷淋除尘管路或换装特殊材质的快速夹紧结构,通常在半个工作日(4至8小时)内即可顺利完成,对整条生产线的连续运转影响相对有限。
当改造升级深入至筛箱内部结构、电机安装底座刚度加固、换装大功率非标激振器或改动多层分级层数时,拆装与焊接校准的工作量将显著增加。这类中等规模的改造往往需要切断上下游输送设备联动,停机周期一般维持在24小时至48小时之间。
对于涉及到工艺产线重新布局、非标支架重构、PLC自动控制系统重新接线与联调的重度改造项目,停机时间可能会延长至三天左右。具体耗时还取决于现场操作空间的开阔度、起重吊装条件以及老旧设备拆除的顺畅程度,需要工程人员在前期进行全面排查。
缩短停工周期的有效途径,是将现场作业转化为车间预制作业。由于非标旋振筛的法兰接口、安装孔距、空间夹角具有特殊性,施工前必须由专业技术人员携带高精度激光测距与水平测量仪器,到生产现场对设备长宽高、进出料高差及周边管线间距做细致记录。
完成现场数据复核后,工程团队应在自有车间内提前加工好所有非标过渡接头、加强型底座、分料溜槽及辅助支撑架。所有构件在出厂前必须经过预组装和试拼接,确保孔位对齐度与焊缝质量完全符合设计标准,消除现场因尺寸偏差导致反复切割打磨的隐患。
厂内预制阶段还应同步完成部件的除锈、喷漆和防腐防静电内衬涂覆工作。如果将这些涉及固化周期的工艺留到停产现场进行,会严重占用安装时间,而在场外提前处理完毕后,构件运抵现场便能实现快速落位与直接紧固。
停机施工前的物资筹备水平直接决定了施工作业的推进速度。在计划停机的前一天,所有预制构件、配套密封条、耐磨橡胶垫、高强度紧固螺栓以及备用筛网必须全部清点运抵施工指定区域,并按安装工序先后有序摆放,避免现场临时翻找耽误进度。
施工所必需的吊装葫芦、氧割焊机、液压扭矩扳手、移动脚手架及防爆照明设施等专业工具,均应在停产前完成性能自检和通电测试。现场电源负荷接口与接地保护措施需提前与工厂电气部门确认,保证进场即可直接接驳使用。
针对施工过程中可能出现的突发状况,应准备好风险应急备件与备用方案。例如,针对老旧螺栓生锈难以拆卸的情况,提前备齐气割割枪与备用紧固件;针对现场吊运空间不足的情况,提前设计滑移托架,确保突发问题不会造成工期拖延。
施工时间的统筹安排需要充分考虑工厂原有的生产节奏。优选策略是利用工厂每月的例行检修日、长假停工期或上下游清料洗舱的生产间歇期作为改造窗口,将非标筛改造与整个车间的常规维护深度融合,从而实现停产时间的有效重合利用。
制定详细到小时的施工推进横道图,推行机械拆装、结构焊改与电气布线平行作业机制。机械工人在进行老旧结构割除与新支座稳固的电气工人可同步敷设电缆管线与保护套管,减少工序交替时的闲置等待,让各个专业班组流水作业、紧密衔接。
设备安装就位后,迅速转入空载动平衡测试与带料负荷试运行环节。现场由技术人员对振动筛的振幅大小、物料运行轨迹及各部温升进行实时监测,确保各项性能指标稳定达标后,立刻配合工厂组织连线验收并办理交接手续,实现平稳复产。
非标旋振筛的科学改造,不仅体现在设备工艺指标的明显改善,更体现在对企业生产节奏的周密保护。通过前期的现场精确测量、构件场外预制加工以及多工种流水作业安排,可以将看似复杂的非标工程转化为模块化现场装配,把停工带来的产值损耗控制在合理范围内。如果您正在谋划现有筛分产线的工艺升级,或希望了解特定工况下非标改造的工期测算与施工路径,欢迎关注本站技术专栏,并随时与专业工程师沟通交流,获取契合实际工况的技术指导与实施方案。


