

浏览:1更新时间:2026-10-06 14:50:45
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
龙眼粉作为高附加值的天然健康食品原料,其生产加工过程对配方精度和卫生条件有着极高标准。龙眼粉自动配料设备集成了高灵敏度称重传感、密闭气力输送、智能PLC逻辑控制与粉体防粘结破拱技术,能够实现多组分微量与常量粉体物料的高精度连续配比。该系统彻底解决了传统人工配料模式下效率低下、粉尘溢出严重以及配比误差大等诸多难题,极大保障了成品风味与活性成分的均匀稳定。通过模块化设计与数据互联管理,该设备大幅推动了果蔬粉体深加工向标准化、规模化与智能化方向迈进,为现代健康食品生产线提供了可靠的工艺支撑。
核心系统构成与精密运作机制
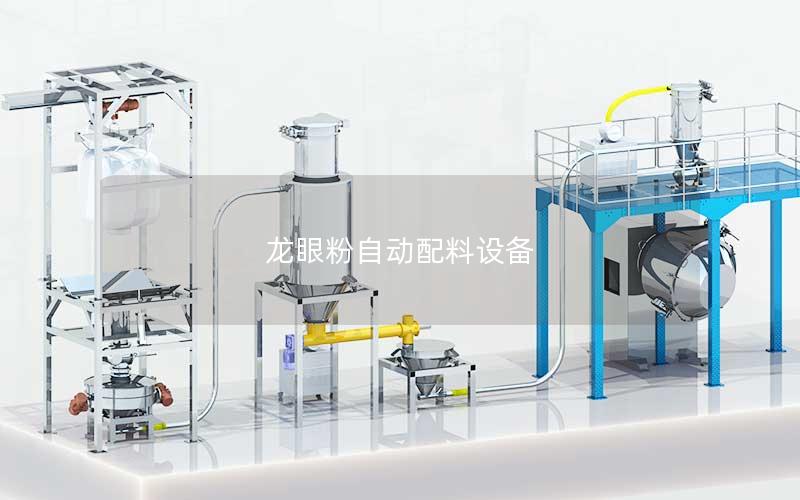
龙眼粉自动配料设备由储料破拱料仓、变频给料执行机构、高精度称量斗、负压密闭输送管路以及残料回收系统等模块协同构成。由于龙眼粉本身含有天然果糖成分,物料容易吸湿受潮并产生团聚结块现象,设备在储料仓内部特别加装了气动破拱与机械搅拌防架桥装置,确保物料在落料过程中保持良好的流动性与连续性。
在配料执行阶段,系统通过负压密闭管道将龙眼原粉及辅料按需吸入各自分配仓。整套管道均采用无缝密闭连接工艺,彻底阻断了外界潮湿空气的渗入,同时也防止了细微粉尘向车间环境扩散,维持了优良的生产环境洁净度。
各物料仓下方的出料口配置了高响应速度的气动截料阀,与多通道变频输送机构配合联动。当接收到控制中心发出的配料指令后,各执行单元按照设定的时序与速率精准卸料,经多路汇流进入混配料斗,完成初步的物料预混与输送对接。
高精度动态称重与精准计量控制
计量精度是决定龙眼粉复配产品口感与品质稳定性的核心指标。该设备搭载了工业级高精度称重传感器模块,并结合多重数字滤波算法,能够实时过滤掉机械运转过程中产生的低频共振干扰,确保采集到的重量信号精准无误。
在投料控制算法上,设备采用了粗给料与精细给料相结合的双螺旋变频调速技术。配料初期以高速大流量快速投料以缩短循环周期,当重量接近设定阈值时,系统自动切换为微量慢速滴加模式,从而将单组分称量误差控制在极小范围内,达到克级乃至毫克级的高精度标准。
系统还具备先进的动态落差自动补偿机制。在截料阀关闭瞬间,控制程序会根据物料下落的飞行时间、流动惯性及环境温度自动修正提前截料量,并结合多批次自适应校准算法,保证配料在连续作业环境下的重复精度与一致性。
智能化PLC控制系统与数据追溯
设备的大脑基于工业级PLC可编程控制器构建,搭配高清触摸式人机交互界面,操作人员可直观监控各个料仓的实时料位、重量曲线、电机转速与阀门启闭状态。系统支持多配方预设与一键切换功能,能够灵活应对多种不同规格龙眼配方粉的柔性化生产需求。
智能化监控模块深度融合了工业物联网技术,可实现对电机过载、物料短缺、称重超差及管路堵塞等异常情况的毫秒级自检与声光预警报警。控制系统在检测到微小异常时能自动执行暂停或微调补偿策略,有效规避了批量废品的产生。
在数据管理层面,系统对每一个批次的投料时间、物料批号、实际称重值和操作人员工号进行全流程数字化记录。这些数据可自动生成报表并实时上传至工厂的MES或ERP管理平台,实现从原料投料到成品包装全生命周期的质量安全追溯。
食品级卫生标准与结构维护设计
针对食品深加工行业的特殊要求,龙眼粉自动配料设备接触物料的所有零部件均选用优质304或316L食品级不锈钢材料精工制造。仓体及管道内部经过高精度镜面抛光处理,表面粗糙度极低,有效杜绝了龙眼粉在设备内壁的挂料与残留现象。
设备内部配备了智能在线原位清洗(CIP)喷淋系统与高温热风干燥组件。在切换产品配方或完成单日生产任务后,操作人员仅需启动清洗程序,高压喷淋头即可对料仓、管道和称量单元进行全方位无死角冲洗,大幅缩短了人工停机维护和换批清理的时间成本。
整体机械结构采用符合GMP标准的快拆式模块化组装理念,密封圈选用耐腐蚀、无毒无味的食品级硅胶材质。紧凑合理的布局不仅节省了车间占地空间,也使设备的后期检修、部件更换与日常维护保养变得极为便捷高效。
赋能现代果蔬精深加工发展
龙眼粉自动配料设备在健康食品配料环节展现出卓越的技术整合能力。它通过密闭输送、防粘破拱、精密动态称重与智能化全流程管控,彻底改变了果蔬粉体加工依赖人工经验的传统格局,有效规避了人为操作失误与外部交叉污染风险。
随着大健康产业对果蔬营养制品品质要求的不断提升,高度自动化、数字化的配料装备正在成为食品深加工企业提质降本、实现精益生产的核心驱动力,为高品质龙眼粉及其复配食品的产业化升级构筑了坚实的技术基石。
上一篇:黑麦粉称重配料系统厂家
下一篇:炉渣脱水振动筛哪家好?


