

浏览:0更新时间:2026-10-06 13:39:37
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
麦芽糊精作为食品、制药等行业中广泛使用的辅料与添加剂,其投料过程的高效性、卫生性与精准度直接关系到终端产品的质量与生产安全。麦芽糊精自动投料设备集成了密闭拆包、气力输送、高精度计量与智能联锁控制技术,能够彻底解决传统人工投料带来的粉尘飞扬、计量误差大及劳动强度高等弊端。设备通过标准化、数字化的作业流程,显著提升了生产线连续化水平与企业GMP合规能力,成为现代粉体工程自动化升级的关键装备。
系统结构设计与核心工作机制
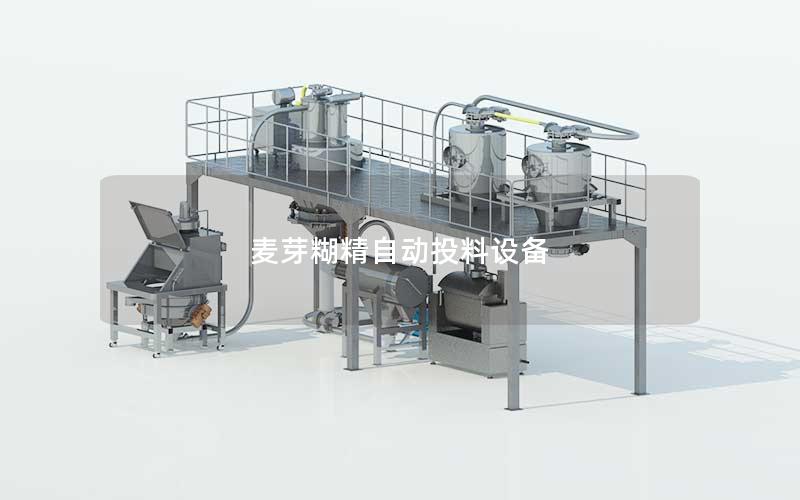
麦芽糊精自动投料设备主要由无尘解包投料站、吨包卸料系统、负压真空输送管道、高精度失重式配料秤以及中央PLC控制系统等模块构成。针对不同包装形态的原料,设备可灵活配置小袋人工辅助无尘破包机或大袋自动化起吊解口装置,确保物料在密闭状态下顺畅进入下道工序。
物料的流动主要依托负压气力输送或密闭精密螺旋给料机构进行传输。系统在密闭管路中形成稳定的负压环境,通过引风机与高精度脉冲除尘滤芯的协同作业,将物料从投料口平稳抽送至指定料仓,有效杜绝了麦芽糊精细微粉末在车间内的溢散,保障作业环境的洁净度。
在配料计量环节,设备配备了高灵敏度称重传感器和快速切断阀门。控制系统能够根据预设配方曲线实时动态调节进料速度,先以高速进料快速逼近目标值,再通过微量点动给料实现精准微调,将计量误差严格控制在万分之几的允许范围内,确保批次生产的一致性。
设备核心技术优势与工艺特性
高精度的自动化控制极大提升了产品配比的可靠性。传统人工投料容易受到操作人员疲劳度、疏忽等主观因素影响,而自动投料设备依托智能程序严格执行配方标准,实现了从原料识别、重量核验到自动投送的全流程防错闭环管理,显著降低了原料损耗与次品率。
洁净卫生的环保设计完全契合高标准的行业卫生规范。麦芽糊精自动投料设备内部接触物料部分均采用食品级不锈钢材料制造,焊缝经过精密抛光处理,无任何卫生死角,且整套管路支持在位清洗与在位灭菌功能,从根本上防止物料结块残留及微生物二次污染。
生产效率的成倍提升与人力成本的大幅节约同样是其显著特征。全自动投料系统具备多点连续给料与远程监控调度能力,能够实现24小时无人化或少人化平稳运行,在降低工人重体力劳动负荷的大幅缩短了单批次生产周期,增强了产线的综合吞吐能力。
在现代工业生产中的多元应用场景
在婴幼儿配方奶粉与乳制品加工领域,麦芽糊精作为重要的碳水化合物补充剂,对投料的无菌等级和批次准确度有着极为苛刻的标准。自动投料设备在万级洁净区内平稳运转,杜绝了人源性污染风险,确保了每一罐奶粉营养成分的均匀与安全。
在固体饮料、调味品及烘焙预拌粉的规模化制造中,麦芽糊精多作为载体和增稠剂大批量投入。自动投料系统能够与下游的高速连续混合机或调配釜实现无缝对接,按照既定节拍进行多物料同步或分步投放,有效避免了人工投料造成的投料堆叠与分散不均。
在医药固体制剂与保健品颗粒剂生产线上,麦芽糊精作为赋形剂被广泛添加。自动化设备利用数据追踪与审计追踪模块,能够将每一批次的投料时间、实际重量和操作权限完整记录并上传至企业MES系统,为药品生产全生命周期的质量追溯提供了不可篡改的底层数据支撑。
选型考量与日常运行维护策略
选型时需要充分结合麦芽糊精本身的物理流动性与吸湿性特征。由于该物料在潮湿环境中容易吸潮结块,选型时应优先考虑配备流化破拱装置、气动振打器或除湿干燥系统的给料组件,以防止物料在储料仓内发生架桥、鼠洞等堵料现象。
设备产能配置需与上下游工艺产能形成精准匹配。企业在规划方案时,应详细评估粉体输送距离、垂直提升高度、拐弯数量以及受料设备的承压能力,科学计算气固比与管径尺寸,避免因气力输送功率过大导致能耗浪费或因功率过小造成管路沉积堵塞。
规范的预防性维护与定期校准是保障设备长效稳定运行的前提。日常管理中需定期检查脉冲除尘布袋的透气性与压差变化,按周期对机械传动部件加注符合卫生标准的润滑油,并使用标准砝码对计量传感器进行定期校准,确保投料系统长期处于最佳工况。
智能化发展趋势与应用价值
随着工业物联网与智能制造技术的深度融合,麦芽糊精自动投料设备正在由单一的执行机构向具备自我感知、自适应调节与预测性维护能力的智能终端演进。设备与数字化工厂架构的深度嵌入,使生产数据透明化与工艺调控敏捷化成为现实。
自动化投料技术的成熟应用不仅推动了食品与制药行业粉体处理环节的技术革新,更在保障食品药品安全、实现绿色清洁生产方面展现出不可替代的工程价值,为制造业企业构筑现代化核心竞争力奠定了坚实的技术基石。
上一篇:麦芽粉自动计量系统
下一篇:麦芽糊精自动称重系统厂家


