

浏览:0更新时间:2026-10-06 12:25:12
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
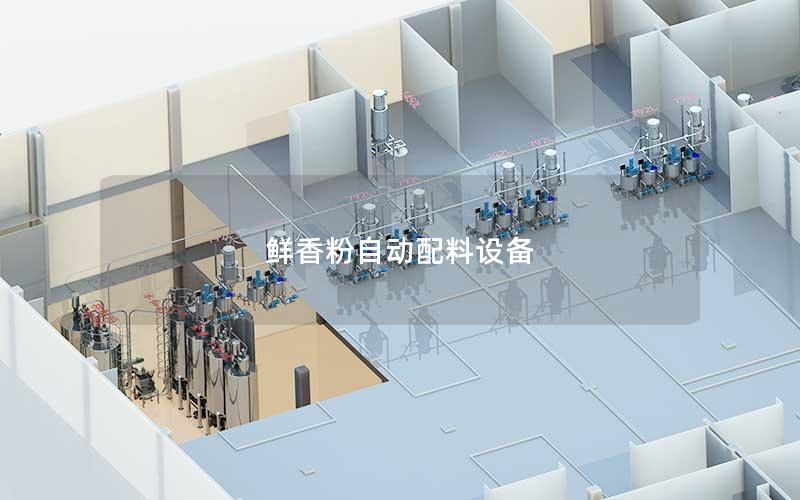
鲜香粉自动配料设备作为调味品现代工业化生产的核心装备,依托高精度传感称重、微机闭环控制与密闭输送技术,实现了多种粉体、颗粒及微量原料的自动化精准计量与高效混合。该系统彻底颠覆了传统人工配料效率低下、误差波动大以及粉尘污染严重的弊端,在保障鲜香粉配方一致性、提升食品安全卫生等级以及降低企业综合运营成本方面发挥着关键作用,是调味品制造迈向智能化、标准化生产的重要技术支撑。
核心系统构成与智能运作机理
鲜香粉自动配料设备通常由原料储存系统、精密给料机构、动态称重单元以及集中控制中心等多模块协同构成。原料储料仓依据鲜香粉各类组分的不同物理特性,设计了专门的破拱与助流装置,有效避免了食盐、味精粉、呈味核苷酸及各类香辛料粉在储存过程中的板结和架桥现象,确保物料随时处于可流动状态。
在配料执行阶段,设备主要采用螺旋给料机或振动给料阀作为输送载体,配合高响应变频调速电机,形成快加料、慢加料与精细补料的多阶段给料曲线。原料自料仓落入称重斗的过程中,传感器实时采集重量变化并反馈给控制器,通过高速算法自动补偿空中落差,确保进入混合工序的每一份物料都严格符合设定基准。
整个配料运作依托PLC中央控制系统实现全自动化调度,设备与上下游的负压气力输送管道、高效混合机无缝衔接。物料在全密闭管路中顺畅流转,从原粉破包入料到称量出料实现无人化干预,构建出一条连续、稳定且高效的智能调味品配料生产线。
精准计量与风味品质均一性保障
鲜香粉的风味构架高度依赖于各种微量增鲜剂与香精香料的精准配比,极微小的配量偏差就可能导致整批产品口感失衡。自动配料设备应用了高分辨率的失重式或增重式称重传感器,具备极强的抗震动干扰能力,可将大宗物料与微量添加成分的静态及动态称量精度稳定控制在千分之二以内。
针对易吸潮、黏附性强的高黏性鲜味提取物,设备配备了特殊的防粘涂层与脉冲气震清堵结构,杜绝给料管道内的物料残留,避免了由于批次间物料黏挂导致的配方失真。多路原料按照预设的投料顺序和速率依次注入,从源头上杜绝了物料偏析现象,为后续充分混合提供了理想的前提条件。
标准化的自动配比消除了人工称量带来的主观失误与批次离散,使每一批次鲜香粉的咸度、鲜度、香气等感官指标高度统一。这种极高的均一性不仅筑牢了产品的品质护城河,也为大型餐饮连锁与工业食品加工客户提供了长期稳定的调味基础。
数字化管控与全程质量可追溯体系
现代化自动配料系统深度融合了SCADA工业监控与MES制造执行系统,具备高度灵活的配方数字化管理功能。操作人员只需在工业触摸屏上选定目标生产批次与对应配方编号,设备即可自动调用工艺参数,杜绝了人工频繁调整参数带来的错投风险,并设置有多重权限加密以保护核心风味配方安全。
系统在运行过程中能够对每批次物料的实际消耗量、批次号、称量用时及误差值进行毫秒级数据记录,自动生成详细的生产报表与趋势分析图表。结合条码识别与防错校验技术,系统能够对投料品种进行扫码核对,若物料种类不符则触发联锁停机,实现投料过程的零差错控制。
完善的数据链条为食品安全合规提供了强有力的数字底座。一旦终端产品出现风味异议,企业可迅速通过批次数据逆向反查原料供应商批号、配料时间节点及具体称重明细,实现调味品生产全生命周期的精准追溯与透明化管理。
食品卫生标准与高效节能经济效益
鲜香粉自动配料设备严格遵循食品机械卫生规范,与物料接触的所有部件均选用食品级不锈钢材质精工制造,内部焊缝经过精细打磨抛光,结构无死角且易于拆卸清洗。设备内部可配套在线CIP清洗与干燥单元,在更换不同香型的产品批次时,能够快速完成管路清洁,彻底防止风味交叉污染及过敏原残留。
设备整体采用全负压密闭防尘设计,配合高效脉冲除尘滤芯,能够有效捕集投料与落料过程中的悬浮微粉。这不仅大幅改善了车间空气质量,保护了一线工人的呼吸系统健康,还杜绝了粉尘外溢导致的粉尘爆炸隐患,实现了清洁环保的绿色生产环境。
在经济效益维度,该设备大幅压缩了配料车间的人工作业强度与人力配置需求,显著提升了单机产能利用率。高精度的计量给料有效遏制了贵重鲜味原料的飞扬浪费与过量损耗,帮助调味品生产企业在激烈的市场竞争中显著降低单吨制造成本,实现产能扩张与经济效益的双向提升。
鲜香粉自动配料设备以精细化、数字化和洁净化为核心导向,有效破解了传统调味粉生产中效率、精度与卫生难以兼顾的痛点。该装备在保障调味品风味纯正与质量安全方面展现出无可替代的工程价值,持续推动着现代调味食品加工产业向更高效、更智能的高质量发展阶段迈进。
上一篇:鲜味配方料自动配料系统
下一篇:鸡汁粉自动称重系统


