

浏览:0更新时间:2026-10-06 09:50:28
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
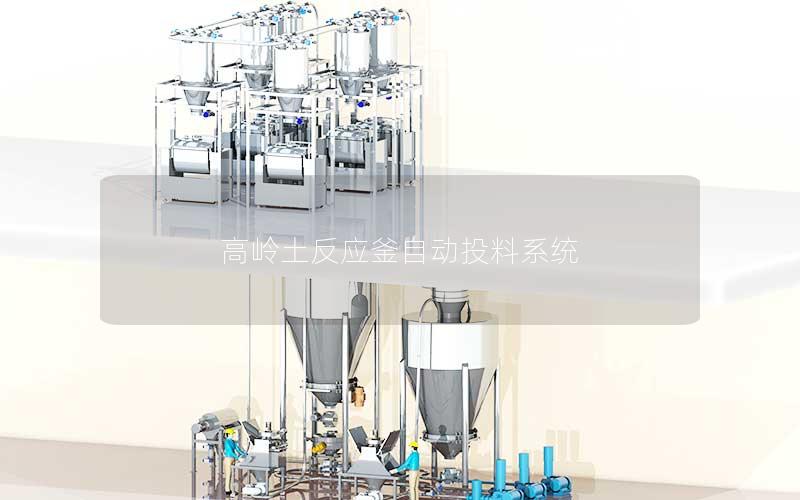
高岭土反应釜自动投料系统是现代无机非金属深加工与精细化工领域的关键装备集成,主要面向高岭土改性、酸解、漂白及煅烧前驱体合成等复杂工艺环节。该系统融合了密闭气力输送、高精度失重称量、智能PLC逻辑控制与安全联锁防护技术,彻底替代了传统人工投料与敞开式转运模式。通过对粉体物料与反应液剂的精准配比、定时定量投加以及全密闭无尘化运行,系统大幅提升了反应过程的均一性与产品品质,消除了粉尘逸散带来的安全与职业健康隐患,为高岭土深加工行业向智能化、绿色化转型升级奠定了坚实的技术基础。
系统核心架构与高精度物料输送计量技术
高岭土反应釜自动投料系统在物理架构上通常由储料仓区、气力或机械输送单元、精密计量称重模块及釜口对接装置构成。根据高岭土粉体颗粒细微、易吸潮团聚的物理特性,储料仓底部通常配备流化破拱气垫与振动给料装置,确保粉体物料在出料过程中维持稳定的流动状态,避免发生堵料与架桥现象,保障前端供料的连续性。
输送与计量环节采用失重秤与精密增量秤组合的动态计量技术,配合变频螺旋给料机或正负压密闭气力输送管线。系统内置的高精度称重传感器具备毫秒级响应能力,能够实时检测料仓重量变化,并通过算法自动补偿物料下落过程中的落差误差。对于伴随高岭土反应所需的酸、碱或助剂等液体物料,则采用耐腐蚀电磁流量计与伺服调节阀实现定量输送,确保固液物料的配比精度控制在极小公差范围内。
在反应釜进料接口处,系统配置了具有高密封性能的气动快速切断阀与充气式密封圈。针对反应釜内部常处于的微正压、高温或含有腐蚀性气体的工况,投料接口通过气封隔离与防喷溅导流结构设计,有效阻止了釜内挥发气体反窜至输送管道,保证了投料通道的通畅与计量单元的长期稳定工作。
智能化控制逻辑与动态配方管理模式
系统的运行中枢基于工业级PLC与DCS分布式控制架构搭建,搭配人机交互触摸屏与上位机监控系统。操作人员只需在中央控制室内调取预设的工艺配方,系统即可自动解析高岭土投料量、投加速率、加料批次以及辅料注入时间节点。控制系统全天候采集输送压力、料位、电机电流及阀门开闭状态等数据,实现对投料全周期的数字化掌控。
在投料控制策略上,系统引入了多阶段速率自适应控制算法。在投料初期,设备以大流量快速加料缩短工艺等待时间;当投加量接近目标阈值时,程序自动切换至微量慢速滴加或点动补料状态,精准切断给料动作,从而兼顾了投料效率与终点精度。控制程序还支持与反应釜内的温度、压力、搅拌转速等参数形成闭环关联,实现动态跟随反应进程的阶梯式喂料。
系统配备了完善的数据追溯与智能校准功能。每一批次高岭土投料的设定值、实际值、投料耗时及误差曲线都会被永久存储于数据库中,生成完整的批次报表供质量追溯。系统具备自学习修正机制,能根据历史批次偏差自动更新给料机提前量参数,持续保持高水准的计量重复性。
严苛工况防护与全方位安全联锁机制
高岭土化学反应过程往往伴随强酸浸出、氧化漂白或放热反应,对周边设备的防腐防爆性能提出了严苛挑战。自动投料系统的主体管路与过流部件均选用高等级耐腐蚀合金、316L不锈钢或衬氟材料,外部电气元件与仪器仪表全面执行防爆等级标准,有效抵御酸雾侵蚀与粉尘燃爆风险,保障系统在恶劣工业环境下的结构完整性。
系统构建了多层次的安全联锁与故障自诊断防护网。在反应釜处于超温、超压、搅拌异常停机或釜盖未完全锁紧等不满足工艺要求的情形下,投料主程序会被硬件联锁强制挂起,切断阀门立即复位关闭,杜绝危险工况下的物料误投。料仓及输送管路中装设的压力释放装置与阻火呼吸阀,可在异常压力激增时迅速泄压,确保产线硬件资产安全。
针对易发生的粉体沉积与结焦隐患,系统集成了氮气脉冲反吹反洗单元。在每一次投料指令结束之后,程序会自动触发高压脉冲气流对下料管道和密封面进行全方位清扫,消除管道残留与粉尘蓄积,既防止了物料交叉污染,又降低了机械卡涩故障率,大幅减少了设备停机维护频次。
生产效能跃升与绿色清洁生产赋能
引入反应釜自动投料系统显著重塑了高岭土生产车间的作业生态。传统的破袋、人工倾倒等高强度体力劳动转变为全自动流水线作业,大幅削减了一线操作岗位的人工依赖,规避了人为操作失误导致的配比不均、加料过量等质量缺陷,使高岭土成品的白度、粒度分布与化学纯度等关键技术指标保持高度的一致性与稳定性。
在环保与职业卫生层面,该系统构建了从原料拆包到反应釜注入的全程密闭循环通路。投料过程与高效脉冲布袋除尘器无缝协同,使作业区域的粉尘捕集率接近极致,彻底根治了高岭土加工现场粉尘弥漫的顽疾。这不仅满足了严苛的环保排放法规标准,更改善了车间空气质量,有效预防了操作工人的矽肺等职业病危害。
密闭高效的给料模式还带来了可观的物耗与能耗节约效益。精准的无损计量杜绝了粉料飞扬与挂壁造成的原料损耗,实现了物料利用率的最大化;平稳有序的投料节奏降低了反应釜热量与物料的剧烈冲击,使热力转换更为平缓高效,降低了系统整体能耗,全面释放了节能减排与降本增效的综合潜能。
高岭土反应釜自动投料系统的落地与演进,代表了非金属矿物精细加工产业迈向高端化与数字化的关键一步。通过深度融合材料力学、自动化仪表与工业软件工程,该系统化解了粉体精准输送与恶劣反应工况之间的技术冲突,在提高产品批次稳定性、改善工人作业环境以及提升企业综合生产效益等方面展现出强大的驱动力,为现代精细化工产线的智能化升级提供了成熟完备的工程范式。
上一篇:高分子粉体反应釜自动投料系统
下一篇:我是有底线的


