

浏览:0更新时间:2026-10-04 17:36:40
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
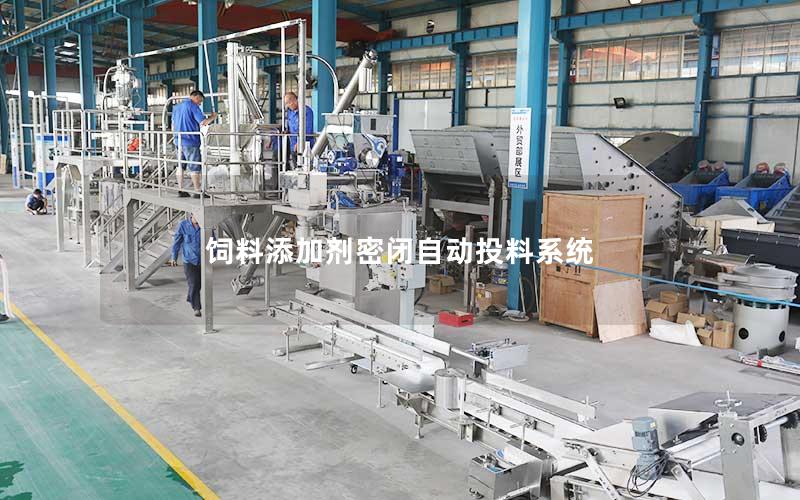
饲料添加剂密闭自动投料系统是现代饲料加工企业迈向智能化、集约化与绿色化生产的核心装备。该系统深度集成了高精度计量称重、负压密闭输送、粉尘捕集回收以及PLC智能控制等先进工艺,彻底变革了传统微量添加剂依赖人工拆包、手动称量及敞口倒料的生产模式。通过对维生素、微量元素、酶制剂及药物添加剂等微量组分的精准配给,系统显著提升了成品的混合均匀度与批次稳定性,彻底阻断了粉尘飞扬与交叉污染隐患,在强化车间本质安全与职业健康防护的打通了配方执行与物料消耗的全流程数字化追溯链条。
一、系统核心构成与严密工作流程
饲料添加剂密闭自动投料系统的物理构架涵盖了无尘拆包单元、专用暂存料仓、高精度喂料计量装置以及密闭气力输送管线。在投料起始端,无尘投料站通过内置负压引风系统,确保原料在解袋与倾倒过程中逸散的微细颗粒被瞬间捕集,有效杜绝粉尘外溢。暂存料仓配备了高灵敏度料位检测器与气动破拱、助流机构,能够根据原料的不同流动特性消除架桥及鼠洞现象,保障下料过程的连贯顺畅。
计量环节是系统稳定运行的技术中枢,通常配置多组基于失重秤或增量秤的精密称量单元。系统根据配方指令启动双螺杆给料机或变频振动给料阀,利用粗加料与精细慢加料的阶梯式推进模式,将微量组分严格控制在预设公差阈值之内。称量过程全程处于密封防护罩内,屏蔽了外部环境气流与机械振动对称重传感器的干扰,确保每一次投喂都能达到毫克级的称量响应精度。
经过精确计量的添加剂物料,通过密闭换向阀与正压或负压稀相气力输送系统,快速被注入主生产线的混合机上方缓冲斗内。输送管道内壁经过特殊微镜面抛光处理,管道转角均采用大半径耐磨弯头,配合气冲清扫喷嘴,物料能够在极短时间内实现零死角、无残留的定点输送,构成了从物料拆包、高精计量到终点注入的一体化密闭闭环。
二、高精度计量对产品品质的精准赋能
饲料配方中,维生素、矿物质预混料及活性酶等添加剂的添加比例虽然极低,却对畜禽的生长速率、免疫功能和肉质品质起着决定性作用。传统人工称量投料极易受操作人员疲劳程度、责任心及读数习惯等主观因素干扰,极小的人为公差偏差便会导致终端产品中微量成分的严重失衡。密闭自动投料系统依托微机算法执行标准配方,彻底剔除了人为变数,将计量配料误差控制在极窄范围内。
针对不同物理特性的添加剂原料,系统采用了差异化的流体控制与给料自适应调节技术。易吸潮、易结块的微量元素或比重轻、易飞扬的微细粉体,均能在各自独立的专用计量通道内稳定输送,避免了物料在称量斗边缘挂壁粘连造成的计量隐形损耗。智能补偿算法还能根据每一次投料后的落差实时修正飞料值,使系统的动态精度始终保持在行业顶尖水准。
均匀一致的自动投料节奏与主混合机的搅拌节拍保持严格联动。微量添加剂可在设定的混合时段内呈均匀流速喷洒或投入,有效加速了微量组分在大量基础物料中的空间分散,极大提升了变异系数(CV值)达标率。稳定的产品物理与营养指标,显著规避了由于混合不均导致的动物中毒或营养不良问题,为饲料产品树立了极具竞争力的品质壁垒。
三、密闭防尘体系强化安全与环保效能
饲料添加剂多为高细度超细粉体,在敞口倾倒过程中极易在空气中形成悬浮粉尘云。当空气中的有机粉尘浓度达到爆炸极限时,一旦遭遇静电火花或机械摩擦热源,极易诱发严重的粉尘爆炸事故。密闭自动投料系统全程运行在密闭负压状态下,将空气与粉尘紧密束缚在管道与设备腔体内部,有效打破了粉尘爆炸的三角条件,在生产源头建立了严密的安全屏障。
车间作业人员的职业健康改善同样极为突出。部分药性添加剂、高浓度防腐剂与化学合成微量元素具有刺激性气味甚至具有皮肤致敏性与黏膜腐蚀性。自动密闭投料消除了人工与高刺激性化学药品的直接物理接触,生产作业区域空气粉尘浓度显著降低,不仅符合严苛的职业健康法规标准,也为一线员工营造了洁净舒适的工作环境,大幅降低了用工流动率与企业工伤风险。
全密闭流程极大遏制了高昂原料的无形逸散与环境污染。粉尘回收过滤单元截留的超细微粉会通过脉冲反吹机制自动回落至称量系统重新利用,既保障了厂房内外部空气环境的环保排放,又避免了贵重营养添加剂的飞扬损耗。无死角的管道设计与便捷的在线吹扫功能,能够彻底杜绝多品种切换时的物料交叉污染,筑牢了动物源食品生产的安全底线。
四、智能数据管理与全流程数字化追溯
先进的密闭自动投料系统并非孤立的机械设备,而是现代饲料工厂制造执行系统(MES)与企业资源规划系统(ERP)不可或缺的硬件延伸。工业控制器通过以太网或工业现场总线,实时接收中控室下发的生产计划与数字配方,并根据排产顺序自动执行多仓、多料的联动投喂,实现了生产配料任务的“一键式”自动化指令流转。
系统内置了极其严密的主动防错与权限管理机制。在原辅料进入暂存仓的环节,操作人员必须通过防爆手持终端扫描物料外包装条码,只有当条码信息与系统预设的仓位标签、原料批号完全吻合时,气动检修门或进料阀门才会解锁开启,杜绝了错投料、混料等重大生产安全事故。配方中的各类敏感参数与权限层级严格受控,任何非法修改均被实时拦截并留存日志。
生产过程中的所有工艺数据,包括每一批次物料的实际称重值、投料耗时、环境温湿度、报警记录以及对应操作人员编号,均会被毫秒级记录并写入不可篡改的底层数据库。这不仅为客户产品提供了每一包饲料均可追溯至原料生产批号与投放秒级的“数字身份证”,也为工厂的工艺优化、物料精细化核算及设备预测性维护提供了坚实可靠的大数据支撑。
饲料添加剂密闭自动投料系统的深度应用,标志着饲料工业完成了从经验驱动型粗放混配向数据驱动型精益智造的关键跨越。该系统在实现配料精度跃升、筑牢车间本质安全与清洁环保防线的有效赋能工厂全链路数字化管理,为饲料生产企业在日益激烈的市场竞争中降本增效、重塑核心价值体系提供了不可替代的硬件基石。
上一篇:饲料原料称重系统厂家
下一篇:饲料添加剂自动投料系统


