

浏览:0更新时间:2026-10-04 14:24:28
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
在现代化食品加工产业链中,食品级供料系统生产厂家扮演着保障食品安全与提升工业化效率的双重核心角色。专业制造商立足于食品卫生法规标准,依托先进的材料成型技术与机械加工工艺,构建起涵盖粉体、颗粒及流体等多形态原料的无污染输送体系。通过融合自动化控制与高精度计量技术,厂家为下游食品生产企业量身打造高效、精准、稳定的连续作业方案,助推食品制造向智能化、绿色化方向稳步升级。
严苛的卫生设计与食品级合规工艺
食品级供料系统生产厂家将卫生安全作为设备研发与制造的第一生命线。在原料选择上,主体接触材质普遍采用符合国际食品接触标准的高品质304或316L不锈钢,密封件与软连接则选用具备FDA认证及无毒特性的食品级高分子材质,从源头杜绝重金属析出与塑化剂污染隐患。
结构设计方面,生产厂家极为重视内部流道的无死角处理。设备内部焊缝必须经过全自动化氩弧焊接与精密酸洗钝化,表面粗糙度通过高精度机械抛光与电解抛光达到极高标准,彻底消除毛刺与微孔隙,有效防止物料在输送腔体、管道弯头或暂存料仓内的残留与滋生变质。
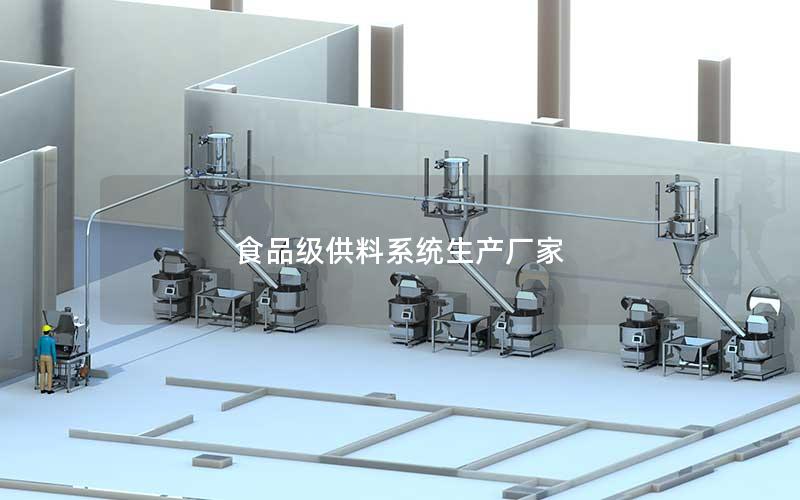
为了满足现代食品工厂严苛的杀菌消毒要求,厂家在系统架构中全面融入了CIP原位清洗与SIP在线灭菌模块。配合免工具快拆快装的模块化卡箍结构,不仅简化了工人的日常点检与清洗维护流程,更为企业缩短批次换线停机时间提供了切实的技术支撑。
精准计量配料与多元物料输送技术
针对食品加工中面粉、奶粉、糖类、食品添加剂等多种物料的不同物理特性,食品级供料系统生产厂家开发了涵盖正压密相、负压稀相气力输送以及管链、螺旋输送在内的多元化技术路线,确保输送过程中物料不破损、不吸潮、不分层,实现物料形态与输送动力的完美契合。
在计量与配料环节,厂家融合了先进的失重式喂料秤与微量增重配料系统。高精度的称重传感器配合智能防抖算法,能够将配料误差严格控制在极小区间内,即便是克重级别的微量香精、色素或营养强化剂,也能实现均匀、稳定、快速地连续投料。
面对易吸潮结块或具有强流动性差的复杂粉料,厂家在破桥、破拱技术上拥有深厚的工程积淀。通过配置食品级流化器、脉冲气震与特制防架桥搅拌机构,系统能够保持物料流动状态始终处于动态平稳,确保长距离、多点输送过程中管路畅通无阻。
智能物联集成与全流程数字化追溯
随着工业4.0的深入推进,具备前瞻视野的供料系统厂家积极拥抱智能制造。设备普遍搭载高性能PLC控制系统与工业触控屏,实现了由原料入库、储存、输送至混合投料的全工序自动化闭环运行,大幅减少了人工直接接触食品物料带来的二次污染风险。
生产厂家所构建的供料控制系统支持与食品企业的MES制造执行系统和ERP企业资源计划无缝互联。系统可对每一批次物料的配方参数、投料重量、输送时间及设备运行状态进行毫秒级的数据采集与自动归档,形成了完整可查的数字化质量追溯链条。
借助物联网模块与工业云平台技术,供料系统生产厂家还能够为客户提供远程设备健康诊断与预测性维护支持。通过对电机振动、管道压差、气源气压等关键指标的实时监控,厂家可提前预判磨损部件更换周期,帮助客户有效规避非计划停机带来的产能损失。
全生命周期工程服务与非标定制实力
食品工业生产工艺千差万别,厂家的核心竞争力很大程度体现在非标定制开发与工程交付能力上。从前期的物料物性化验分析、厂房空间3D建模、气动水力学仿真模拟,到量身定制工艺路线图,专业厂家能够深度贴合客户的实际工艺痛点提供一体化解决方案。
在工程实施阶段,厂家建立起严密的标准化制造与组装流程,严格执行工厂验收测试(FAT)与现场验收测试(SAT)规程。经验丰富的工程团队深入生产一线协助完成管道敷设、机械对接及电气调试,确保整套系统在复杂工况下快速达成设计产能与卫生指标。
交付完成后的技术支持与持续赋能构成了设备全生命周期服务的重要支撑。厂家通过提供针对性的操作培训、详尽的标准化维保手册以及充足的备品备件库,协助食品生产企业构筑起稳固可靠的原料供应保障体系,为企业的连续高效生产保驾护航。
食品级供料系统生产厂家不仅是高端工业机械的制造者,更是现代食品安全体系与高效流转工艺的构建者。在食品工业持续追求高品质、高自动化与安全合规的浪潮中,深耕卫生工艺、夯实输送精度、发力智能集成的专业制造商,正在持续为全球食品加工生态注入坚实的智造动能。
上一篇:食品级二氧化硅自动投料设备
下一篇:食品级淀粉反应釜自动投料系统


