

浏览:0更新时间:2026-10-04 11:03:54
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
颗粒配料计量称重系统作为现代工业连续化、规模化生产的核心装备,广泛应用于塑料改性、精细化工、食品加工、饲料生产及冶金耐火等众多领域。该系统集成了精密传感、自动控制、物料输送与数据管理等多项技术,通过高精度的失重式或增重式计量单元,实现多种颗粒物料的高效、精准配比。现代工业生产对其配料精度、运行稳定性以及自动化集成度提出了极高要求,该系统不仅直接决定了终端产品的质量一致性与批次稳定性,还对降低原材料消耗、提高生产效率和改善车间工作环境起着至关重要的作用。
核心工作原理与高精度计量模式
颗粒配料计量称重系统在运行机制上主要分为静态增重式计量和动态失重式计量两大模式。增重式计量通常应用于间歇式批次配料流程,称重料斗在接收到控制信号后,按预设配方依次将各原料仓中的颗粒物料吸纳进斗内,利用高精度称重传感器实时监测重量增长,达到目标设定值后即刻切断进料阀门并进行下一组分称量。
失重式计量则主要服务于连续式生产工况,通过实时检测整个称重料斗及给料机构的质量衰减速率,利用微处理器精确计算出单位时间内的实际排料流量。系统控制算法将实际流量与设定目标流量进行毫秒级比对,动态调节给料电机的转速,确保物料以恒定速率连续排出,极大地满足了连续挤出、连续混合等严苛工艺的要求。
无论是增重模式还是失重模式,系统在给料末段均普遍采用多段式给料策略。系统通过快加料、慢加料以及点动滴加相结合的三级控制逻辑,有效消除了物料空中飞溅以及传感器响应延迟造成的落差冲击误差,确保每批次物料的计量精度稳定控制在千分之二乃至更高水平。
机械结构设计与物料输送适配性
颗粒配料计量称重系统的机械结构设计需要充分考虑物料的流动性、粒径分布以及堆积密度等物理特性。储料仓通常配备具有特定锥角的防搭桥料斗,并在仓壁关键位置集成气动破拱、仓壁振动器或机械搅拌装置,彻底防止因颗粒架桥、结块导致的给料中断现象,确保供料的平稳连续。
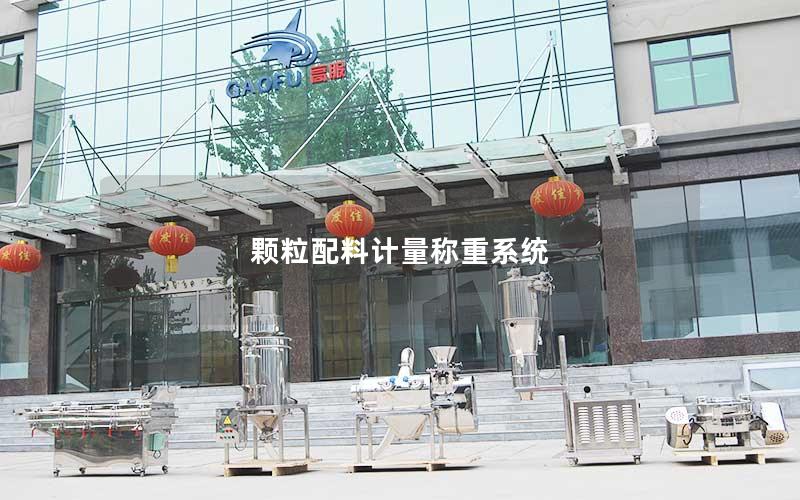
给料执行机构是决定计量精度的关键硬件,针对颗粒物料常选用单螺杆给料机、双螺杆给料机或电磁振动给料机。双螺杆喂料机具备自清洁功能与极佳的抗卡料特性,适用于粒径微小或易粘附的颗粒;而电磁振动给料机依靠微幅高频振动实现颗粒均匀输送,对物料颗粒完整度具有良好的保护作用,避免颗粒破碎产生粉尘。
称重斗与上下游设备连接处均采用无应力软连接密封过渡,避免管道热胀冷缩或设备机械振动传导至称重传感器。系统配备完善的负压除尘接口和全密闭结构设计,在保证排料流畅的同时避免粉尘外溢,有效防止多物料交叉污染并维护车间作业环境安全。
智能化控制系统与算法补偿机制
现代颗粒配料计量称重系统的大脑由PLC控制器、工业计算机及高分辨率称重仪表协同构建。系统通过高速工业现场总线与各传感器和执行器建立通讯,以极高的采样频率捕获重量数据,并结合数字滤波算法剔除生产现场因机械震动、气流扰动引入的噪声信号,保证真实称重信号的提取。
智能落差自适应修正技术是配料算法的核心亮点之一。控制系统通过对历史批次配料数据的自学习与统计分析,动态计算空中残余物料的落差量,并在后续配料中自动提前发出关阀指令,即使在物料批次密度发生微小波动或环境气压变化时,也能实现精度的自我补偿与校正。
软件平台配备功能完善的配方管理与溯源模块。操作人员可通过友好的人机交互界面实现配方的快速调用、修改和存储,系统支持权限分级管理、批次报表自动记录及实时报警监控,并无缝对接工厂MES、ERP管理系统,为企业实现数字化车间与智能化排产提供完整的数据支撑。
工业应用价值与运维升级优势
颗粒配料计量称重系统在现代制造业中的应用,显著提升了生产工艺的标准化水平。精确的配料计量杜绝了人工投料易出现的错配、多配或漏配风险,从根本上保证了混合物料各组分比例的均一稳定,使改性塑料的力学性能、食品配方风味以及橡胶硫化指标等产品核心质量属性得到可靠保障。
从生产成本控制角度来看,自动化配料大幅减少了昂贵辅料和主料的过度投入,降低了物料损耗与废品率。全自动密闭作业模式释放了大量繁重的人工搬运与称量工序,极大地减少了操作工人的职业暴露风险,使企业在节能降耗的同时达到绿色安全生产标准。
模块化结构为后期产线扩容和设备维护带来了极大的灵活性。系统各计量单元均支持独立拆卸、清洗与在线标定,结合远程物联网通信模块,技术工程师能够对设备运行状态进行远程诊断与预测性维护,降低非计划停机风险,助力工业生产迈向高效互联新阶段。
颗粒配料计量称重系统的技术演进
伴随智能制造与工业物联网技术的持续演进,颗粒配料计量称重系统正加速向更高精度、更强自适应能力和超高集成度方向发展。微机电系统(MEMS)传感器与人工智能视觉技术的融入,将进一步提升系统对异形颗粒及极微量添加剂的在线识别与配料精度。
多物料集群协同控制与自愈诊断算法的落地,使配料装备具备了在复杂工况下自我优化运行参数的能力。设备与上下游智能仓储、气力输送及智能包装系统的深度互通,推动整条生产链实现全闭环控制,持续赋能流程工业的高质量、低碳化与智能化升级。
上一篇:颗粒计量称重系统设备
下一篇:颜料生产反应釜自动加料方案


