

浏览:0更新时间:2026-09-30 17:11:10
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
某大型食品烘焙加工企业为解决传统面粉投料车间粉尘弥漫、物料损耗大及安全隐患突出的痛点,全面引入并实施了定制化面粉无尘供料系统。本次工程案例涵盖了从前期空间规划、气力输送与负压除尘设备精准配置,到严密的密封管路铺设与防爆电气智能集成的全生命周期建设。系统落成投运后,车间空气含尘浓度显著降至安全环保标准以下,不仅达成了全程物料零散溢与自动化精准配料,更大幅提升了车间生产效率并降低了爆燃风险,为现代化食品加工行业清洁生产树立了典型示范。
现场工况调研与定制化方案设计
项目初期,工程团队深入该食品加工车间展开全面的空间测量与工艺流程梳理。面对车间多楼层跨越结构以及既有生产线交织的复杂空间,设计人员精准标定了拆包站、中间储料仓及末端搅拌机等关键节点的位置与高差,确保管线走向避开主承重梁和核心动力线路。
针对面粉颗粒细度高、流动性易受环境湿度影响以及容易发生粉尘爆炸的物理特性,技术团队摒弃了传统的机械提升方案,量身定制了一套密相低速正压与局部负压相结合的气力无尘供料方案。该方案重点优化了固气比与输送流速,旨在防止物料堵塞并减少粉体破损率。
在设计图纸细化阶段,工程师利用三维建模软件对全套供料系统进行了空间干涉校验与气固两相流动力学模拟。不仅精确测算了弯头阻力与气源压降,还特别规划了符合人机工程学的手动投料辅助工位,为后续顺利进场施工奠定了严密的方案基础。
核心设备选型与无尘输送管网布局
核心硬件的选型直接决定了供料系统的运行效率与卫生等级。项目采用了符合食品级304不锈钢材质的无尘投料站,内置高效脉冲除尘滤芯和高频振动筛网,有效在拆包投料源头形成微负压区,阻断粉尘向外界车间空气逸散。
动力单元选用低噪音罗茨鼓风机配合高精度旋转供料阀,并加装冷冻式干燥机与多级油水分离器,确保输送气源的绝对干燥与洁净度。输送管网均选用内壁经过高精度镜面抛光处理的无缝不锈钢管道,大幅降低面粉贴壁残留与细菌滋生的几率。
输送管路布局秉持“大半径弯头、少死角转向”的原则,所有管卡与法兰连接处均采用食品级硅胶密封垫圈加固。在管路长距离水平段合理设置自动气动助吹阀,通过微脉冲气流持续扰动粉体,确保面粉在管道内部稳定悬浮滑行,杜绝管道沉积与憋压风险。
现场模块化施工与严密密封安装
为最大限度减少对企业现有生产进度的干扰,现场安装团队采取了分段预制与模块化拼装作业模式。在主车间外围完成除尘机组、气源站及电控柜的组装后,以成套模块形式快速吊装就位,有效压缩了核心生产区域的明火作业与扬尘工期。
在管道法兰与设备接口的对接过程中,安装技师严格执行高精度同心度校准,确保每条输送线水平与垂直偏差控制在毫米级公差内。所有快开抱箍与密封卡扣均经过专用的力矩扳手紧固,彻底杜绝了因物料交变压力引起的管路微小振动与接口松动漏粉。
无尘投料站的集尘罩风道与吸风风琴帘也同步进行了细致的密封调试。工人投料操作窗口加装了透明导流挡板与感应式启闭机构,确保投料门开启瞬间负压风速迅速达到设计值,严密锁死倾倒瞬间激起的瞬间高浓度粉尘云。
系统联调测试与粉尘防爆安全验证
硬件安装完成后,工程团队立即开展全流程的电气控制与负压联调测试。中央PLC控制系统与人机界面深度集成,实现了投料除尘、气力输送、料位监测及管道自动反吹吹扫的一键式全自动化联锁控制,杜绝了人工误操作带来的跑冒滴漏。
鉴于面粉粉尘的潜在易燃易爆危险,安全验证环节重点对防爆措施进行了严谨的实测验收。整套系统在关键料仓和除尘箱体上配置了无焰泄放装置与管道隔爆阀,全部电气元件与电机均严格符合国家粉尘防爆认证标准,并进行了完善的等电位静电接地电阻测量。
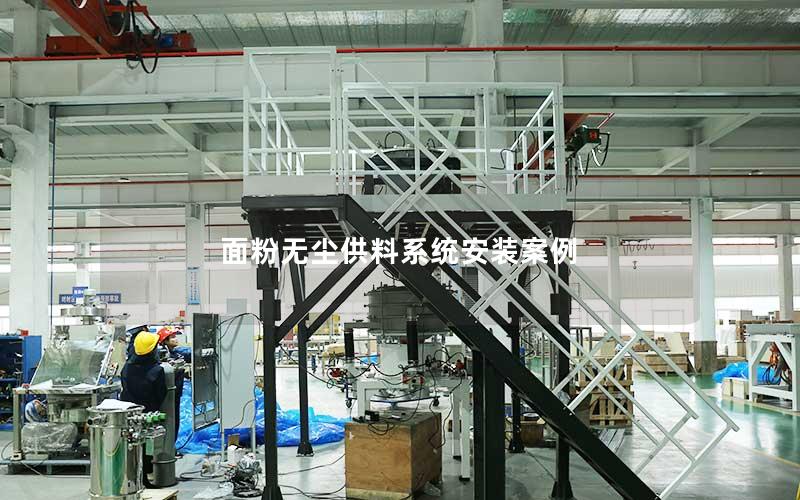
在满负荷带料试运行阶段,质检人员在车间多个投料与接料监控点使用高精度激光粉尘检测仪进行实时监测。检测数据显示,作业区域空气中颗粒物浓度稳定低于安全限值,管路各受力节点密封无渗漏,实现了真正意义上的全密闭清洁投料。
该面粉无尘供料系统安装工程的顺利落地,帮助食品加工企业实现了从粗放式人工倒包向密闭化、自动化、智慧化现代物料输送的跨越式转型。清洁的作业环境彻底消除了粉尘爆炸安全隐患与职业健康风险,大幅减少了原材料损耗并提升了配料精度,为食品及粉体工程行业的绿色安全改造提供了极具参考价值的标杆实践经验。
上一篇:面粉无尘供料系统多少钱一套
下一篇:面粉无尘供料系统工作原理


