

浏览:0更新时间:2026-09-30 17:38:08
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
现代生物化工、制药以及食品发酵工业的快速演进,对酶制剂这一高活性、高附加值物料的精确配比提出了极为严苛的标准。专业的酶原料称重设备厂家依托高灵敏度传感技术、全密闭无尘结构设计以及先进的数字化控制系统,为行业提供了从微量精细计量到大宗自动化配料的整体解决方案。这类制造企业不仅深耕称重精度的极限突破,更着力于解决酶粉尘防爆、防交叉污染及生物活性保护等行业痛点,通过全方位的非标定制与合规化工程服务,深度赋能现代生物制造产业的高质量与规模化发展。
高精度计量与微量配料核心技术研发
酶制剂通常具有极高的生物催化效能,生产配方中微小的质量偏差都可能直接影响最终产物的活性与批次稳定性。专业的酶原料称重设备厂家在核心称重单元上采用了高分辨率的电磁力平衡传感器或高精度数字称重模组,使系统在复杂工业环境下依然能够实现毫克级甚至更高精度的静态与动态称量,有效规避了传统称量方式中的人为误差与读数漂移问题。
为了应对生产现场电机震动、气流扰动等环境干扰,厂家在机械结构与算法层面上进行了深度优化。设备普遍配备了多级减震基座与空气动力学隔离罩,结合先进的数字滤波算法和智能称重补偿技术,能够快速捕捉真实重量信号,大幅缩短单次配料的稳定时间,满足高效连续生产节奏的需求。
针对不同物理形态的酶原料(如超细粉末、微丸颗粒或高粘度液体),厂家开发了多层级自适应给料机构。通过螺杆变频微量进料、振动给料器精准切断以及防滴漏气动阀门的协同控制,实现了“快加-慢加-微量点动补称”的精确控制逻辑,确保了超细微量酶原料投料时的高准确率与物料零残留。
密闭无尘与生物安全合规性设计
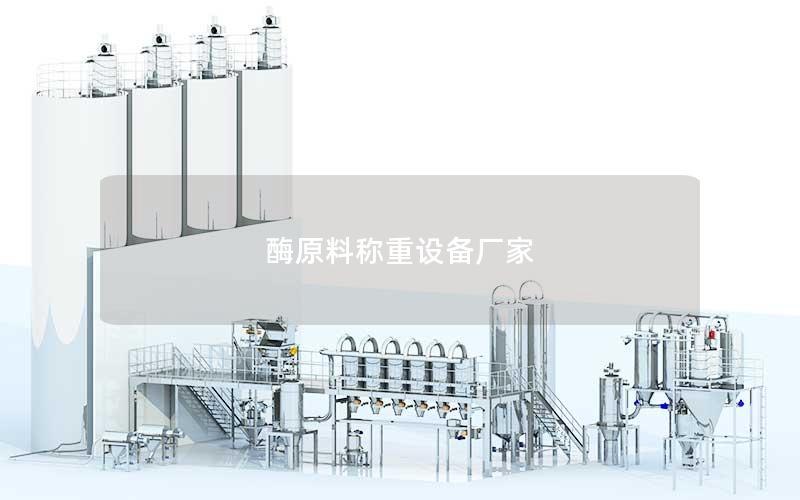
许多粉末状酶原料属于强致敏源,长时间暴露于车间空气中不仅会造成物料浪费与空气污染,还会对操作人员的职业健康带来严重威胁,同时细微粉尘在密闭空间内还存在潜在的粉尘爆炸风险。具备深厚行业积淀的称重设备厂家,从安全防护和职业卫生角度出发,开发出了全密闭负压称量系统与手套箱式高活性粉体称重隔离器,将称重操作全程置于受控的密闭环境中。
在材质与工艺处理方面,设备接触物料的部件均严格采用符合卫生标准的316L高品质不锈钢材质,表面经过电解抛光或镜面抛光处理,粗糙度Ra值严格控制在0.4微米以下,杜绝了死角积料和微生物滋生。配合原位清洗(CIP)与原位灭菌(SIP)功能,能够快速完成批次间的清洁验证,有效防止不同批次或不同品种酶原料之间的交叉污染。
面对医药级和高端食品级的生产要求,专业制造企业严格参照cGMP、FDA以及ATEX/NEPSI防爆标准进行整机架构设计。设备在电路密封、静电消除、气动密封联锁以及粉尘捕集净化等方面均建立了完善的合规保障体系,协助生物发酵与制药企业顺利通过各类严苛的行业认证。
高度自动化与数字化智能系统集成
智能制造的推进推动了称重配料系统向全面数字化转型。酶原料称重设备厂家通过集成高性能PLC与工业触控屏,实现了配方管理、自动校准、一键去皮、自动扣秤以及故障自诊断的全流程自动化操作,大幅降低了对人工操作经验的依赖,显著提升了生产线的一致性与作业效率。
在数据完整性与追溯性方面,系统严格遵循电子记录与电子签名法规要求(如21 CFR Part 11)。设备在运行过程中能够自动记录称量时间、操作人员权限、物料批号、设定值、实际值以及报警事件,所有数据均加密存储并生成防篡改的生产报表,确保生产全流程具有清晰、可查验的数据链条。
制造厂家进一步强化了称重系统与工厂上层管理软件的互联互通能力。通过标准工业以太网通信接口(如OPC UA、Modbus-TCP、Profinet等),称重设备可无缝对接企业现有的MES(制造执行系统)、ERP(企业资源计划)以及SCADA中控系统,并可与AGV移动搬运机器人协同联动,构建出智能化、黑灯化的现代生物原料配料中心。
非标定制能力与全生命周期服务体系
酶原料应用场景覆盖了洗涤剂配方、饲料添加剂、烘焙改良剂、生物医药等众多领域,各行业生产工艺、车间布局与产能要求千差万别。优秀的称重设备厂家拥有强大的非标工程设计能力,能够根据客户的厂房空间限制、物料流动特性及防爆等级要求,量身打造单机称量台、多组分配料站或大型集中式自动配料系统。
为了保障项目的顺利交付与稳定运行,厂家建立了从前期物料特性测试、3D空间模拟排布,到中期设备加工装配,再到后期现场安装调试的闭环服务流程。在医药及生物技术项目中,厂家能够提供包含DQ(设计确认)、IQ(安装确认)、OQ(运行确认)、PQ(性能确认)在内的完整验证支持文件,减轻客户的合规验证压力。
在设备交付后的全生命周期内,专业的制造企业提供快速响应的技术支持、定期巡检与预防性维护服务。通过搭载物联网远程运维模块,技术专家能够远程监控设备运行状态、提供参数调优及故障排查指导,并为用户提供持续的系统软硬件升级方案,确保生产线长久保持高精度的运行状态。
酶原料称重设备厂家凭借在超精密机械设计、工业自动化控制与生物安全防护领域的深厚积累,成功架起了生物活性物质与规模化工业生产之间的精准桥梁。随着生物工程产业向精细化、智能化和合规化方向深度演变,专注于核心称重技术革新与系统解决方案集成的制造企业,将在提升生产效率、保障产品质量以及促进行业绿色安全生产中持续发挥关键支撑作用。
上一篇:酶制剂配方粉自动配料系统
下一篇:酶粉自动计量系统


