

浏览:0更新时间:2026-09-30 17:38:23
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
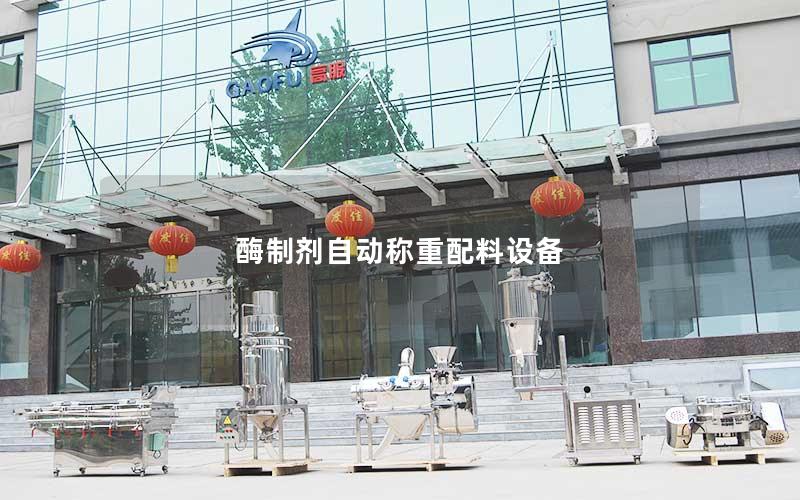
酶制剂作为高效的生物催化剂,在食品、饲料、纺织及医药等领域发挥着关键作用。由于其活性高、微量添加且对环境敏感,传统人工配料难以满足现代化严苛的生产要求。酶制剂自动称重配料设备集高精度称重传感、智能给料控制、全封闭防尘洁净设计及信息化追溯系统于一体,实现了原料自动输送与精确配比。该装备大幅提升了配料精度与批次稳定性,彻底消除了粉尘危害与交叉污染风险,成为推动现代生物制造迈向数字化、清洁化转型的核心装备。
一、高精度计量与精细化给料技术
高精度的称量系统是酶制剂自动配料设备的核心保障。系统配备了高灵敏度的称重传感器,结合先进的动态数字滤波算法,能够实时剔除机械震动与环境气流带来的干扰,即便在克级乃至毫克级的微量添加工况下,依然能保持出色的重复性与精准度。
在物料输送环节,设备普遍采用多级变频控制给料机构。根据配方设定的目标重量,控制系统自动执行“快加、慢加、滴加”三段式给料策略。在大剂量阶段实现快速送料以保证生产节拍,在接近目标阈值时自动切换至点动慢速微调,有效抑制冲料现象。
针对酶制剂粉体易吸潮、结块或易架桥的物理特性,设备内部集成有智能落差自适应修正技术。该技术可依据环境温湿度与物料流动性变化动态补偿空中飞料误差,确保每一个批次的实际投料量高度契合设计配方。
二、全密封防尘与洁净环保设计
酶制剂粉尘极易引起操作人员的呼吸道过敏反应,严格的密闭防护是设备设计的重要前提。设备全流程采用密闭式管道与负压抽风除尘布局,将投料、称量、混合及卸料各工序锁闭在洁净空间内,从根源上杜绝了粉尘外溢造成的车间环境污染与职业健康危害。
所有与酶制剂物料接触的部件均采用食品级或制药级304/316L不锈钢制造,内壁经过高精度镜面抛光处理,焊缝光滑平整,不存在任何积料死角,极大降低了物料挂壁与酶活性受损的概率。
为满足多品种共线生产对快速切换的要求,设备还集成了模块化快拆结构与CIP在位清洗接口。在更换不同配方批次时,系统能够迅速完成清洗、消毒与干燥工序,严防不同酶制剂品种之间的交叉污染。
三、智能控制与数字化追溯管理
自动化控制中枢是整套称重配料系统高效运转的大脑。系统依托工业级可编程逻辑控制器(PLC)配合直观的人机交互界面,操作人员只需在触摸屏上一键调用生产配方,设备即可自动完成多仓联动配料与定时定量投放。
设备内部建立了严密的防错防呆机制。系统支持条形码与二维码扫描验证,只有当操作员扫描确认的原料批次与工单指令完全匹配时,对应的料仓阀门才会开启,彻底杜绝了人工配料中常见的投错料、漏投料等严重失误。
该设备具备完善的工业互联通信接口,可与上层MES、ERP系统实现无缝数据对接。系统实时记录每次称重的实际值、误差值、操作人员及时间戳等关键参数,生成防篡改的电子批记录,为质量追溯提供了完整可靠的数据支撑。
四、生产效率提升与工艺优化赋能
相较于传统繁琐的人工称量模式,全自动称重配料流水线展现出了极高的连续作业能力。设备可实现多路料仓并行称量与集中输送,将单批次配料周期大幅压缩,显著释放了整体生产线的产能潜力。
设备高度的称量一致性消除了人为因素带来的品质波动,使下游发酵或复配工序的生化反应更加可控,有效降低了昂贵酶原料的无端损耗,从工艺源头提升了终端产品的合格率与市场竞争力。
系统采用灵活的积木式模块化架构,企业可根据自身实际产能规模、原料种类数量及车间空间限制,自由增减称重模块与料斗单元,展现出极强的工况适配性与后期扩容升级能力。
酶制剂自动称重配料设备凭借卓越的微量高精控制、严密的生物洁净防护以及深度集成的数字化管理中枢,重构了现代生物制剂加工的配料生产范式。伴随着工业自动化与物联网技术的持续迭代,该装备正在向自适应感知与更高维度的无人化方向发展,在保障人员健康、稳定产品品质、提升生产效率以及推动绿色智造转型中发挥着无可替代的技术价值。
上一篇:酵素粉自动计量称重系统
下一篇:酶制剂配方粉自动配料系统


