

浏览:0更新时间:2026-10-02 08:19:15
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
在现代化工业生产中,高精度、高效率的配料计量称重系统是保障产品品质、提升生产自动化水平的核心装备。本系统案例依托先进的传感器技术、PLC分布式控制架构以及智能配方管理软件,构建了一套集物料输送、精准计量、动态配料与数据追溯于一体的自动化解决方案。通过对多路粉料与液体物料的实时动态称量和落差补偿算法优化,彻底解决了传统人工配料精度低、粉尘污染大、配方保密性差等瓶颈问题,为工业连续化生产提供了高可靠性的技术示范。
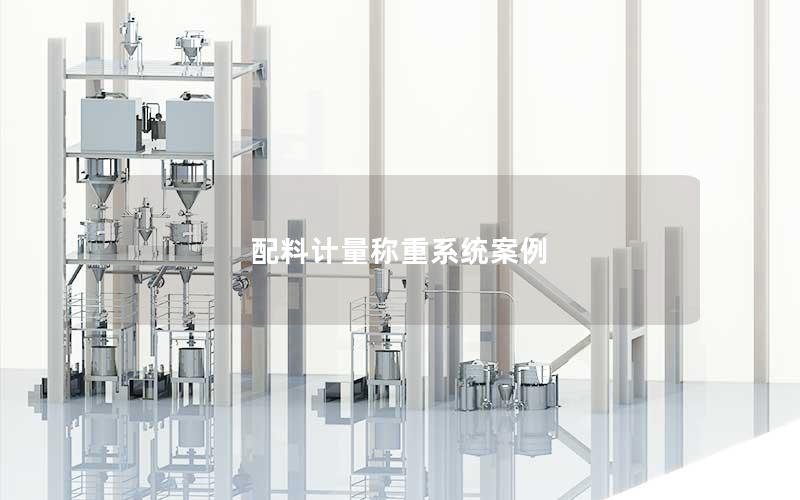
案例背景与系统架构设计
某大型精细化工制造企业在传统生产过程中长期面临原料种类繁杂、人工配比误差波动大以及车间粉尘弥漫等现实困境。为提高产线自动化水平与配方保密能力,企业引入了全自动多物料配料计量称重系统,以满足年产数万吨高分子复合材料的高频次、多配方柔性生产需求。
在硬件拓扑方面,该系统采用了模块化分层设计。底层由高精度高防护等级的剪切梁式称重传感器、变频螺旋给料机、气动蝶阀和耐磨不锈钢计量斗组成;中间层配备了工业级可编程逻辑控制器与高速数据采集模块,确保重量信号在强电磁干扰环境下依然能够实现毫秒级快速响应。
在上位机与软件层面上,系统无缝集成了人机交互界面和制造执行系统。操作人员通过图形化界面即可完成生产任务下发、实时动态重量曲线监控、料位预警以及设备状态自检,构建起从底层机械执行到顶层数据管理的一体化架构。
核心工艺流程与动态配料控制
配料流程从物料存储料仓的自动流化破拱开始,原料经由气动破拱装置与除湿过滤系统进入待料区。当系统接收到工单指令后,主控单元自动校验料仓余量与目标计量斗状态,随后开启对应仓底的变频给料装置,正式进入自动化配料循环。
为兼顾配料速度与计量精度,系统采用了典型的三段式给料控制策略。在加料初期,给料机以最大频率全速运行实施快速加料;当计量值达到目标值的85%时,系统自动切换至中速平稳过渡;接近目标值98%时则进入点动慢速加料阶段,极大地削弱了物料惯性冲击对传感器读数的影响。
在物料脱离给料口落入计量斗的过程中,系统内置的自适应落差补偿算法发挥了关键作用。算法结合历史批次数据与当前环境温湿度、物料流动性变化,动态修正空中悬浮量预估值,配合自动去皮与零点智能跟踪技术,确保最终静态称量绝对误差控制在极窄公差带内。
关键技术创新与系统优势
在传感器应用与机械抗干扰设计上,项目团队针对车间机械振动研发了多维机械滤波减震底座,并配合数字低通滤波算法,有效滤除了给料泵运转和厂房共振引起的噪声干扰。高防护等级的不锈钢称重传感器具备优异的抗偏载与过载保护性能,大幅提升了极端工况下的测量稳定性。
在配方管理与防错追溯方面,系统建立了严格的权限控制与条码校验机制。每种原料投入前必须通过手持终端扫描批次条码,系统核对无误后方可开启加料通道;每批次配料的实时重量数据、加料时长、操作员工工号均实时上传至中央数据库,实现产品质量全生命周期的可追溯。
系统在环境保护与职业健康方面亦实现了全面升级。计量斗与输送管线均采用全密闭法兰连接并配置负压脉冲除尘接口,在原料投递和出料称重过程中彻底杜绝了粉尘外溢风险,不仅显著改善了车间作业环境,更符合国家安全防爆与清洁生产的严格标准。
实际应用成效与经济效益评估
项目上线投运后,企业的物料计量精度实现了质的飞跃。主料静态配料精度由过去的±0.8%大幅提升至±0.1%以内,微量添加剂的计量精度稳定在±0.05%级别。产品批次间的一致性得到本质改善,因人为配比失误导致的不良品率和废料率下降了92%以上。
在人工成本与作业效率维度,整条配料生产线实现了无人化值守运行。原本需要多名熟练工人轮班操作的繁重配料岗位,缩减为仅需1名巡检人员监管系统运转,单批次配料周期缩短了近40%,显著提升了下游混合与反应工序的设备稼动率。
通过精准控制昂贵添加剂的投放量,企业每年节约原材料成本数百万元。密闭化输送与高效除尘还减少了原料损耗并延长了车间关键机械部件的使用寿命,系统整体投资回报周期不足14个月,为企业创造了显著的直接经济收益与绿色制造效益。
配料计量称重系统的技术价值与深远影响
自动化配料计量称重系统的成功落地,为流程工业向智能化、精细化转型升级树立了典范。该系统将高灵敏度传感硬件、先进控制算法与数字化管理系统深度融合,有效攻克了复杂物料精准计量的行业共性难题,实现了质量、效率、安全与环保的多维度协同提升。
伴随物联网、边缘计算与工业人工智能技术的持续演进,新一代配料计量称重系统正朝着具备自学习、自适应配料参数寻优及预测性维护能力的方向迈进。智能化称重计量装备的广泛普及,必将持续赋能现代制造业构建更高水平的敏捷化生产体系与数字化智慧工厂。
上一篇:配料计量称重系统方案
下一篇:配料计量称重系统设备


