

浏览:0更新时间:2026-10-02 10:51:24
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
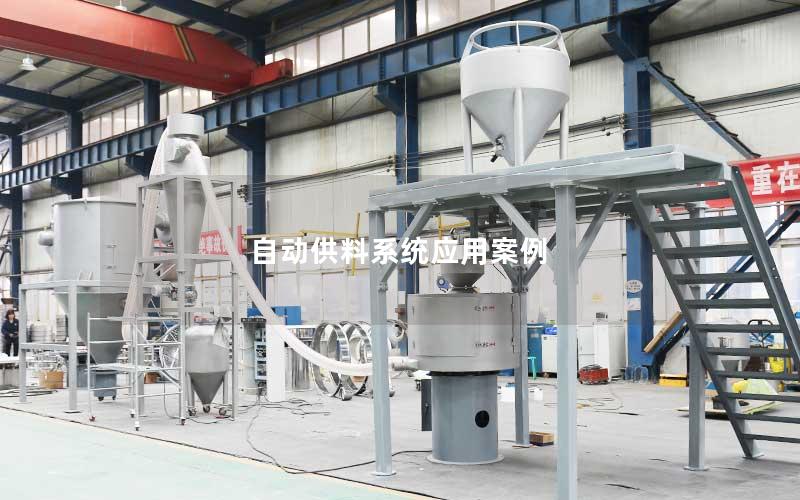
自动供料系统作为现代工业智能制造的重要基础设施,广泛应用于塑料成型、精细化工、食品制药及新能源等领域。该系统通过集成集中存储、除湿干燥、高精度计量配比以及气力输送等模块,彻底改变了传统人工搬运与投料的低效模式。本文结合多个行业头部企业的实际应用案例,从大型塑料注塑车间改造、精细化工防爆密闭投料、医药级高洁净度物料输送以及数字化工厂车间互联四个维度展开深度剖析,展现自动供料系统在降本增效、节能减排、品质管控与智慧运营方面的显著价值。
大型注塑车间集中供料系统的效能升级案例
在某知名汽车零部件制造基地的注塑车间内,过去长期采用单机单料斗的传统人工加料模式。由于该车间拥有60余台大型注塑机,每天需消耗数十吨工程塑料颗粒,人工频繁投料不仅导致现场粉尘弥漫、物料撒漏严重,还经常发生因人工加错原料或色母配比失误而造成的整批产品报废事故,企业生产运营成本居高不下。
为解决上述痛点,该企业引入了一整套集中自动化供料系统。项目在室外设立了大型原料储罐,通过罗茨真空泵提供输送动力,结合中央脉冲除尘系统和微电脑集中控制台,实现了从室外原料仓储、集中除湿干燥、色母精密计量混合到各机台管道化自动分配的全流程闭环作业,全线配备了截料阀与管道清洗功能,确保换料时无残留。
该系统的平稳运行为车间带来了立竿见影的改善。注塑车间现场操作人员缩减了75%,原料损耗率从原先的2.8%骤降至0.2%以下,彻底杜绝了混料与缺料停机问题。车间噪音大幅降低,空气粉尘颗粒度达到优良标准,不仅通过了国际汽车供应链严苛的环境审核,年节约电能与人力综合成本达数百万元。
精细化工行业密闭防爆供料系统的安全实践
精细化工生产过程中涉及大量易燃、易爆、有毒或具强吸湿性的粉体物料,传统敞开式倒包投料极易引发粉尘爆炸、溶剂挥发及操作人员职业病健康危害。某特种树脂生产企业在新建反应釜投料工段时,面临物料超细、流动性差且极具挥发危险性的多重严峻挑战。
针对这一特殊工况,工程团队为该企业量身定制了全密闭负压气力供料系统。整套系统采用高等级防爆设计与氮气闭环保护循环技术,粉料经由吨包无尘卸料站进入系统后,在密闭管道内由微正压氮气推动前行,搭配失重式高精度称重给料机,实时对进入反应釜的物料进行动态计量与流速调控。
系统投入使用后,整个投料车间实现了有害气体与粉尘的零外泄,反应釜加料精度严格稳定在千分之二以内,大幅提升了化学聚合反应的均一性与成品合格率。全密闭自动化运行完全隔绝了人身与危险物料的直接接触,帮助企业顺利通过高标准的国家安全生产与职业健康体系评审。
医药及食品行业高洁净度供料工程应用
食品与制药行业对卫生等级和交叉污染控制有着极为苛刻的标准。某大型婴幼儿配方奶粉生产企业在扩产改造中,需要将多种维生素、微量矿物质等微量元素以及基粉精准输送至混合包装线,系统必须满足严格的GMP卫生规范及无死角清洁要求。
项目设计采用了全不锈钢SUS316L镜面抛光管道与卫生级快拆卡箍连接,并配置了在线CIP(在位清洗)与SIP(在位灭菌)模块。在物料输送环节,选用低速密相气力输送技术,有效防止奶粉颗粒在高速摩擦中发生破碎和脂肪析出分层,末端加装高精度磁选除铁器与绝对过滤除菌装置。
该卫生级供料方案彻底消除了死角积料和微生物滋生的潜在隐患,批次切换时的管路自动清洗干燥时间缩短了60%,原料追溯数据完整接入企业MES系统。企业不仅在批次一致性上达到行业领先水平,更顺利通过了海外严苛的食品安全认证,树立了洁净供料的新标杆。
数字化智能工厂中的供料系统与数据互联
伴随工业互联网技术的演进,自动供料系统已不仅是单纯的物料搬运工具,更是数字化工厂数据流转的核心一环。某智能家电制造龙头在其未来工厂建设中,将供料系统的数字化集成作为打通生产全流程信息孤岛的关键突破口。
该工厂将中央供料系统深度集成至SCADA系统与ERP/MES平台。系统通过在料仓、干燥机、称重单元布设海量物联网传感器,实时采集物料消耗速度、干燥露点温度、真空负压数值等关键运行参数。当任一机台计划切换生产工单时,上位机系统自动下发配方,供料管网根据指令自动切换分配阀并完成自检清洗。
借助这套数字孪生智能供料平台,工厂实现了物料全生命周期的可测、可视与可控。设备维护模式由事后维修转变为基于运行数据的预测性保养,供料异常预警响应时间缩短至秒级,工厂整体设备综合效率(OEE)提升了12%,展现出自动化供料与工业物联网融合的强大潜能。
自动供料系统的成熟应用正在重塑现代制造企业的底层生产逻辑。从解决车间粉尘与人工负荷的基础自动化改造,到满足苛刻防爆与洁净要求的专业化定制,再到深度融合工业大数据的智能化中枢,该系统展现出强大的跨行业适应能力与生产力赋能价值。随着制造企业对生产精细化、绿色化和少人化要求的不断提高,自动供料技术将持续向更高精度、更低能耗与更深层次的数字互联方向演进,成为推动制造业高质量发展不可或缺的硬件基石。
上一篇:自动供料系统应用
下一篇:自动供料系统技术优势


