

浏览:0更新时间:2026-10-02 11:03:12
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
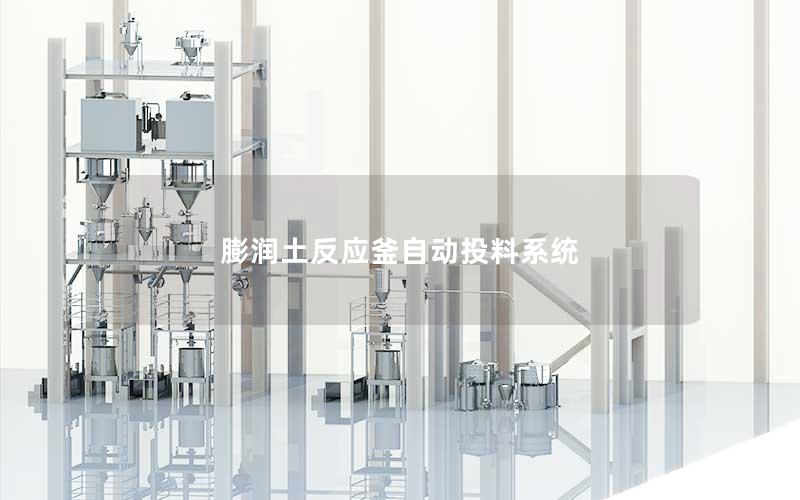
膨润土反应釜自动投料系统是现代精细化工、冶金球团及环保材料生产中的关键智能化装备。该系统深度融合了密闭输送、高精度失重式计量、智能PLC集中控制与微负压防尘技术,针对膨润土易吸潮、易扬尘、流动性受限等物化特性进行了专项工艺优化。通过将散装或吨袋膨润土实现全程自动化解包、无尘输送、定量配比及平稳入釜,彻底解决了传统人工投料粉尘污染严重、计量误差大及反应釜热气反窜结块等行业痛点,显著提升了化学反应的均一性与生产安全性,是推动企业实现绿色低碳与数字化车间升级的核心技术支撑。
系统核心架构与工作原理
膨润土反应釜自动投料系统主要由拆包卸料单元、气力或机械密闭输送单元、高精度计量给料单元以及反应釜智能对接阀组构成。原料首先通过吨袋无尘开袋站或散装料仓进入系统,在仓壁振动器与破拱助流装置的协同作用下,打破膨润土颗粒间的架桥现象,确保粉料能够均匀下落进入输送管线。
在输送环节,系统普遍采用微负压真空输送或密相气力输送方式。利用真空泵或罗茨风机产生的压差,将膨润土粉末沿全密封管道抽吸至反应釜上方的缓冲料仓中。整个输送路径保持严格的气密性,杜绝了粉体与车间外部环境的接触,避免了二次污染与物料损耗。
物料到达反应釜顶部后,通过配置的高性能隔离阻断阀组有序入釜。系统针对反应釜内部的高温、高湿及有机溶剂蒸汽环境,设置了气动双蝶阀与惰性气体吹扫阻隔装置,在投料瞬间开启并在投料完毕后迅速复位,有效防止反应釜内的湿热蒸汽倒灌进入输送管路造成粉料粘结堵塞。
精准计量与智能控制系统
精准计量是保障反应釜内化学反应充分与产品质量稳定的核心。系统采用高精度失重式计量称重模块或连续动态称重传感器,结合先进的数字滤波算法,能够实时监测投料仓内的重量变化,抵消输送过程中的机械振动干扰,实现毫秒级的快速响应与高精度控制。
在给料执行机构上,系统多配备变频调速的双螺杆喂料机或旋转阀。通过PLC控制器对喂料转速实施动态PID调节,在投料初期采用大流量快速加料以缩短工艺周期,在接近设定目标值时自动切换至慢速微调补料模式,使单批次配料精度严格控制在千分之二以内。
控制系统集成PLC与工业触摸屏或上位机SCADA系统,支持多组配方预设与一键调用功能。系统具备完善的数据采集与追溯机制,能够实时记录批次投料量、投料速率、投料时间及设备运行状态,并无缝对接工厂的MES或ERP系统,实现生产过程的数字化闭环管理与故障自诊断报警。
密闭防尘与环保安全设计
膨润土粉尘粒径极小且比表面积大,飘浮在空气中不仅危害作业人员职业健康,还存在粉尘爆炸的潜在安全风险。自动投料系统在投料口、拆包口等粉尘易逸散节点均配置了高效脉冲反吹除尘装置,在系统开启时形成局部负压区,牢牢锁住漂浮微尘。
过滤系统选用覆膜聚酯或PTFE高效滤芯,除尘效率可达99.9%以上,捕集后的膨润土粉尘在压缩空气脉冲反吹的作用下自动落回料仓,实现原材料的循环利用,既降低了物料浪费,又达到了国家超低排放环保标准。
针对特定化工反应环境,系统全面推行防爆与静电消除设计。全套管路与机械部件均实施可靠的等电位接地,电气元件与传感器均达到Ex dⅡBT4或更高防爆等级,并配置氧含量在线监测与氮气惰化保护联锁装置,全方位杜绝安全隐患,保障生产工况的本质安全。
工艺优化与综合经济效益
应用自动化投料装备对膨润土生产工艺进行了全流程重塑。均匀可控的投料速率彻底改变了传统人工单次大量倾倒导致的局部反应过热、剧烈沸腾或物料抱团结块现象,使膨润土在反应釜液体介质中分散更加迅速均匀,反应转化率与产品品质一致性获得质的飞跃。
在劳动组织与运营成本方面,全封闭自动化操作彻底取缔了繁重且环境恶劣的人工作业,大幅减少了车间操作工配置,规避了工伤事故与职业病风险。高度自动化的连续作业使反应釜单釜反应周期显著缩短,成倍提升了装置的年综合产能。
该设备在长期运行中表现出极低的维护成本和极高的可靠性。模块化与标准化的机械构件便于日常巡检与备件更换,耐磨防腐材料的选用进一步延长了管道及阀门的使用寿命,为精细化工及新材料制造企业构筑起强有力的生产竞争优势。
膨润土反应釜自动投料系统凭借严密的封闭输送架构、精准的失重计量机制以及智能化的控制方案,成功突破了传统粉体投料在环保、安全及工艺控制上的多重壁垒。该装备不仅稳定提升了产品质量与生产线运转效率,改善了车间作业环境,更是流程工业实现自动化转型、精细化作业与智能化工厂建设中不可或缺的关键装备支撑。
上一篇:膨松剂自动配料系统价格
下一篇:膳食代餐粉自动配料设备


