

浏览:0更新时间:2026-10-02 11:56:41
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
碳酸镍反应釜自动投料系统是现代湿法冶金及新能源材料制备过程中的关键装备,其核心在于实现镍盐溶液、沉淀剂及辅料的高精度、连续化与密闭式输送配比。该系统集成了精密称重计量、密闭无尘输送、动态反应控制及智能化PLC/DCS控制逻辑,有效解决了传统人工投料粉尘外溢、计量误差大、反应剧烈失控等生产瓶颈。通过全过程的数字化管理与多重安全联锁设计,该系统显著提高了碱式碳酸镍的结晶质量与批次稳定性,大幅降低了劳动强度与环保职业健康风险,为精细化工及电池级化学品的绿色高效生产奠定了坚实基础。
系统核心架构与工作原理
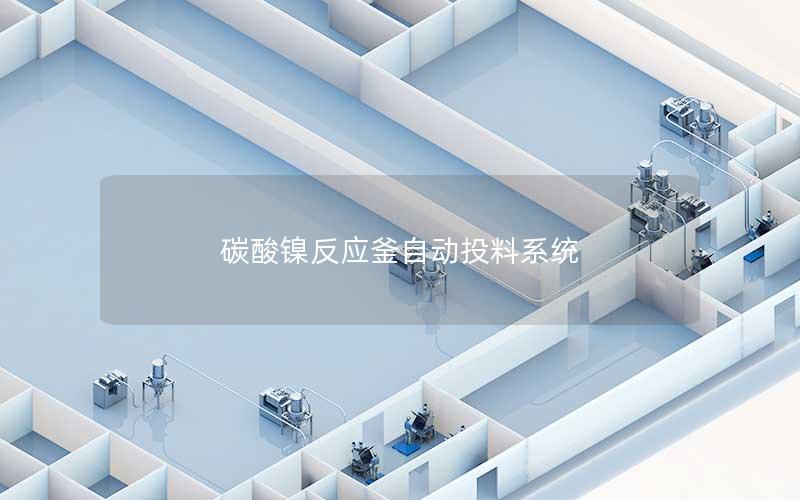
碳酸镍反应釜自动投料系统主要由原料储存仓、精密失重秤计量单元、气力输送或液体输送管道、反应釜进料分配器以及自动化集成控制柜构成。在系统运行前,固态沉淀剂(如碳酸钠、碳酸氢铵)或液态镍盐溶液(如硫酸镍溶液)分别储存在特定的料仓与储罐中。自动化系统根据工艺预设配方,通过底层传感网络实时采集储料单元的液位、料位、温度及压力等基础状态参数。
在实际投料阶段,系统采用微机控制的伺服电机驱动进料机构,依据反应釜内实时化学反应速率进行梯度进料。固体物料通常经由密闭破拱装置进入无尘计量螺旋,随后通过真空吸料或氮气正压密闭管路输送至反应釜上方。液体物料则通过变频磁力泵搭配高精度电磁流量计,实现毫升级的动态连续补加,确保反应体系内的pH值与固液摩尔比维持在微观稳定状态。
整个投料流程与反应釜的搅拌转速、夹套温度以及尾气系统深度联动,形成闭环控制链条。主控PLC根据釜内pH计与在线浓度分析仪的反馈信号,毫秒级调整投料阀门开度与流速。这种基于反应动力学模型的动态投料逻辑,消除了传统批量一次性投料导致的局部浓度过高问题,使得碳酸镍的均相成核与晶体生长过程更加可控。
关键技术特征与精度控制
高精度计量技术是确保碳酸镍化学计量比一致性的核心。系统采用高灵敏度称重传感器与失重式计量秤结合方案,对粉体沉淀剂的投喂精度可控制在千分之二以内。对于腐蚀性较强的镍盐母液,系统则配置耐酸碱的质量流量计与高频响应气动调节阀,借助PID自适应算法克服管道压力波动,实现全量程范围内的稳流输送与精准定量。
防架桥与防堵塞技术保障了固体物料输送的连续性与平稳性。针对碳酸钠或碳酸氢铵等原料易吸潮结块的特性,储料仓底部配备了气动破拱、流化床助流板及变频振动电机,配合非对称锥形料斗设计,有效打破物料内聚力。输送管道内壁经过纳米级抛光或特氟龙防粘涂层处理,配合定时脉冲反吹机制,彻底杜绝了管路残留与交叉污染风险。
耐腐蚀与特殊材质选型提升了系统在严苛工况下的使用寿命。鉴于镍盐及沉淀反应体系兼具弱酸性、弱碱性与盐雾腐蚀的特性,系统与物料接触的管道、阀门、泵体及分配器均选用钛材(Gr.2)、哈氏合金(C-276)或316L衬四氟乙烯等高等级防腐材料。这些材质具备极高的耐磨损与抗电化学腐蚀性能,有效避免了金属杂质离子的溶出,确保了最终碳酸镍产品的高纯度。
安全环保与智能化监控
全密闭负压输送体系构筑了坚固的环保屏障。系统在固体投料口与反应釜进料法兰处设置了微负压收集装置及高效布袋除尘器,使投料过程中产生的微细粉尘在封闭回路内被捕集并回流利用,粉尘逸散浓度远低于国家职业卫生标准。这不仅改善了车间操作环境,避免了操作人员直接接触重金属镍粉尘,还最大限度减少了原料的无谓损耗。
多重联锁保护机制为反应安全提供了全方位保障。系统设置了超温、超压、溢流、异常断流及搅拌停机等多种异常状态的紧急联锁预案。一旦监测到反应釜内部压力异常上升或夹套降温失效,投料系统将在0.5秒内自动切断主进料阀门并开启氮气置换吹扫程序,同时启动辅助泄压系统,从根源上遏制了反应失控和冲料事故的发生。
数字化监控与远程运维平台实现了生产全过程的可视化管理。中控室上位机通过SCADA系统以组态画面动态呈现投料管线的压力梯度、物料瞬时流量及累计配比数据,并依托历史数据库生成批次物料平衡报表。系统还引入了设备状态预测性维护算法,通过对输送泵振动频谱、阀门动作响应时间的长期趋势分析,能够提前预警机械磨损与密封失效隐患。
工业应用价值与经济效益
生产工艺与产品质量得到了根本性跃升。自动投料系统通过维持反应体系内离子浓度积与过饱和度的恒定,有效抑制了碳酸镍微粒的次生晶核爆发,促使晶体沿优势晶面均匀长大,使产出的碳酸镍颗粒具备更高的球形度、均一的粒径分布(D50)以及理想的松装密度。这对于下游制备高容量电池三元前驱体及高端催化剂提供了优质可靠的原料保障。
生产运营成本与资源利用率实现了双向优化。自动投料系统的无人化与少人化作业模式,使单条产线的现场巡检与加料人员缩减60%以上,大幅降低了企业的人力资源成本与安全培训开销。由于计量误差被压缩至极低区间,沉淀剂与镍盐的反应转化率显著提升,母液中残镍含量明显降低,有效减轻了后续污水处理系统的负荷。
系统展现了良好的工艺拓展性与数字化集成潜力。该自动投料模块可无缝接入企业级MES与ERP系统,实现生产订单下发、配方自动调用、物料自动扣库与质量溯源的全流程数字化闭环。无论是批次间隙式反应还是连续化多级溢流反应工艺,系统均可通过参数重构灵活适配,为化工企业向灯塔工厂和智能制造转型升级提供了强大的底层硬件支撑。
碳酸镍反应釜自动投料系统的应用深度改变了传统精细镍化工的生产形态。该系统将严谨的流体力学控制、高精度的传感计量与现代工业安全环保理念融为一体,攻克了物料连续投递、精准配比及防腐防爆等多重技术难点。伴随新能源产业与高纯材料领域对碳酸镍物化指标要求的日益严苛,这种高度自动化、智能化、清洁化的投料技术方案,在推动化工行业实现绿色低碳转型、提升核心产业链竞争力方面展现出广阔的推广价值与发展前景。
上一篇:碳酸镁反应釜自动投料系统
下一篇:粉体结块反应釜自动投料方案


