

浏览:0更新时间:2026-10-02 11:58:05
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
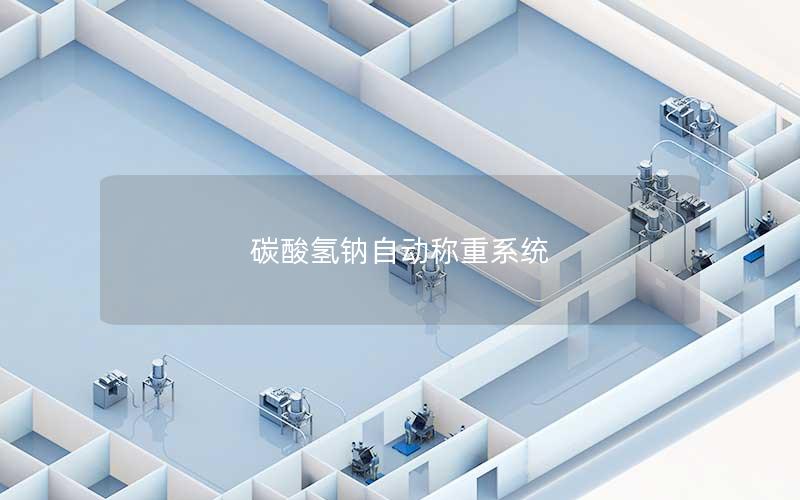
碳酸氢钠自动称重系统是现代工业物料配比与精细化生产中的关键设备。该系统集成了自动化给料、高精度传感器检测、智能算法控制以及密闭输送等多项先进技术,专门针对碳酸氢钠易吸潮、易结块及粉体流动性差异大等物理特性而设计。系统广泛应用于干法脱硫环保工程、食品加工、制药以及精细化工等领域,能够实现连续、精准、无尘的自动化配料作业。通过与上位机管理系统的无缝对接,不仅显著提升了配料精度与生产效率,还有效改善了车间作业环境,降低了人工干预带来的配比误差,为实现工业生产的智能化、标准化与绿色化提供了坚实的技术支撑。
系统工作原理与核心构成
碳酸氢钠自动称重系统主要由储料仓组、破拱给料装置、高精度称重料斗、称重传感器模块、气动/电动卸料阀以及电气控制核心单元构成。储料仓负责大容量物料的暂存,其下部配置的变频调速给料机根据系统预设指令,将物料稳定输送至称量单元。整个系统在密闭状态下运行,避免了粉尘飞扬和物料受潮。
在称重计量阶段,高精度称重传感器实时采集料斗内的重量变化信号,并将其转化为标准电信号传输至工业PLC控制器。系统通常采用失重称(减量法)或增量称量法进行动态监测。传感器具备高分辨率、高抗干扰能力和优异的温度漂移补偿特性,确保在恶劣的工业环境下依然能维持稳定的信号输出与高灵敏度响应。
控制系统是整个装备的中枢神经,由可编程逻辑控制器(PLC)与人机界面(HMI)组成。操作人员只需在触摸屏上输入目标配方、批次重量或瞬时给料流量,系统即可自动完成加料、快慢速配比、落差自动修正以及排料等全套工序。智能闭环反馈机制实时比对设定值与实际称重值,实现毫秒级的精准控制。
高精度称重与防结块输送技术
碳酸氢钠粉末具有微细且易吸湿的特性,在料仓中极易发生板结、搭桥或鼠洞现象,进而影响连续给料的均匀度。为了解决这一行业痛点,自动称重系统在料斗锥体部分集成了机械破拱搅拌器、气化板或高频气动振动器。这些装置在下料过程中按需介入,破坏粉体内部的黏结力,确保碳酸氢钠粉末始终保持良好的流动状态。
在配料控制算法上,系统采用了先进的多段式变速给料控制策略。在称量初期,系统启动高速喂料以迅速接近目标值;当重量达到预设阈值(如90%)时,系统自动切换至中速乃至点动慢速精细喂料;接近目标终点时,系统结合物料在空中下落的飞料重量,启动自动落差补偿算法,确保每一次截料的净重都能精准落在公差允许范围内。
针对环境温湿度对物料特性的影响,系统在管路和称重仓体上通常设有防潮密封与微负压除尘接口。密闭的输送管道有效隔绝了外部湿气,抑制了粉料在输送途中的二次吸湿结块,不仅保障了称量精度的重现性,同时也杜绝了超细粉末外溢对车间空气质量的破坏。
工业应用场景与定制化方案
在工业烟气干法脱硫(SDS工艺)领域,碳酸氢钠作为高效吸附剂,其喷入量的准确性直接决定了脱硫效率与运行成本。自动称重系统通过与烟气在线监测数据(CEMS)进行联动,实时根据烟气中二氧化硫的浓度波动动态调整碳酸氢钠的给料量,既保证了烟气达标排放,又最大限度地避免了脱硫剂的过量浪费。
在食品与医药制造行业,碳酸氢钠常作为膨松剂或制药辅料,对批次配料的洁净度和一致性有着极为苛刻的标准。针对此类场景,自动称重系统采用304或316L符合GMP规范的卫生级不锈钢材质制造,内部表面经过精细镜面抛光,无死角设计易于清洗消毒,完全杜绝了物料残留交叉污染的风险。
依据不同企业的实际厂房布局与产能需求,系统能够提供模块化与定制化的工程方案。无论是单机离散式小剂量配料,还是多物料集成的集中式大型连续配料系统,均可灵活配置管路走向、料仓容积以及计量量程,完美契合不同生产线的工艺节拍与安装空间要求。
智能化管理与运维优势
现代化碳酸氢钠自动称重系统深度融入了数字化与物联网技术,可无缝对接企业级的MES系统或DCS集控中心。系统具备强大的配方管理与批次追溯功能,每一批次物料的称重时间、实际重量、误差值及操作人员工号均会自动生成不可篡改的历史报表,为质量溯源提供了完整的数据链支撑。
在设备自诊断与预测性维护方面,系统内置了多种安全保护与预警机制。当称重传感器出现零点漂移、料仓料位异常、输送管路堵塞或变频电机过载时,控制系统会立即发出声光报警并在屏幕上弹出故障原因及排查指引,大幅缩短了设备停机检修时间,提升了整线的稼动率。
自动化作业完全取代了传统的人工搬运、拆包与手动称量模式,不仅将操作人员从繁重且粉尘弥漫的恶劣劳动环境中解脱出来,避免了职业健康隐患,还从根本上杜绝了人为误操作导致的批次报废损失,为企业长期稳定运行创造了显著的经济效益与管理价值。
碳酸氢钠自动称重系统凭借其高精度的计量性能、稳定的防结块输送结构以及高度集成的智能控制体系,成功解决了粉体物料在配料环节中的各项技术瓶颈。该系统在提升产品质量一致性、降低原料消耗、强化环保安全合规等方面发挥着不可替代的作用,已经成为推动化工、环保、食品及制药等行业迈向自动化与数字化生产的核心装备。
上一篇:碳酸氢钠反应釜自动投料系统
下一篇:碳酸钙反应釜自动投料系统


