

浏览:0更新时间:2026-10-02 11:54:31
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
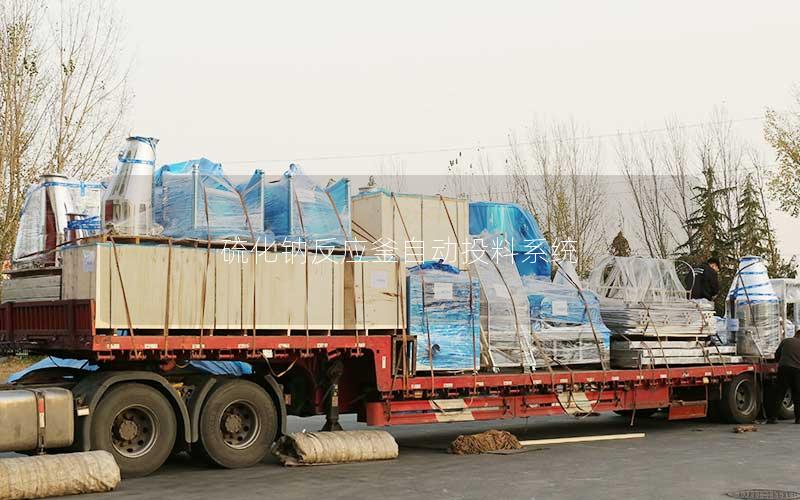
硫化钠反应釜自动投料系统是现代精细化工与冶金行业实现安全、高效、精准生产的关键装备。针对硫化钠易潮解、强腐蚀、遇酸易释放有毒有害硫化氢气体等特殊物化性质,该系统集成了物料密闭开袋、定量称重计量、正负压气力输送、反应釜智能联控以及尾气净化收集等多项先进技术。通过构建从原料储存到反应合成的全密闭自动化作业链条,系统不仅彻底杜绝了粉尘飞扬与有毒气体外溢风险,显著降低了现场作业人员的安全隐患,更凭借高精度的配方计量与动态工艺联动,提升了反应转化率和批次产品质量稳定性,为化工企业推进数字化转型、绿色环保生产及本质安全管理奠定了坚实的技术基础。
系统核心架构与专用设备选型设计
硫化钠反应釜自动投料系统的物理构架需严格契合高腐蚀性固态物料的输送需求。系统前端通常配备防尘无尘投料站或吨包自动开袋机,结合破碎打散装置,确保块状或易结块的硫化钠原料能够顺利进入输送管路。在接触物料的核心部件选材上,广泛采用316L不锈钢、哈氏合金或内衬氟塑料防腐材料,以抵御强碱性物质对机械结构的长期化学侵蚀。
在核心计量环节,系统通常采用高精度的失重式喂料秤或增重式计量料斗,配合抗偏载的数字式防爆称重传感器。针对硫化钠容易吸潮挂壁的特性,计量料斗内部经过特殊抛光处理,并加装超声波防搭桥装置或气动破拱气锤,保证下料顺畅均匀,避免因物料滞留造成的计量偏差,确保投料精度控制在行业领先范围内。
物料输送与隔离阀门同样是设备选型的重点。系统根据输送距离与工况要求,配置密相气力输送或密闭无尘管链输送机。在反应釜接口处,设计有多级防回气、防回潮的特殊气动切断阀与防爆隔离阀,能够有效隔绝反应釜内的高温、高湿蒸汽及挥发性气体倒灌,保护前段投料管路不结露、不堵塞。
智能化控制逻辑与工艺参数动态协同
自动投料系统的电气控制核心基于PLC或分布式控制系统(DCS)构建,配备工业级人机交互界面。操作人员可通过系统预设多种工艺配方,实现投料批次、投料速度、投料总量的一键式下发。系统具备自动去皮、动态零点校准及落差自动补偿算法,能够实时根据物料流速自动调节变频给料机构的转速,实现快加、慢加、精加的三段式精确控制。
硫化钠在溶解与反应过程中往往伴随剧烈的放热反应,这对投料节奏提出了极高的温控要求。控制系统通过现场总线与反应釜的温度传感器、压力变送器及搅拌器电流信号实时联动。当反应釜内温度或压力上升速度超过预警阈值时,投料程序会自动降速或暂停,待反应平稳且热量被换热系统移走后自动恢复加料,杜绝了冲料和局部过热风险。
控制系统还构建了完善的闭环数据追溯网络。每一次投料的时间、设定值、实际值、温压变化曲线等关键工艺参数均被毫秒级记录并上传至企业MES系统。操作人员可随时调取历史批次报表,通过数据挖掘分析反应效率,实现生产过程的精细化质量追溯与工艺参数的持续优化。
全密闭本质安全与环保防护体系
传统的硫化钠人工投料作业极易引发粉尘扩散,且在空气潮湿环境下存在析出硫化氢剧毒气体的重大危险。自动投料系统采用全流程负压密闭运行方案,物料从开包、计量到注入反应釜的整个路径均处于严密隔离状态,从源头上切断了有害物料与操作人员的直接接触通道,实现作业环境的粉尘零泄漏。
为了进一步消除潜在的化学反应风险,系统配备了氮气置换与惰性气体保护机制。在投料启动前,密闭料仓及输送管道会进行多轮氮气吹扫,将系统内部氧气含量降低至安全阈值以下,不仅有效防止了硫化钠被空气中的氧气氧化变质,还彻底消除了可燃性粉尘引发爆燃的安全隐患。
针对投料过程中产生的微量含硫尾气与置换气体,系统专门设计了多级集成式除尘脱硫吸收装置。通过脉冲式烧结板除尘器拦截细微粉尘,尾气随后被导入碱液喷淋塔进行中和反应,确保外排气体完全符合国家严格的环保排放标准,实现了经济生产与环境保护的协调统一。
生产效能提升与工业升级综合价值
自动化投料系统的引入显著提升了化工生产装置的连续作业能力。传统人工投料不仅劳动强度极大、作业节拍缓慢,还容易受到人为疏忽导致的称量失误或节奏不当等问题干扰。自动化系统支持全天候高负荷稳定运转,将单釜投料时间大幅压缩,成倍缩短了反应周期的辅助工时,为整套生产线产能释放提供了保障。
高精度的连续投料显著提高了化工产品的均一性与收率。由于硫化钠投入速度与反应釜内的搅拌传质、传热速率实现了精确匹配,反应副产物生成量大幅降低,有效减少了高价值原料的损耗,提高了主产物的纯度与结晶品质,从而直接为企业降低了综合生产成本,增强了产品的市场竞争力。
该系统的应用推动了传统危险化学品作业岗位的“机械化换人、自动化减机”,将一线工人从高温、异味、高粉尘的恶劣现场环境中解放至中央控制室。这种生产模式不仅迎合了现代化工行业本质安全的发展趋势,更为化工企业打造数字化智能车间、顺利通过安全环保合规审查提供了坚实的技术支撑。
硫化钠反应釜自动投料系统深度融合了流体力学、精准称量、智能物联与过程控制技术,重构了高危化工物料投加的作业模式。随着工业物联网与人工智能算法的持续演进,投料系统正朝着具有自学习、自诊断功能的自适应投料方向发展,在保障人员生命健康、提升资源利用效率以及赋能化工行业绿色高质量发展中展现出广阔的应用前景。
上一篇:硝酸镁反应釜自动投料系统
下一篇:硫磺粉反应釜自动投料系统


