

浏览:0更新时间:2026-09-22
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
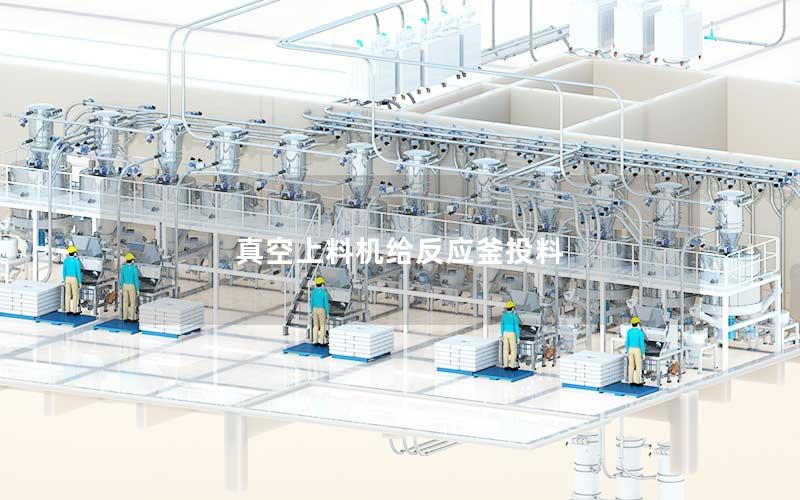
在现代精细化工、制药以及新材料生产过程中,反应釜投料是一道极为核心的工艺环节。采用真空上料机对反应釜进行密闭投料,利用负压气流将粉粒体物料精准、连续且无尘地输送至反应体系内部,彻底改变了传统人工拆包投料带来的粉尘飞扬与安全隐患。该技术深度整合了密闭输送、氮气保护、防爆防静电及自动化称重控制,不仅显著改善了车间作业环境,更能有效隔绝易燃易爆气体泄漏,大幅提升产品反应品质与自动化生产效率。
一、真空上料机对接反应釜的工作原理与工艺流程
真空上料机利用真空发生器或真空泵在受料仓及输送管道内建立负压环境。当系统启动时,负压吸力将处于料斗、料仓或解包站中的物料通过特制耐磨管道快速抽吸进入过渡料仓,物料在重力和旋风分离作用下沉降,气体则穿过过滤滤芯被排出系统外部。
在吸料阶段完成后,设备控制系统切换执行动作,真空源瞬间切断,反吹气包释放高压脉冲气体对过滤组件进行自清洗,同时底部放料阀门迅速开启。物料在重力配合下直接落入反应釜进料口,完成一个完整的间歇式吸排料工作循环。
针对反应釜处于常压、微正压或充氮保护的特殊工况,真空上料机通常配备专用的双蝶阀隔断系统或气动插板阀。系统在进料口处构建可靠的气固隔离缓冲区,既保障了粉体顺畅下落,又避免了釜内反应溶剂蒸汽向上反窜进入真空管路。
二、密闭投料在安全环保与防爆控制中的关键作用
化学合成与制药反应釜常伴随甲醇、乙醇、甲苯等易燃易爆有机溶媒的挥发蒸发。真空投料系统构建了全封闭的物料流动通道,将物料从源头仓储无缝转移至反应釜内,彻底消除粉尘四溢造成的职业健康危害与现场扬尘污染。
为了满足严苛的防爆要求,整套输送管线与接触物料的金属部件均进行了静电跨接导通,有效消除气流输送过程中摩擦产生的静电积聚。针对极端危险工况,系统可通入高纯度氮气作为气源与保护气,在整条进料链条中维持惰性环境,消除爆燃风险。
系统还配置了精准的气体压力平衡与阻火抑爆阀门组件,在进料瞬间能够动态调节阀门开度与气流压差,防止釜内带有挥发性气体的热蒸汽扩散到车间空气中,为高危化学反应提供了坚固的安全屏障。
三、自动化精准投料与生产效率的全面提升
现代真空投料系统与DCS中控系统及称重传感器无缝集成,可实现配方设定下的定量、定速自动投料。高精度的失重式或增重式计量单元能够将投料误差控制在极小范围内,有效保障批量反应的工艺配比精度。
自动化投料彻底摆脱了人工搬运、高空倾倒与手动开盖的繁重劳作,大幅削减了现场操作人员数量,规避了高强度作业带来的误操作风险。连续稳定的给料频率使得反应釜能够维持平稳的热平衡与物料混合状态。
物料以均匀流速进入反应液中,避免了一次性大量粉体倾倒入釜造成的抱团结块、局部过热或剧烈放热反应,不仅缩短了溶解与反应周期,更显著提升了反应转化率和成品批次一致性。
四、系统选型设计与日常运维的关键要点
针对不同物料的物理化学特性,真空上料机的选型必须充分考量粒径分布、流动性、吸湿性及腐蚀性等因素。对于易吸潮结块的物料,输送气源需配备高效冷干除湿装置;对于强腐蚀介质,则需选用哈氏合金、钛材或内衬四氟的特殊管道阀门。
管路布局应遵循短路径、少弯头的大曲率设计原则,减少管壁磨损与物料滞留风险。对于有多批次清场或无菌要求的医药级应用,系统常配备在位清洗(CIP)与在位灭菌(SIP)功能,实现免拆卸快速清洁。
在日常运维中,定期检查密封圈老化状况、监测过滤滤芯的透气压降以及校验真空泵运行电流至关重要。建立标准化的气密性检测与脉冲反吹检修规程,是确保设备长期无故障运行并维持反应釜稳定受料的核心保障。
真空上料技术在反应釜投料中的应用价值
真空上料机应用于反应釜投料工艺,重构了现代工业流体与粉体交叉反应的加料逻辑。其密闭输送特性将传统高风险的敞口投料转变为受控的智能化管路投递,在本质安全、环境保护与职业健康防护上展现出无可比拟的技术优势。
伴随着工业智能制造与绿色化工的不断深化,具备高气密性、惰性化保护与数字化称重控制的真空投料系统,正成为提升反应釜生产效能、保障高品质化学合成不可或缺的现代化核心装备。
上一篇:真空上料机反应釜加料方案
下一篇:我是有底线的


