

浏览:0更新时间:2026-09-22
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
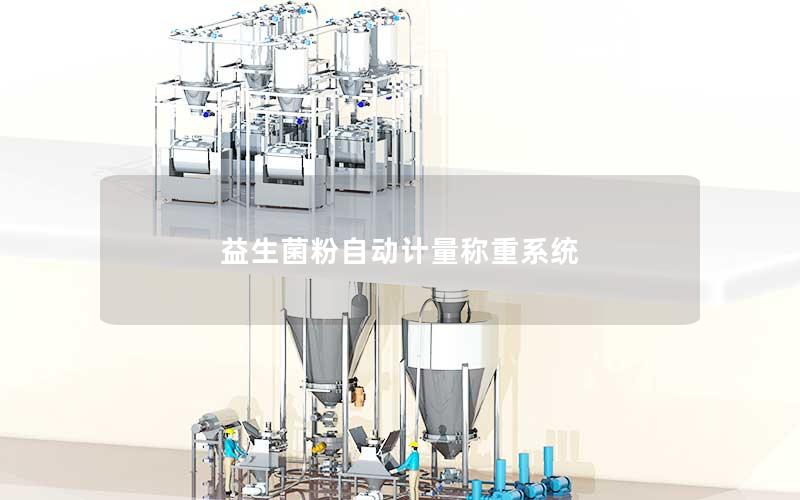
益生菌粉自动计量称重系统是现代生物医药、保健品及功能性食品制造领域的核心装备,专为解决微细粉末流动性差、易吸湿结块及活菌活性易受损等计量难题而设计。该系统集成了高灵敏度称重传感器、多级变频给料机构、密闭抗湿环境控制以及工业级数字化控制单元,能够实现微克至毫克级的高精度动态称重,并在全密闭、防污染的标准环境下完成高速配料与分装。整套装备的投运不仅大幅降低了贵重活性益生菌原料的损耗,更有效杜绝了传统人工称量导致的二次污染与交叉感染风险,为益生菌制剂规模化、规范化生产提供了稳定可靠的技术底座与品质保障。
高精度称重感知与自适应动态控制技术
高精度称重模块是整个益生菌粉计量系统的神经中枢。系统通常采用基于电磁力平衡原理或高精度数字式应变片的高灵敏度称重传感器,其分辨率可达到毫克甚至更高量级。为了克服生产车间机械震动、气流扰动等环境因素对称量精度的干扰,系统内置了专用数字滤波与动态抗干扰算法,能够实时剔除异常高频振动信号,确保物料落入称量斗瞬间获得真实稳定的重量数据。
多级协同变频给料系统为精确称量提供了动力学支撑。针对益生菌粉颗粒细微、流动性差异大的物料特征,系统一般配置粗给料、细给料及微调进料三段式执行机构。在称量初期,粗给料通道全开以实现物料快速充填;接近目标配方预设值时,系统无缝切换至微量振动或微型螺旋精密补料状态。配合智能落差自学习补偿技术,系统能动态计算并抵消空中悬浮粉末的惯性落差,使单批次计量误差被严格控制在极小公差范围之内。
自动零点校正与闭环增益调节机制进一步巩固了长期运行的稳定性。称重控制单元在每次循环排料结束后,均会自动启动去皮及零点漂移校正,有效消除了斗壁极微量粘粉引起的基准漂移。通过与后端检重单元的数据闭环联动,计量系统能够依据连续批次重量趋势自动微调给料参数,始终维持称量精度的高度一致性与高重复性。
契合益生菌特性的卫生结构与环境防护设计
益生菌活菌制剂对温度、湿度及外来微生物极其敏感,这就要求机械接触部件具备极高的卫生等级。系统所有与益生菌粉接触的料斗、螺杆、阀门等部件,均严格采用316L医药级不锈钢制造,表面经过精细的电解镜面抛光处理,粗糙度达到超平滑标准。全封闭无死角的设计彻底消除了粉料滞留与结块积垢的可能,从根本上阻断了菌群在设备内部滋生或交叉污染的渠道。
气密封防潮系统与惰性气体保护功能是守护活菌活性的关键屏障。考虑到冻干益生菌粉极具吸湿性、吸潮后极易丧失活性的特点,称重计量仓常配备密闭隔绝罩,并可接入除湿气流或充入高纯度氮气形成微正压保护环境。这种设计隔绝了车间环境湿气与氧气对原料的侵蚀,最大限度维持了益生菌在分装称量过程中的休眠活性与存活率。
快拆式结构与在线清洗维护便利性同样是该系统的重要优势。为满足多菌种、多配方频繁转产的工艺要求,计量机构设计有模块化卡扣式快拆装置,无需复杂工具即可在短时间内完成拆装。部件支持高压灭菌(CIP/COP)规范,方便工作人员进行无菌清洗与紫外消毒,大幅度缩短转产清洗工时,保障了不同菌株产品生产的高效切换。
高度自动化的产线集成与智能协同能力
益生菌粉自动计量称重系统具备出色的纵向与横向自动化集成能力。系统基于高性能可编程逻辑控制器(PLC)构建主控核心,向上承接原料混合、真空上料等前道工序,向下直接联动条包机、铝塑泡罩机或灌装线等后道包装设备。通过高速工业总线,系统实现从物料输送、计量、充填到下料的全流程时序精确协同,杜绝了断料或堵料停机等异常工况。
智能剔废与安全分流机构为产线的高速连续运转构筑了防护网。在连续称重节奏下,后端集成的高速动态检重秤能以毫秒级速度复核成品包重量。一旦检测到因偶发气压波动或机械微颤引起的超差产品,高速气吹式或推杆式分流剔除机构便会精确将其剔除至废品收集箱,同时发出声光预警,确保流向下一道包装工序的产品合格率达到百分之百。
友好的人机交互界面(HMI)与多配方管理逻辑赋予系统极大的柔性化生产空间。操作人员在触摸屏上即可一键调取不同规格、不同密度益生菌粉的预设工艺参数,包括给料速度、提前量、目标充填量等。系统具备智能自整定功能,切换品类后能在前数个循环内迅速完成工艺参数的动态收敛,显著提升了设备应对小批量、多批次定制化生产的适应性。
数字化质量追溯与合规化数据管理
严苛的制药与食品安全法规对生产全过程的数据完整性提出了极高要求。现代益生菌粉称重系统内置符合GMP以及FDA 21 CFR Part 11规范的电子记录与审计追踪模块。系统完整记录了设备运行期间的所有用户登录、参数修改、警报触发以及每一批次的净重、毛重和偏差分布,生成不可篡改的历史日志,确保每一个出厂批次均有据可查。
工业物联网(IIoT)接口实现了称重系统与工厂管理中枢的无缝对接。通过标准的以太网通讯协议,系统能够将实时生产速度、物料消耗量、设备综合效率(OEE)及称量合格率等核心指标,即时上传至MES(制造执行系统)和ERP系统。管理人员无需亲临车间即可在中央监控室内可视化掌控称量工序的整体产能与物料流转状态。
健康诊断与预测性维护算法延伸了设备的数字化价值。系统能够自主监测伺服电机的温升、进料气压波动及称重传感器的微弱零漂趋势,并在关键部件接近疲劳磨损极限前主动触发预警提示。这种前瞻性的维护机制避免了突发性停机造成的批次物料报废,有效保证了整条洁净车间生产线的平稳与高效运营。
益生菌粉自动计量称重系统将精密机械制造、超微量传感感知、无菌环境工程与先进的工业数字通信深度融为一体。它不仅攻克了微细高活性粉末在规模化生产中不易精准计量的技术瓶颈,更以微克级的稳定精度、严密的卫生防护和透明的质量追溯链条,为益生菌高端制剂的工业化生产筑牢了品质防线,推动着现代健康产业与精密装备制造向着智能化、标准化的高质量发展阶段持续迈进。
上一篇:益生菌复合粉自动称重系统
下一篇:盐产品称重设备厂家


