

浏览:0更新时间:2026-09-22
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
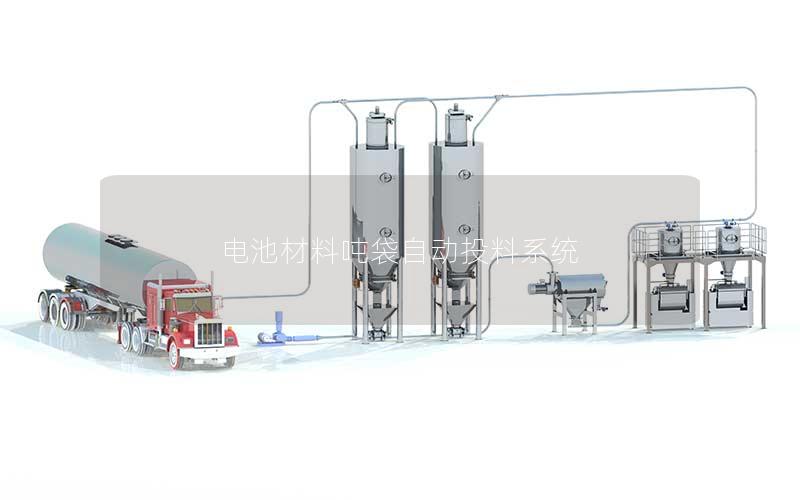
随着新能源锂电产业的爆发式增长,电池正负极原材料的高效、精准与清洁处理成为制造端升级的关键环节。电池材料吨袋自动投料系统集成了密闭解包、除尘防爆、高精计量、防金属污染控制以及数字化智能物料输送等多项先进技术,专门针对易扬尘、易吸潮、对金属异物极度敏感的锂电粉体物料而设计。系统不仅从根本上杜绝了粉尘外溢与物料交叉污染,保护了操作人员健康,更通过全自动控制实现了物料投递的高精度与高节拍,成为现代锂电智能车间实现降本增效、提升电池一致性与安全性的核心基础设施。
系统核心结构与无尘拆包工艺
电池材料吨袋自动投料系统在机械结构设计上充分兼顾了重载承托与精细作业。成套设备通常由吨袋起吊机构、全密闭卸料箱体、拍打助流装置、自动割刀或人工解口舱以及高效滤筒除尘单元组成。通过行车或自带电动葫芦,装载有正负极材料或其前驱体的吨袋被平稳吊装至投料站上方,由气动压盘机构实现袋口与下料管道的柔性密封锁紧,确保物料在落入料仓的整个物理通道中与外部车间环境实现彻底物理隔离。
在实际解包过程中,无尘化控制是该系统的核心工艺诉求。当吨袋被定位夹紧后,内置的负压除尘风机立即启动,在解包仓内形成稳定的微负压流场,即使操作人员打开手套箱进行解绳作业,或是内置自动割刀割开袋底时,扬起的微细粉尘也会在风压作用下被瞬间吸入除尘系统并沉降回收。这一设计从根本上遏制了贵重粉体物料的飘散损失,同时避免了车间可燃性或导电粉尘浓度的积聚,为工厂安全合规运行提供了坚实保障。
针对正负极材料如磷酸铁锂、三元前驱体及石墨等易结块、流动性差异大的物理特性,系统在卸料漏斗处配备了多维气动拍打系统与振动破拱机构。通过交替拍打吨袋底部与四周,有效破坏物料架桥现象,配合漏斗内壁的高镜面抛光与流化助流垫,促使物料均匀、连续且顺畅地向下输送,杜绝了下料死角与物料滞留,保障了投料作业的连贯性与高效化。
高精度计量与智能化输送控制
在投料系统的下游衔接端,高精度计量是保障电池浆料配比一致性的核心指标。吨袋自动投料系统通常与失重式喂料机或增重式受料罐无缝集成,采用高灵敏度防爆称重传感器配合数字化动态滤波算法。系统能够实时采集下料重量变化,通过变频螺杆或电磁振动给料机精确调节出料速度,实现从大流量快速粗加料到微量精准补料的无级平滑切换,将物料批次称量误差严格控制在极小范围内。
计量完成后的物料输送环节深度融入了自动化调度逻辑。系统可根据车间布局与工艺需求,灵活匹配超浓相气力输送系统或大倾角真空吸料装置。输送管道全程处于闭环监测状态,压力、流速及料位传感器将实时信号传输至PLC主控系统,根据管路阻力自动调整输送气压与气量,既防止了高密度粉体造成的管道堵塞,又最大程度减少了物料颗粒在高速撞击下的二次破碎与晶体结构损伤。
智能化控制系统内嵌了标准配方管理与自适应校准算法。操作人员通过人机交互界面选定生产工单后,投料系统将自动调取对应的配方参数、投料速度与批次总量,并根据环境温湿度及物料堆积密度的微小波动自动微调控制参数。全流程无需人工干预调整,极大地降低了人为误操作风险,确保了不同生产批次之间电芯材料混合比例的高度一致与可复现。
严苛防污染与材料纯度保障机制
锂离子电池对金属异物(特别是铁、铜、锌等游离金属)具有极高的敏感性,微量的金属杂质极易导致电芯自放电甚至引发内部短路与热失控。吨袋自动投料系统在材质选型与接触面处理上执行严苛的标准,所有与物料直接接触的零部件均选用高等级不锈钢材质,并经过精密机械打磨与电解抛光处理,关键磨损区域更喷涂有耐磨、无金属析出的碳化钨或特氟龙高分子涂层,彻底阻断了机械摩擦产生的金属颗粒污染。
为了进一步提升物料纯净度,系统在卸料主通道下方串联了高强磁力除铁装置与旋转精密筛分系统。多层交错分布的稀土强磁棒能够对下落的粉体物料进行全覆盖式磁场吸附,在线捕捉微米级的弱磁性及铁磁性杂质;紧凑型超声波振动筛可快速剔除原料吨袋包装碎片、结块颗粒等异物杂质,确保进入后续搅拌或合浆工序的粉体纯净无瑕。
面对高镍三元材料、硅基负极等对水分和空气极度敏感的高性能电池材料,系统还配置了惰性气体保护闭环回路。在解包与投料前,料仓可预先进行抽真空与高纯氮气置换,在作业全流程维持微正压干燥氮气氛围,有效杜绝了高活性原料的吸水潮解与氧化变质,为高性能电芯制造锁定了原料的初始电化学活性。
数字化赋能与柔性智能产线融合
现代电池材料吨袋投料系统已突破单机设备局限,深度融合了工业物联网与制造执行系统(MES)。每个原料吨袋上的唯一条码或RFID标签在进站前需经过扫码核验,系统自动比对物料品规、批次、保质期与当前工单的一致性,防错防呆机制一旦触发不符信号将自动锁死投料门禁。投料完成后,实际消耗数据、投料时长、批次信息将实时回传数据库,构建起清晰完整、正反向可追溯的原料数字化履历。
设备自身的数字化健康管理大幅提升了整线的运行可靠性。投料系统内部署的大量状态感知节点能够对电机振动、轴承温度、除尘压差及气动阀门响应时间进行全天候监测,结合边缘计算实现耗损件的寿命预测与预防性维护预警,避免了突发停机对连续化电池生产线造成的巨大经济损失,显著提升了整线综合设备效率(OEE)。
模块化与柔性化设计赋予了该系统强大的产线适应能力。面对锂电行业频繁的工艺迭代与多品种共线生产需求,投料站采用快拆式接口与标准化管路设计,支持快速换型与原位免拆洗(WIP/CIP)自清洁功能,大幅缩短了不同批次或不同体系材料切换时的停线清道时间,为电池制造企业应对敏捷市场需求提供了灵活的产线拓展空间。
驱动新能源智造升级与产业展望
电池材料吨袋自动投料系统以其密闭安全、精准可控、高度洁净和数字互联的综合技术特性,重塑了锂电前端原料制备的工艺面貌。它不仅将一线工人和车间环境从高粉尘、高强度的作业压力中解放出来,更将物料纯度控制与计量精度的标准推向了新的工业高度,为动力与储能电池的大规模高质量交付构筑了坚固的第一道防线。
伴随大圆柱电池、全固态电池以及高电压材料体系的产业化推进,材料投料环节正在向无人化“黑灯车间”、全流程超低湿控制及极致纯净化方向加速演进。吨袋自动投料系统将持续深化与AGV智能物流、整线AI大数据调优算法的深度协同,持续推动新能源材料加工与装备制造向更低能耗、更高良率与更强智能化的未来迈进。
上一篇:电池材料反应釜无尘投料系统
下一篇:电池正极粉体自动计量投料


