

浏览:0更新时间:2026-09-22
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
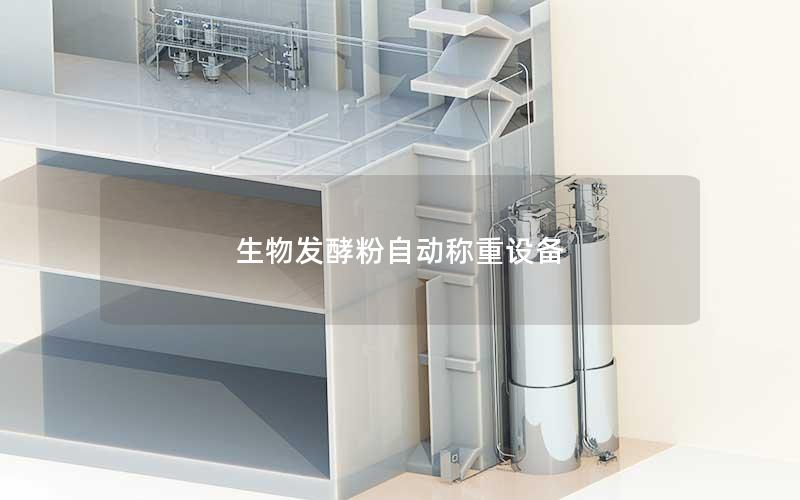
生物发酵粉自动称重设备作为现代生物工程与精密制造深度融合的产物,正在深刻重构发酵制品的工业化生产流程。这类设备依托高灵敏度传感阵列与自适应配料控制算法,精准破解了微细发酵粉易吸潮、易结拱、粉尘飘散等计量难题。整机设计遵循严苛的医药及食品级卫生规范,实现全封闭式无尘化作业,有效防止活性菌种及酶制剂受潮失活与交叉污染,并通过与上下游生产系统深度联动,构建起数据全生命周期可追溯的智能生态,为现代发酵产业的高效规范生产提供了可靠的装备基石。
高精度称重与智能给料控制技术
在生物发酵粉生产体系中,称重计量的精准度直接决定了成品的生物效价与均一性。生物发酵粉通常具有容重轻、微细度高、流动性易受环境温湿度影响的特性,传统机械给料极易导致喷流或架桥现象。先进的自动称重设备采用多级自适应变频螺旋或高频振动给料机构,结合粗加料、细加料与超微量滴加三级控制策略,在保障物料输送连续性的实现了末端出料量的毫克级精准微调。
高精度称重传感器与动态抗干扰数字滤波模块的组合,是确保测量精度的核心保障。设备工作过程中,高速运转的机械结构与工厂环境振动往往会引入不可忽略的背景噪声,系统通过内嵌的智能动态称重算法,能够在几毫秒内完成滤波去噪与动态零点追踪,实时捕捉料斗内的重量瞬变,确保每一次分装下料的净重都能稳定落在公差范围之内。
智能化配料软件还具备自学习与自动落差补偿能力。设备在连续运转状态下,会实时监测每一批次发酵粉的落差值变化规律,根据前序称重结果自动修正后续加料提前量,消除因料仓物料静压变化、粉体密实度波动引起的重量偏差。这种严密的闭环反馈控制,从根源上消除了活性原料在配比上的波动,保障了高活性生物发酵粉在不同批次间严格的一致性。
无菌卫生规范与密闭防尘设计
生物发酵粉富含活性益生菌、特定酶系或氨基酸代谢产物,对外部杂菌入侵及环境卫生标准有着极为苛刻的要求。自动称重设备全线采用符合GMP规范的316L优质不锈钢制造,物料接触面的表面粗糙度经过精密镜面抛光处理,整机内部严控焊接盲区与死角,从结构源头杜绝粉体残留与微生物滋生,为高洁净度生物车间运行提供了物理屏障。
粉尘抑制与密封防护是保障发酵粉活性的另一关键维度。设备配备一体化密封称量仓与负压集尘接口,在称重落料瞬间与除尘系统形成负压联动,能够牢牢锁住飞扬的超细微粉,既防止了高价值活性粉体的外溢损耗,也大幅改善了生产车间的洁净空气品质,避免了操作人员直接吸入活性粉体可能引发的致敏风险。
针对批量切换和周期性清洗的需要,设备深度集成了在线原位清洗(CIP)与原位灭菌(SIP)功能模块。管路与阀门系统采用快拆式卫生级卡箍连接,关键密封件均选用耐高温、耐酸碱的高分子食品级橡胶材质,在完成自动冲洗后可配合洁净压缩空气实现快速干燥,使设备在维持高洁净度的最大程度缩短了不同批次产品换线切换的辅助工时。
自动化联动集成与全流程追溯系统
自动称重设备作为现代发酵后处理工段的中枢环节,已打破孤岛式作业,实现了与上游发酵干燥系统及下游自动套袋、抽真空封口、贴标码垛等工艺的无缝协同。物料通过无尘管道自干燥出料口密闭输送至称量料斗,在传感器触发下自主完成上料、计量、充填和移料工步,大幅压缩了物料暴露于空气中的时间,降低了吸潮结块的概率。
在信息化集成方面,设备通过工业总线与工厂MES、SCADA系统紧密互联。控制系统具备完善的配方管理与参数加密权限控制,操作人员一键调用预设工艺参数即可完成快速换产,所有加料曲线、称重瞬时值、误差统计与报警记录均被实时上传至中央数据库,形成不可篡改的批生产电子记录,完全契合生物医药行业严格的合规性与可追溯性要求。
设备内部的自诊断与预测性维护功能进一步强化了生产线的连续运行可靠性。基于PLC与人机界面的边缘计算模块,系统可全天候监测气动元件压力、称重传感器漂移、电机温度与给料通道磨损情况,一旦发现异常偏差即刻触发分级预警并精准定位故障节点,有效避免了因突发停机造成的物料浪费与产能损失。
多元工业场景与产能提质增效
在生物制药领域,重组蛋白粉、酶制剂以及生物疫苗辅料的计量对误差容忍度极低,自动称重设备通过超微量精密分装单元,在微克至克级的超小剂量区间内实现了稳定出料,极大地推进了高端生物药剂原粉分包装的无菌化与标准化进程。
在益生菌、乳制品发酵剂及功能性食品行业,设备承载着高通量连续作业的核心诉求。微生态发酵粉极易在常规环境下吸收水分导致活菌迅速凋亡,自动称重设备结合充氮除氧与高气密隔绝工艺,能够在分装计量瞬间置换保护气体,以极高节拍完成精准充填,在确保菌粉存活率与货架期稳定的前提下,成倍释放了流水线的包装产能。
在现代农业微生物肥料与发酵饲料添加剂等大规模量产场景中,设备展现出优异的耐冲击性和抗疲劳性能。大容量快速称重系统与自动化散料包装系统相互配合,彻底摒弃了人工称量带来的重包、漏包及称重失准等问题,在节约高昂活性原料成本的显著压缩了人工运维开销,驱动传统生物发酵产业全面迈向精益制造。
生物发酵粉自动称重设备的行业演进价值
生物发酵粉自动称重设备将尖端传感测控、无菌卫生机械工程与工业物联网深度融合,成功解构了生物粉体因物理活性脆弱、粉体特性复杂所带来的计量与封装瓶颈。设备在保障菌种酶系生物活性、消除粉尘安全隐患、压缩原料损耗率等关键技术指标上展现出了显著优势,彻底告别了传统人工或半自动称量模式的诸多不确定性。
随着合成生物学与生物发酵工业向更高端、更智能的维度拓展,粉体处理设备的精度边界与智能化深度仍在持续刷新。通过引入机器视觉在线质检、AI自适应流变学预测算法等前沿手段,自动称重装备将在更复杂的工业生物反应后处理场景中扮演核心枢纽,持续赋能现代生物产业实现更低能耗、更高安全以及更具弹性的高质量发展。
上一篇:生产线计量称重系统厂家
下一篇:电子材料自动投料设备


