

浏览:0更新时间:2026-09-22
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
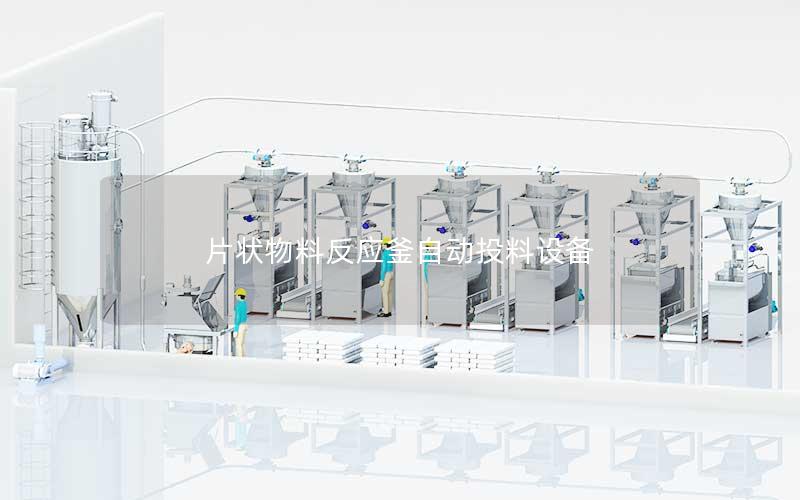
片状物料反应釜自动投料设备作为现代化工、医药及新材料生产的关键装备,针对片状固体易架桥、易吸湿及釜内气相挥发的工艺痛点,构建了高精度、全密闭的输送系统。该套装备依托机械防架桥结构、在线动态精确计量以及气密阻断技术,实现了从上料、称配到微压投料的全流程自动化作业,有效保障了反应过程的均一与稳定,显著降低了人工操作风险,为工业生产的连续化、清洁化与智能化升级提供了完备的工程支撑。
结构设计与机械防架桥系统
片状物料如片状树脂、片碱及晶片颗粒,在静态堆积时极易产生空腔或相互咬合搭桥,导致下料停滞。自动投料设备在仓体结构上进行了专项优化,采用大倾角锥斗结合低速大扭矩搅拌桨叶,持续对料仓底部施加剪切力,阻断片料结拱受力面,确保物料平稳落入计量通道。
料仓内壁与流道接触面均经过精细机械抛光及特氟龙防粘涂层处理,减小物料滑移摩擦阻力与静电聚集。结构外部还集成有气动敲击器与微幅高频振动组件,通过微扰动破除晶片边缘在管壁处的滞留附着,在保护片状物理形态完整的同时维持连续落料。
针对反应釜工况下的强腐蚀气体与挥发性溶剂,投料设备底部设置了耐腐蚀快速启闭隔断阀与充气式密封装置。当投料中断或完成后,气密阀门迅速闭合形成双向阻隔,既阻止反应釜内部的高温高压腐蚀性气相向上渗透损毁设备,也杜绝了外界水汽渗入造成的原料潮解。
精确计量与密闭投料流程
设备的工艺流程始于密闭破包或料斗转运,物料进入缓冲仓后,由失重式计量秤或变频螺杆执行定速定量输送。系统搭载的高灵敏度称重传感器实时反馈重量变动,通过算法调节下料阀开度,以“快加粗配、微加精调”的分段给料方式,确保投料精度满足严苛配比要求。
输送落料阶段应用重力自流与微正压气流协同输送机制,避免片料因迎风面积大而在管道内翻滚堆积。经流体动力学优化的导流通道使片状物料呈层状均匀滑入反应釜液面,避免瞬间大块料团砸击液面造成料液剧烈飞溅或引起釜内局部温度剧变。
投料流道配置了密闭惰性气体置换单元与均压管路。在开阀进料前后执行充氮排氧循环,将流道氧含量降至安全标准以内;均压管路则动态平衡投料仓与反应釜之间的微压差,消除了反吹气流对精密称量的干扰,确保加料过程平稳受控。
智能控制与安全联锁集成
控制中心基于工业级可编程逻辑控制器构建,外联触摸屏人机界面并无缝集成至中控DCS网络。岗位人员按生产计划调用投料配方后,系统便能自主协同气阀、电机与计量模块有序作业,大幅压减现场手工干预步骤,提升了批次反应的重复一致性。
设备全面嵌入了由微压变送器、非接触式料位雷达与阀门行程开关构成的物联监测矩阵。控制系统以高频采样对管路密封性、仓内阻力及釜顶状态进行全息监测,一旦出现压力异常、料位阻滞或阀门卡阻,联锁程序将在毫秒内暂停投料并启动警报。
全流程作业数据包括加料重量、实时给料速率、投料耗时及报警节点均会自动存储归档。完整的数据链不仅满足精细化工与制药GMP审计追踪标准,而且支持导出分析以优化工艺配方,为工厂数字化管理与精益生产提供了第一手数据资产。
职业防护与清洁生产效益
传统人工敞口倒料方式不仅使物料粉尘大量漫延,操作人员还不得不近距离承受反应釜反呛的有毒有害蒸气。自动投料设备形成的全封闭物理屏障,从源头消除了粉尘飞扬与有毒气体泄漏通道,极大改善了现场作业卫生条件,降低了职业健康风险。
在环境保护与物料利用方面,全密闭回路阻绝了原料在输送中的散落流失,配套的高效脉冲反吹过滤器将逃逸粉尘回捕入釜,实现了原料几乎零损耗。不仅减小了昂贵中间体原料的浪费,也显著降低了车间尾气处理负荷,符合现代绿色化工标准。
自动化投料的应用替代了繁重且高危的人工搬运灌装作业,使操作人员转入中控室调度与巡检模式,降低了现场劳动强度与劳动定员。设备稳定的投料节拍与平缓入釜特征使化学合成更为充分,降低了副反应概率,带动综合生产效能提升。
片状物料反应釜自动投料设备的应用成效
片状物料反应釜自动投料设备破除了长期困扰化工工艺的下料受阻、计量漂移与粉尘挥发难题。凭借防架桥机构、闭环精密动态计量、气相严密阻断与智能联锁体系的深度融合,设备打通了片状固体原料安全、均匀输送进入密闭受压反应体系的工艺链路。
这一技术装备在化工合成、精细医药及新能源材料制备领域的深度应用,筑牢了车间本质安全与职业健康防线,推动生产工序向绿色低耗转型,更以高度的工艺重复性与加料精度赋能产品品质升级,构筑起现代化制造工厂迈向自动化与数字化的高效基底。
上一篇:燕麦麸皮自动计量称重系统
下一篇:牛初乳粉自动计量称重系统


