

浏览:0更新时间:2026-09-22
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
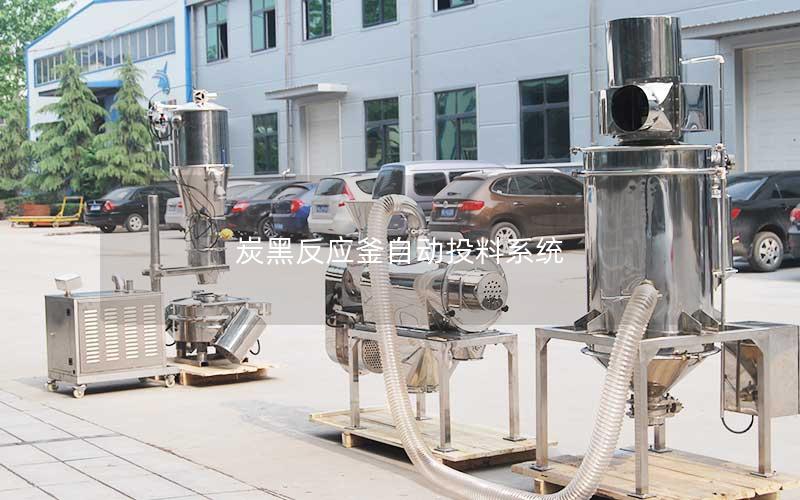
炭黑反应釜自动投料系统是现代炭黑生产智能制造的核心组成部分,通过集成高精度计量、密闭物料输送、智能闭环控制及安全联锁等多重技术,实现原料油、天然气及各类助剂的连续、精准、无尘化供给。该系统有效解决了传统投料模式下配比波动大、粉尘泄漏、能耗偏高及安全隐患突出的痛点,显著提升了反应釜炉温与压力工况的稳定性,保障了成品炭黑指标的一致性,推动炭黑生产迈向绿色高效发展。
系统工作原理与工艺流程架构
炭黑反应釜自动投料系统的运作始于原料的预处理与稳压储存。系统通过自动化储运管网,将原料油、燃料气及特种添加剂在设定的温度与压力条件下导入缓冲计量单元。整个输送过程保持全密闭状态,避免原料挥发以及与外部空气接触发生氧化变质,为后续均匀进料提供了基础保障。
在进入反应段前,系统依据预设生产配方启动动态协同计量程序。通过主控单元发出的数字化指令,变频给料泵、高精度调节阀以及质量流量计协同工作,实时调节各组分物料的瞬时进料速率与累计投入量,确保混合物料在极短时间内达到精确的化学计量平衡。
计量完毕的原料经过特制的高压雾化喷枪被均匀注入高温反应炉膛内部。系统利用雾化蒸汽或空气将原料油迅速分散成微米级液滴,使其在毫秒级时间内与高温燃烧气充分接触并发生热裂解反应,从而精准调控炭黑原生粒径与聚集体结构的生成。
核心硬件设备与高精度计量技术
硬件配置是系统稳定运行的物理根基。储料与输送模块普遍选用耐高温、耐腐蚀的特种不锈钢材质,并配套夹套伴热与保温结构,以应对高黏度原料油在不同气候环境下的流动性需求,彻底防止管路凝结与局部结焦堵塞。
计量核心通常采用科氏力质量流量计与高精度称重传感模块。质量流量计不受流体温度、压力及密度变化的影响,能够直接测量原料的质量流量;固态或粉状微量助剂则通过减量称重式给料机进行微米级精度输送,计量误差通常能够严格控制在极窄的公差范围内。
执行机构包含快速切断阀、防爆伺服调节阀以及具备自清洁功能的喷嘴组件。系统阀门配置高频反馈定位器,能够毫秒级响应调控指令;防结焦喷嘴设计结合了在线反吹扫机制,有效化解了原料在高温热解过程中喷嘴积碳堵塞的行业难题。
智能控制系统与自动化软件集成
控制系统以先进的PLC或DCS为核心架构,构建了高可靠性、分布式的工业控制网络。系统对投料过程中的压力、温度、流量、液位等数十项关键工况参数进行毫秒级数据采集与实时监视,确保底层硬件动作与上层工艺逻辑的高效协同。
软件算法层融入了自适应PID与前馈解耦控制算法,能够动态抵消管道压力波动及原料黏度变化带来的进料扰动。针对不同牌号炭黑产品的生产需求,操作人员仅需在人机交互界面一键调用预设配方,系统即可自动完成阀门开度自适应调整与物料平衡计算。
系统还具备强大的数据互联与智能诊断功能。通过标准工业通信接口与工厂MES系统无缝对接,实现生产数据的实时追溯与批次管理;内置的故障预警模型能够对泵组异常振动、管路微漏或阀门卡涩进行提前研判,大幅降低非计划停机风险。
运行安全保障与环保节能效益
安全防护机制贯穿于投料系统的每一个运行环节。系统全线采用高等级防爆电气元件,并配备氮气惰化置换与正压保护装置。一旦出现炉膛超压或进料中断等异常工况,安全联锁控制系统将在瞬间触发紧急切断阀,阻断物料输入并充入惰性气体保护。
环保效益方面,全封闭的管道化投料方式杜绝了挥发性有机物(VOCs)的外溢和原料微粉的飘散,显著改善了车间作业环境,大幅减轻了后端尾气收集与治理系统的负荷,完全契合现代化工产业清洁生产的规范标准。
在能源与物耗利用层面,精确的空燃比和油气比控制消除了不完全燃烧导致的能源损耗。稳定的投料曲线使得反应釜内部热工制度高度恒定,有效降低了吨产品原料消耗,提升了优质炭黑的产出得率与综合经济效益。
炭黑反应釜自动投料系统以其高度的自动化、精准的计量配比、可靠的安全防护以及显著的降本增效特性,彻底重塑了炭黑生产的前端供给环节。该系统的深度应用不仅消除了传统工序中的工艺波动与安全盲区,更为炭黑制造企业实现精细化运营、数字化转型与绿色低碳可持续发展奠定了坚实的装备技术基石。
上一篇:灵芝粉自动称重系统
下一篇:炭黑涂料自动投料系统


