

浏览:0更新时间:2026-09-22
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
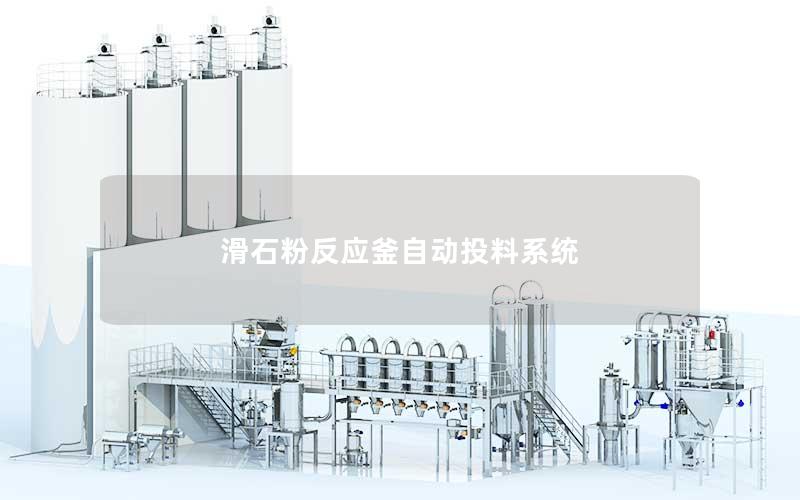
滑石粉反应釜自动投料系统是现代精细化工、塑料母粒、橡胶及涂料等行业实现粉体自动化处理的核心装备。该系统高度集成了无尘拆包、密闭输送、精准计量称重、自动化投料对接以及PLC智能控制等先进技术,彻底改变了传统人工投料粉尘飞扬、计量误差大及劳动强度高的弊端。通过实现反应釜加料全流程的密闭化、自动化与数字化,该系统不仅显著改善了车间作业环境与安全生产水平,更大幅提升了批次反应的稳定性与产品合格率,是相关制造企业推进绿色制造与智能升级的关键纽带。
系统构成与工艺运行流程
滑石粉反应釜自动投料系统主要由拆包卸料单元、粉体储存与破拱单元、输送管路、计量称重模块、反应釜密闭对接阀门以及中央控制系统协同构成。在原料准备阶段,无论是吨袋装还是小袋装滑石粉,都会在专用的无尘拆包站完成开袋与卸料,粉料经由筛分和除杂后进入过渡料仓,为后续连续或批次投料提供稳定的物料储备。
在物料输送环节,系统根据生产车间布局与工艺距离,主要采用正压密相气力输送、负压真空吸料或高精度管链输送等方式。滑石粉在密闭管路内被平稳运送至反应釜上方的缓冲称重料斗中,整个输送路径保持高度密闭,有效避免了超细滑石粉在空气动力作用下发生泄漏与二次污染。
在反应釜投料对接端,系统配置了专用的气动密闭切断阀、防凝结翻板阀或无尘加料伸缩节。当反应釜达到设定的加料工艺条件时,对接装置自动开启并建立密闭通道,滑石粉顺畅流入反应釜内部,同时配合反应釜顶部的气体置换平衡系统,确保加料过程中釜内压力稳定、溶剂蒸汽不反窜。
核心计量与精准投料控制
精准的配比计量是反应釜化学反应或物理分散成功的关键基石。滑石粉反应釜自动投料系统普遍采用高精度失重式计量秤或增重式称重料斗,搭载进口高分辨率称重传感器和专用称重仪表,能够将单批次粉体的投料精度严格控制在±0.2%至±0.5%以内,远超人工称量所能达到的标准。
控制系统基于先进的PLC与算法模型,实现了多段变频智能给料控制。在投料初期,给料装置以大流量快速加料以缩短工艺周期;在接近目标设定值时,系统自动切换为小流量精细点动给料,并结合智能落差补偿算法,精准消除物料悬浮量带来的称量偏差,确保最终投料量与配方要求高度一致。
针对滑石粉质地轻细、流动性较差且易吸附架桥的物料特性,计量料斗及下料口均集成有气动敲、流化器或多轴破拱搅拌装置。破拱系统与计量给料机构联动运行,彻底杜绝了因物料结拱、堵塞导致的下料不均或计量中断问题,保证了投料节奏的平稳受控。
密闭环保与本质安全保障
超细滑石粉极易悬浮于空气中,长期吸入会对操作人员呼吸系统造成职业危害。自动投料系统全流程处于刚性密封管道与负压微压差环境下运行,配合拆包站与下料口处的高效脉冲布袋除尘器,使车间粉尘浓度远低于国家职业卫生接触限值,营造出清洁环保的生产环境。
在除尘与尾气处理方面,系统设计有耐腐蚀、防静电的滤芯过滤系统与反吹再生机构,在阻截粉尘外逸的同时实现物料的原位回收利用。对于反应釜内挥发的有机溶剂或酸碱蒸汽,投料系统配套有气体隔离氮封装置与尾气冷凝吸收接口,防止釜内有害气体逸散或腐蚀上游投料设备。
安全防爆是系统设计的另一核心重点。针对可能存在的粉尘爆炸或反应釜易燃易爆气体环境,投料系统全线采用防爆电机、本质安全型传感器及静电接地消除网络。管道与阀门均具备耐压防爆等级,并配置泄爆片与阻火隔爆装置,实现了从物料输入到反应对接的本质安全化运行。
数字化集成与降本增效价值
现代滑石粉自动投料系统深度融入了工业物联网与数字化工厂架构。系统支持标准工业通信协议,可无缝接入企业级DCS、MES或SCADA中控平台,实现多台反应釜配方管理、批次排产、投料记录与报警事件的集中监控与全生命周期数据追溯,为质量溯源提供完整数字凭证。
在生产运营层面,自动化投料取代了以往多名工人搬运、破袋、人工倾倒等重体力劳动,不仅大幅降低了车间的人工成本支出,还彻底消除了高处作业、物料飞溅等人身安全隐患,将一线作业人员从恶劣的工作环境中解放出来,显著提升了车间整体劳动生产率。
自动投料系统消除了人工操作的随意性与误操作风险,物料损耗率由传统的2%~5%降至0.1%以下。稳定的投料速率与高精度的配料比例,使反应釜内的分散反应更加均匀充分,产品批次间均一性得到根本性改善,显著降低了不合格品率,为企业带来了显著的经济效益。
滑石粉反应釜自动投料系统深度契合了现代制造业对于绿色环保、安全生产与精益化运营的高标准要求。该系统将粉体工程技术与自动化控制深度融合,成功攻克了粉体难输送、难计量、易扬尘的行业共性痛点。伴随着工业智能制造的持续演进,反应釜粉体自动化加料装备将在化工、新材料等诸多领域发挥更强大的技术赋能作用,推动产业全面迈向高效、清洁、可持续的发展新轨道。
上一篇:清洁剂原料自动投料设备
下一篇:滑石粉涂料自动投料设备


