

浏览:0更新时间:2026-09-21
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
氯化锶作为一种重要的无机盐,广泛应用于烟火制造、电子元件、金属冶炼及医药中间体等领域。在氯化锶的工业化合成过程中,反应物料配比的精准度与投料的平稳性直接决定了反应转化率和晶体纯度。氯化锶反应釜自动投料系统依托先进的自动化控制、精密计量与密闭输送技术,实现了固液原料的安全、高效与精准加料。该系统有效解决了传统人工投料粉尘大、腐蚀性强、计量偏差大及安全隐患突出的痛点,全面提升了生产装置的连续化、智能化水平,是现代锶盐化工实现节能减排与高质量发展的关键装备保障。
系统整体架构与协同运行机制
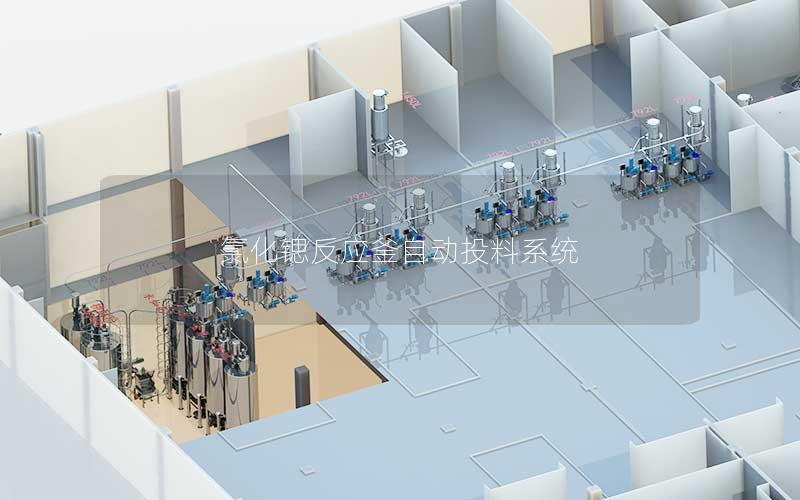
氯化锶反应釜自动投料系统是由多个功能子系统高度协同构成的成套工程装置。系统主要由原料储存仓、精密给料机、气力或机械输送单元、称重计量模块、反应釜进料切断阀以及中央PLC控制系统组成。在生产线布局上,固体原料如碳酸锶粉末与液体原料如盐酸等分别储存于专用的储罐中,投料管线严格按照物料特性与工艺防腐标准进行走线布局,形成了从仓储到反应端的全闭环输送链路。
在协同运行机制方面,控制系统根据预设的工艺配方自动调度各单元动作。系统启动后,破拱装置与变频给料机先行运作,将固体粉料稳定送入称重计量斗中;液体投料泵配合电磁流量计进行液体原料的定比定量输送。输送单元利用无压或微正压气力输送技术,将称量完毕的物料平稳送至反应釜顶部进料口,进料切断阀在接收到启闭信号后精准执行动作,确保投料进程与反应进度严密吻合。
该系统具备深度的工艺联锁与状态自检逻辑。投料全过程与反应釜内的温度、压力、液位以及搅拌电机的电流参数进行实时联锁控制。当反应釜内放热剧烈导致温度超出工艺阈值,或是反应物气泡溢出导致液位异常升高时,投料系统会在毫秒级内自动降低进料速率或紧急切断物料通道,彻底杜绝物料溢出或超温引发的安全事故,实现了投料过程的自主协同与安全自愈。
高精度动态计量与精准配比控制
在氯化锶的酸解中和反应中,酸碱反应的化学计量比控制极为苛刻,微量的物料偏差都可能造成原料残留过多或产品pH值失衡。自动投料系统在计量环节采用了失重式计量秤与高精度称重传感器相结合的方式,传感器通常具备优于万分之二的高灵敏度,能够动态感知毫克级以上的重量变化,从物理层面上保障了进料精度的基底。
为了克服物料在流动过程中的滞后效应与冲料现象,系统内置了先进的PID动态调节算法与多段速投料控制逻辑。在投料初期,系统驱动给料机构大频开度运行,快速完成大部分设定量的加料;当加料量达到目标值的80%至90%时,系统自动无缝切换为微频点动喂料模式,通过精细化控制落料差,将物料惯性带来的称量误差压缩至极低范围,固体称量精度可稳定控制在±0.2%以内。
针对液体物料的加入,系统配合质量流量计与气动调节球阀,实现了与固体物料投加速度的动态同比例调节。系统并非简单地将两种物料一次性倒入反应釜,而是根据反应动力学模型实施分批或连续梯度加料,保证了物料在反应界面始终处于均质混合与温和反应状态,有效避免了局部过酸或过浓引发的副反应,大幅提升了最终氯化锶母液的纯度与结晶收率。
全密闭输送与耐腐防尘工程设计
氯化锶合成车间的作业环境面临严峻的酸雾腐蚀与粉尘污染挑战,密闭防尘设计是保障系统稳定运行的前提。自动投料系统在所有物料转运节点、落料仓口及计量斗接缝处均采用了严苛的气密性机械结构与防静电密封软连接。在固体投料口配有高效脉冲反吹除尘装置,在投料过程中保持局部微负压状态,使碳酸锶微粉完全被控制在管道及反应釜内部,消除了车间粉尘飞扬的隐患。
考虑到盐酸原料具有强挥发性及酸雾腐蚀性,同时反应过程中伴有大量二氧化碳气泡和酸雾逸出,系统所有接触物料及介质挥发区域的构件均进行了针对性的耐腐蚀选材。管道内衬普遍采用PTFE、PFA或PVDF等高性能氟塑料,金属结构件则选用316L或哈氏合金材质,机械密封件配置耐酸橡胶材料,确保在长期酸雾熏蒸与微正压冲刷下无渗漏、不锈蚀,极大延长了关键部件的使用寿命。
防粘结与防架桥也是系统设计的重要突破点。氯化锶反应产生的潮湿酸性气体容易倒灌至固体落料管,导致粉料受潮结块并堵塞管道。系统在进料口处创新性地引入了热氮气气幕隔离屏障与超声波高频震荡机构,既阻隔了反应釜内部的水汽酸雾向上逆流扩散,又时刻保持下料管壁的光洁畅通,保障了物料输送流道的长期清洁与连续顺畅。
智能物联集成与全流程数据追溯
智能化集成技术赋予了氯化锶反应釜自动投料系统数字化的核心中枢。系统通过工业以太网、Profinet或Modbus通讯协议,与工厂上层的DCS集散控制系统、MES制造执行系统实现无缝对接。操作人员在中央控制室通过SCADA人机交互界面,即可直观监视每台反应釜的物料配方、瞬时投料流量、累计加料量、气动阀位状态以及关键参数的历史变化曲线。
系统具备完备的配方数字化管理功能。根据生产不同规格(如工业级、试剂级或高纯电子级)的氯化锶产品需求,技术人员只需在系统后台一键调取或下发生产工艺参数,系统便会自动匹配对应的投料速度、温度区间与加料时序,彻底摒弃了人工现场调整阀门和参数设置的繁琐步骤,将标准化作业规范固化在控制算法中,规避了人为操作失误。
全流程质量追溯机制是系统智能化特性的另一大体现。系统会自动对每一生产批次在投料阶段产生的称重数据、加料时间戳、料仓批次代码及偏差修正记录进行持久化存储。一旦后端晶体检测出现品质波动,质量管理团队能够快速从海量数据库中检索出当批次完整的投料数据图表,进行深度关联分析与工艺反哺优化,为生产全生命周期的质量追溯提供了坚实的数据支撑。
氯化锶反应釜自动投料系统将自动化装备制造技术与精细无机化学合成工艺深度融合,构建起了一套高效、安全、精准的现代化物料流转体系。该技术不仅彻底改善了恶劣的现场作业环境,大幅降低了工人的劳动强度与职业健康风险,更为生产企业带来了工艺重现性高、物耗损耗低、原料转化充分等多重经济效益,在促进无机锶盐制造产业向自动化、清洁化及绿色低碳转型中展现出不可替代的工程应用价值。
上一篇:氯化锌反应釜自动投料系统
下一篇:我是有底线的


