

浏览:0更新时间:2026-09-21
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
氨基酸粉自动配料系统作为现代生物制造、医药化工及高端饲料加工的核心装备,集成了精密称重、物料输送、逻辑控制与数据追溯等多项先进技术。该系统针对氨基酸粉体易吸潮、易架桥、微量添加比例高等物理特性,构建了密闭高效的自动化作业流,显著改善了传统人工配料精度低、粉尘污染重、批次一致性差的痛点。通过集成高敏传感单元与智能配方算法,系统实现了微克级精度的多组分动态配比,全流程数据可追溯,为企业实现智能化转型、提高成品合格率及满足严格的卫生法规提供了稳固的技术底座。
系统核心架构与工艺流程设计
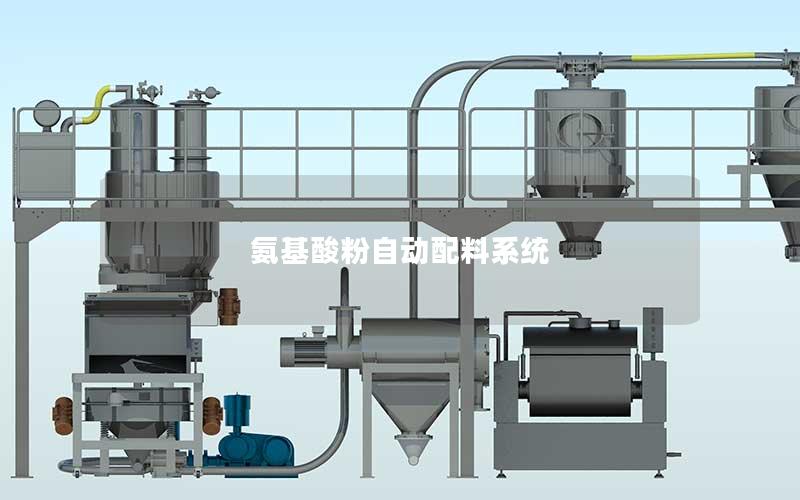
氨基酸粉自动配料系统的基础由多级物料存储与破拱给料单元构成。针对氨基酸微细粉体流动性差、易粘壁结块的特性,原料料仓普遍装配有气动振打器、破拱搅拌桨或流化板,配合仓顶高效除尘滤芯,确保各类单体氨基酸粉料在受控状态下顺畅排出,从源头上杜绝了物料滞留与结拱对连续化配料的不利影响。
在配料计量环节,系统设置有多工位失重式喂料秤或增重式批次计量斗。根据配方设定的物料配比,系统调用相适配的称量模块,大组分与微量功能性氨基酸分别进入独立的计量腔体,通过双螺旋进料器实现快加、慢加与点动精喂的多阶段给料,精确控制物料在流动中的过冲量。
物料完成计量后,通过气力输送管道或密闭重力溜道被汇集至混合机入口。全封闭式的管道布局结合正压或负压稀相气力输送技术,保证了多组分氨基酸粉在转运环节中零泄漏、无分层,并在后续高效混合机内迅速实现微观层面的均匀分散,最终直通自动化分装机,达成从原料拆包到成品封装的闭环作业。
高精度称重计量与流体动力控制
高精度的称重计量是氨基酸粉自动配料系统的技术核心。系统选用了高频抗干扰数字称重传感器,配合高解析度模数转换芯片,能够以极快的采样频率捕捉粉体重量变化,有效滤除设备运转带来的机械振动与环境气流脉动对计量精度的干扰。
进料控制采用了先进的变频伺服驱动与落差自补偿算法。系统在执行配料任务时,通过智能监测实时给料斜率,自适应调节给料螺旋的旋转转速与启闭阀门的开合角度,在快速输送与终端微量补给之间实现精准切换,将单组分配料误差严格控制在千分之二以内。
考虑到部分复合氨基酸粉体具备较强的吸湿性,给料管路与计量腔体内通常集成干燥惰性气体保护回路或温湿度监测装置。通过微正压氮气干燥气帘的阻隔,有效防止外部湿空气浸入导致的粉末受潮,确保物料在高速流动过程中始终保持干燥松散的优良动力学状态。
智能控制中枢与全程数字溯源
系统的电气与自动化控制中枢由高性能可编程逻辑控制器(PLC)与工控机(IPC)双重架构搭建。主控模块负责毫秒级逻辑扫描与安全联锁防护,工业级人机交互界面(HMI)则将整个车间的料位、阀门开闭、实时配比及报警信息以动态组态画面的形式直观呈现,操作人员可一键启动配方下发与自动作业流程。
配方管理系统严格符合医药级GMP规范及食品安全质量控制要求,具备严密的权限分级与电子签名功能。所有生产指令、批次原料批号、投料重量及实际消耗量均被自动存入本地工业数据库,杜绝了人为涂改与误操作可能,满足了严格的质量审核与责任倒查机制。
该系统还具备向上打通企业制造执行系统(MES)和企业资源计划系统(ERP)的互联能力。通过标准工业以太网接口,车间配料数据能够实时上传至数字化管理平台,支持生产调度的动态排产、物料库存的实时盘点以及能源消耗的精细化分析,推动车间迈向“黑灯工厂”式的智慧制造模式。
严苛安全卫生标准与综合工业价值
鉴于氨基酸广泛应用于食品医药与高端营养品领域,配料系统在接触物料部分全面采用SUS304或SUS316L优质不锈钢材质。内表面经过高精度机械镜面抛光处理,焊缝光滑平整,不存在任何死角与盲区,有效防止了物料残存引起的交叉污染与细菌滋生。
设备内部配备了原位在线清洗(CIP)与原位热风干燥系统,管路拆装亦满足快拆式结构设计。针对超细粉尘在封闭空间内潜在的燃爆风险,系统全线电气设备均达到国家防爆等级认证,并配置泄爆片、抑爆喷淋与静电接地导除装置,筑牢了车间本质安全防线。
自动化配料系统的应用使企业告别了以往高粉尘、强体力的人工作业环境,彻底解决了人工配料不可避免的称量误差与投错料事故。高效连续的物料流转大幅压缩了批次生产周期,不仅在原料利用率方面实现了显著降本,更在产品批次均一性与企业品牌信誉上构筑了坚实壁垒。
氨基酸粉自动配料系统深度融合了精密机械、自动化控制与现代信息技术,有效破解了复杂粉体高精度配料的技术瓶颈。随着智能传感、自学习预测算法与工业互联网的持续渗透,此类设备正朝着更模块化、柔性化与自决策的方向演进,持续赋能生命健康、特种农业及生物精细化工产业迈向高质量发展的新阶段。
上一篇:氨基树脂反应釜自动投料系统
下一篇:氮化硅粉体自动投料系统


