

浏览:0更新时间:2026-09-21
如果您想了解我们的产品,可以随时拨打我公司的销售热线或点击下方按钮在线咨询价格!
立即拨打电话享更多优惠:0373-5701114
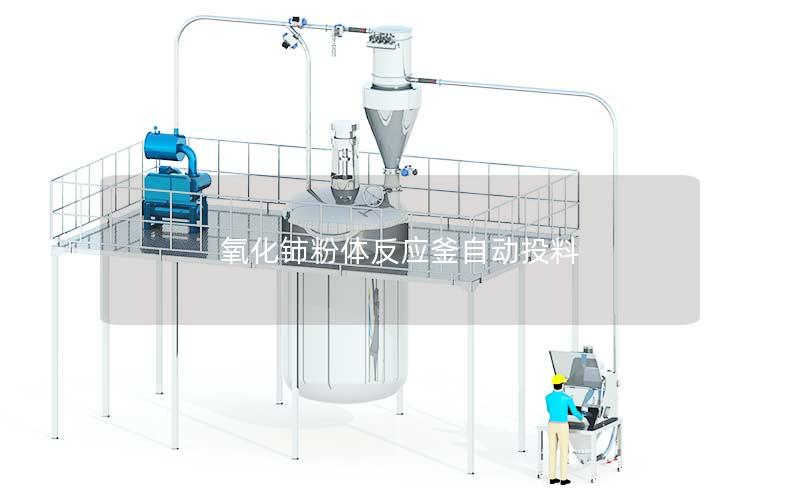
氧化铈作为一种重要的稀土功能材料,在精密抛光、催化剂制造、玻璃陶瓷以及新能源等领域有着广泛应用。在其湿法合成与化学反应过程中,将氧化铈粉体高效、精准且安全地投入反应釜中是决定产品纯度与反应一致性的核心环节。现代化工制造通过集成真空负压输送、失重式高精度称重计量、PLC智能控制以及全密闭除尘等技术,构建了完善的氧化铈粉体反应釜自动投料系统。该系统不仅彻底解决了传统人工投料粉尘飘散、配比误差大和劳动强度高的弊端,还实现了连续密闭化作业与数字化批次追溯,大幅提升了工艺稳定性、生产安全等级以及整体生产效率。
氧化铈粉体物理特性与进料机构适配
氧化铈超细粉体通常呈现粒径细微、比表面积大、易吸潮团聚以及流动性差异明显的物理特性。针对这些特点,自动投料系统在机械结构设计上必须进行专门的适配优化。传统重力下料方式极易发生粉体搭桥、结拱或挂壁现象,导致下料不畅,因此系统前端通常配备流化破拱装置、气动振打器或变频搅拌疏松机构,确保粉料能够平稳均匀地进入输送管道。
在物料输送环节,真空负压输送系统因其全密闭、无粉尘外溢的优势成为主流选择。系统利用真空泵在管路内形成稳定的负压气流,通过吸料枪或密闭拆包站将氧化铈粉末吸入输送管道,借助气固两相流快速输送至反应釜上方的受料料斗。这一过程不仅杜绝了粉体暴露在车间空气中的风险,也避免了外部杂质混入高纯度氧化铈中。
料斗与反应釜接口处的设计同样至关重要。由于反应釜内部往往存在酸碱蒸汽、有机溶剂挥发气体或高温高压工况,进料管道必须设置双气动密封蝶阀或特制防反气隔离阀。在投料间歇期,阀门紧密关闭,有效阻隔反应釜内部湿热腐蚀性气体反窜至上游给料仓,防止氧化铈粉体受潮变质结块,确保进料通道长期畅通可靠。
高精度计量与智能控制系统集成
化学合成反应对氧化铈粉体的添加量和添加速率有着极为严苛的要求,精准的计量是保证化学计量比和反应均匀性的前提。自动投料系统普遍采用失重式计量秤或称重料斗配合高精度称重传感器。传感器采集物料减量或增量数据,以毫秒级的响应速度将信号传输至主控单元,系统通过闭环反馈实时调节给料螺杆的旋转速度,实现微克级别的精准配料。
电气控制核心通常由PLC或DCS分散控制系统构成,支持多段式智能加料算法。在投料初期,系统采用大流量快速加料以缩短工艺等待时间;当加料量达到设定阈值的90%以上时,控制系统自动平滑切换为低频脉冲微量滴加模式,有效克服物料惯性带来的称量过冲问题,将静态计量误差控制在极小范围内。
控制系统还深度融合了人机交互界面与工艺配方管理功能。操作人员只需在中央触控屏上选择预设的生产配方,系统即可自主完成物料识别、管路切换、定量输送及投料完毕后的吹扫复位。所有投料过程中的瞬时流量、累计重量、投料耗时等关键参数均实时上传至工厂数据库,为工艺质量追溯提供了完整的数据链支撑。
全密闭安全防护与环保除尘机制
氧化铈粉尘长期飘散不仅会恶化车间作业环境,还会对操作人员的呼吸系统造成职业健康隐患。自动投料系统在设计上坚持源头密闭与全程负压的环保理念。从无尘投料站的人工破袋、大袋拆包,到管道输送、料仓暂存乃至反应釜投料口,整个工艺流程均处于微负压工作状态,彻底杜绝了粉尘外泄的可能性。
针对投料过程中产生的微量含尘气体,系统在受料仓顶部配置了高效脉冲反吹布袋除尘器或高分子烧结板过滤器。过滤元件具备极高的拦截精度,能够将气固分离效率提升至99.9%以上,截留的氧化铈粉体通过脉冲反吹自动落回料斗继续参与反应,既保护了环境,又最大程度减少了贵重稀土原料的损耗。
针对易燃易爆或存在静电积聚隐患的工况环境,系统全面采用了防爆电机、防静电输送软管以及严格的等电位跨接导静电接地措施。投料管道与仓体均采用镜面抛光的不锈钢材料制成,内壁光洁无死角,并配备在线氮气置换保护系统,在投料前后自动进行惰性气体置换,确保生产全流程符合防爆与安全生产标准。
工艺协同与生产质量综合提升
反应釜自动投料系统的应用不仅是一项单纯的物料搬运技术革新,更是提升整个氧化铈湿法反应动力学控制水平的关键手段。在许多沉淀反应或水热合成反应中,固体粉体的加入速率直接决定了溶液的局部过饱和度,进而影响氧化铈晶核的生成速率与晶体生长形貌。通过自动给料系统对加料速度的精细化调控,能够确保反应釜内各组分浓度场和温度场的动态平衡。
自动投料消除了人工操作的主观随意性和批次间的人为差异,使得每一批次物料的投料曲线高度重合。这种高度的一致性对于制备窄粒径分布、高纯度、高分散性的电子级氧化铈抛光粉或汽车尾气催化剂载体具有决定性作用,显著降低了产品不良率和返工成本。
自动化投料模块与工厂MES(制造执行系统)的无缝对接,进一步推动了稀土深加工车间的数字化与无人化转型。操作人员从粉尘弥漫的高强度体力劳动中解放出来,转变为监控系统运行的管理者。设备运行状态自诊断、故障预警及物料缺料报警等智能化功能的加入,保障了生产线连续稳定运转,实现了物料消耗、能源利用与生产效能的全面优化。
氧化铈粉体反应釜自动投料的应用价值
引入氧化铈粉体反应釜自动投料技术,标志着稀土精细化工向智能化、清洁化和高端化制造迈出了坚实步伐。该技术深度整合了现代流体力学输送、自动化仪表测量与数字化过程控制,有效攻克了超细粉体流动性差、易飞扬污染和反应控制难度大等多项行业痛点。生产企业在保障员工职业健康、构筑本质安全屏障的大幅增强了产品微观性能的一致性与批次稳定性,为高端稀土功能材料产业的高质量规模化发展奠定了可靠的技术装备支撑。
上一篇:氧化铁黑反应釜自动投料系统
下一篇:氧化铜粉反应釜自动投料系统


